

 Europe
 Türkiye
 United Kingdom
 Global


 Login con il mio account Xometry
Best practice generali per la progettazione nella stampa 3D
Ogni processo di stampa 3D presenta requisiti di progettazione, punti di forza e limiti propri, a seconda di come viene costruito il componente con lo specifico processo. La nostra guida illustra i parametri specifici per MJF, SLS, FDM, SLA, PJ, Carbon DLS, DMLS e MBJ, con approfondimenti dedicati a ciascun processo e caratteristica del componente nelle sezioni successive. Esistono tuttavia alcune best practice generali applicabili a tutti i metodi di stampa 3D, che vengono illustrate in questa sezione. Seguendo queste best practice, è possibile migliorare in modo significativo la qualità, l’efficienza e la durata dei componenti stampati.
Tenere presente lo spessore minimo delle pareti
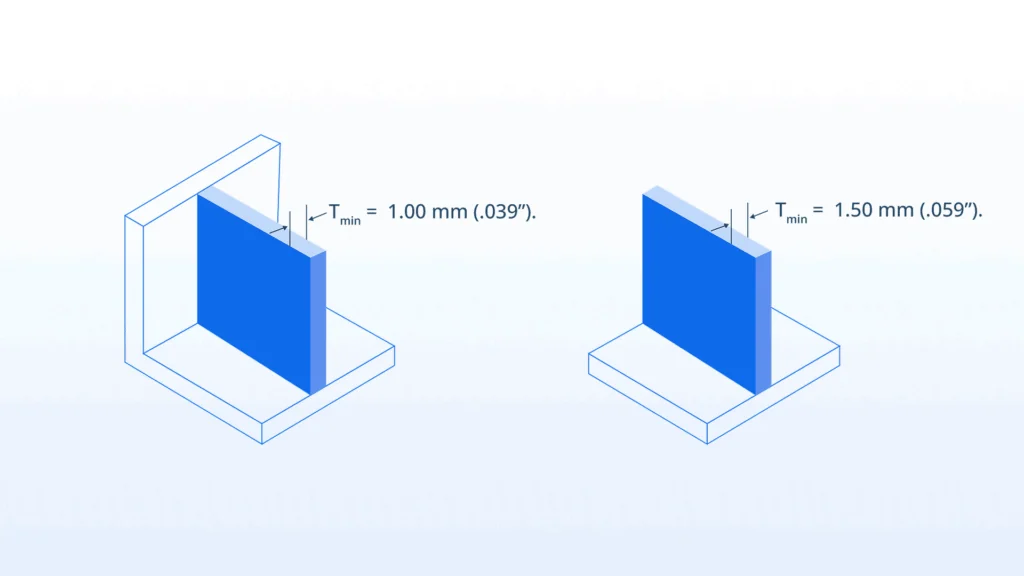
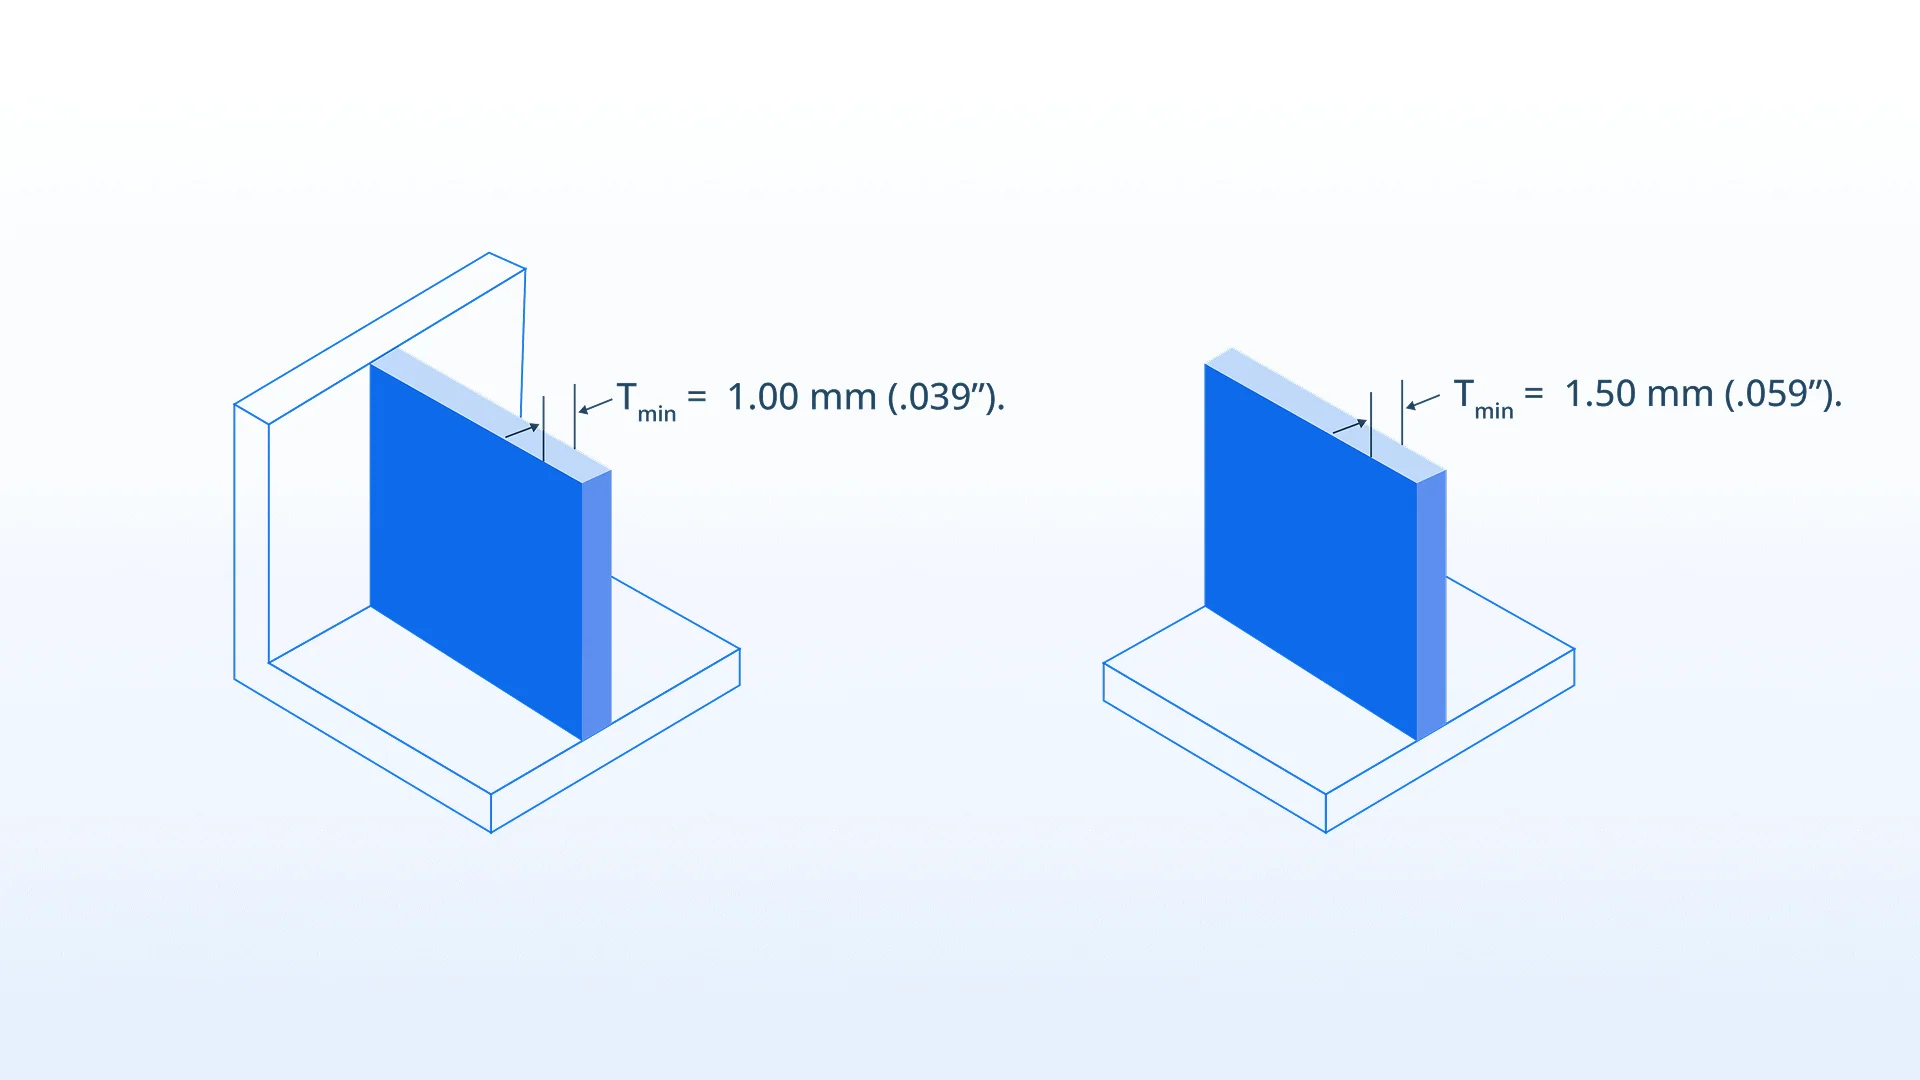
Lo spessore minimo delle pareti è la dimensione più piccola che una struttura può avere mantenendo la resistenza e la funzionalità previste. Di seguito sono riportati i requisiti di spessore delle pareti per i diversi tipi di elementi, al fine di garantire l’integrità strutturale:
- Strutture autoportanti (ad es. forme a X, T, O o C): 1,00 mm (0,039″).
- Elementi non supportati o portanti (ad es. perni, linguette o forme simili): 1,50 mm (0,059″).
Progettare con spessore delle pareti uniforme
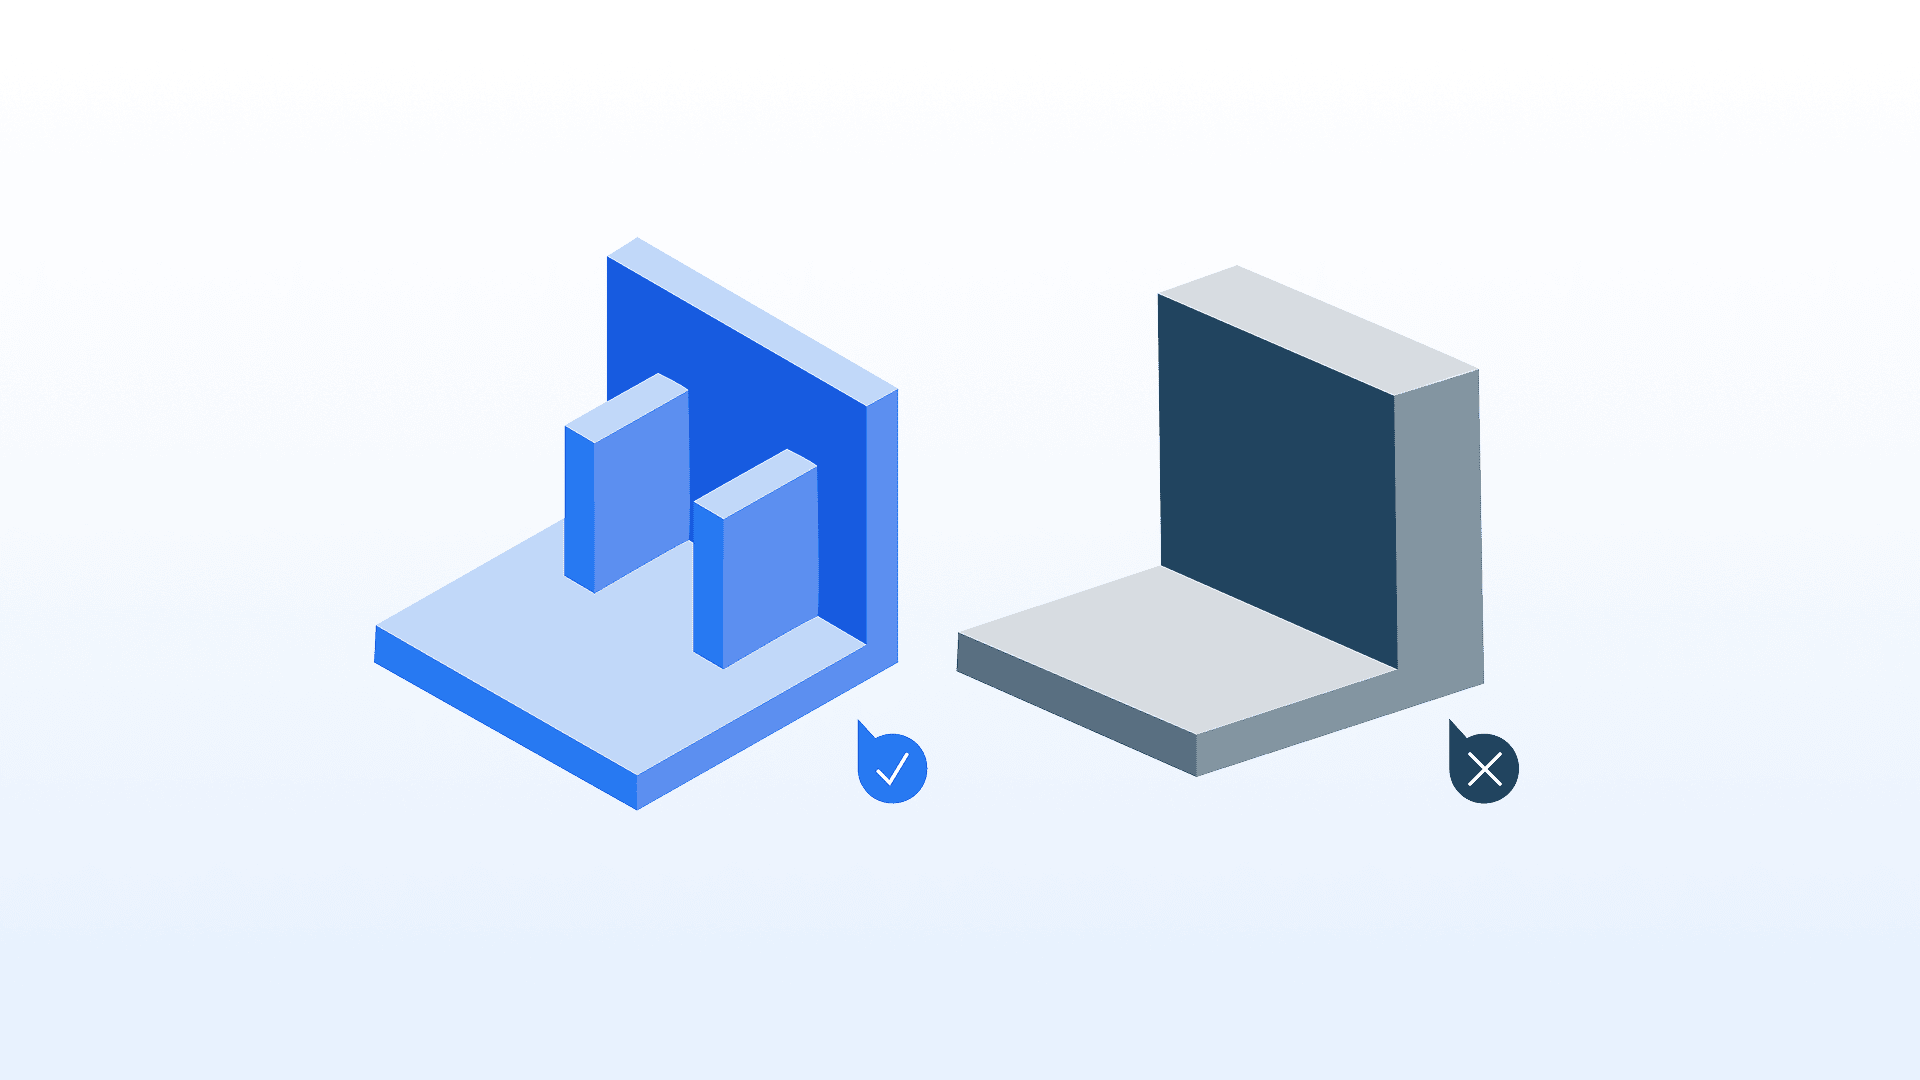
I componenti stampati in 3D condividono molte considerazioni progettuali con lo stampaggio a iniezione, in particolare l’importanza di uno spessore uniforme delle pareti. Mantenere uno spessore uniforme delle pareti aiuta a ridurre le deviazioni termiche tra le aree di spessore diverso, che possono causare raffreddamento non uniforme, deformazioni o imprecisioni dimensionali. Per aumentare la resistenza senza incrementare lo spessore complessivo, si consiglia di aggiungere nervature, svuotamenti o strutture reticolari.
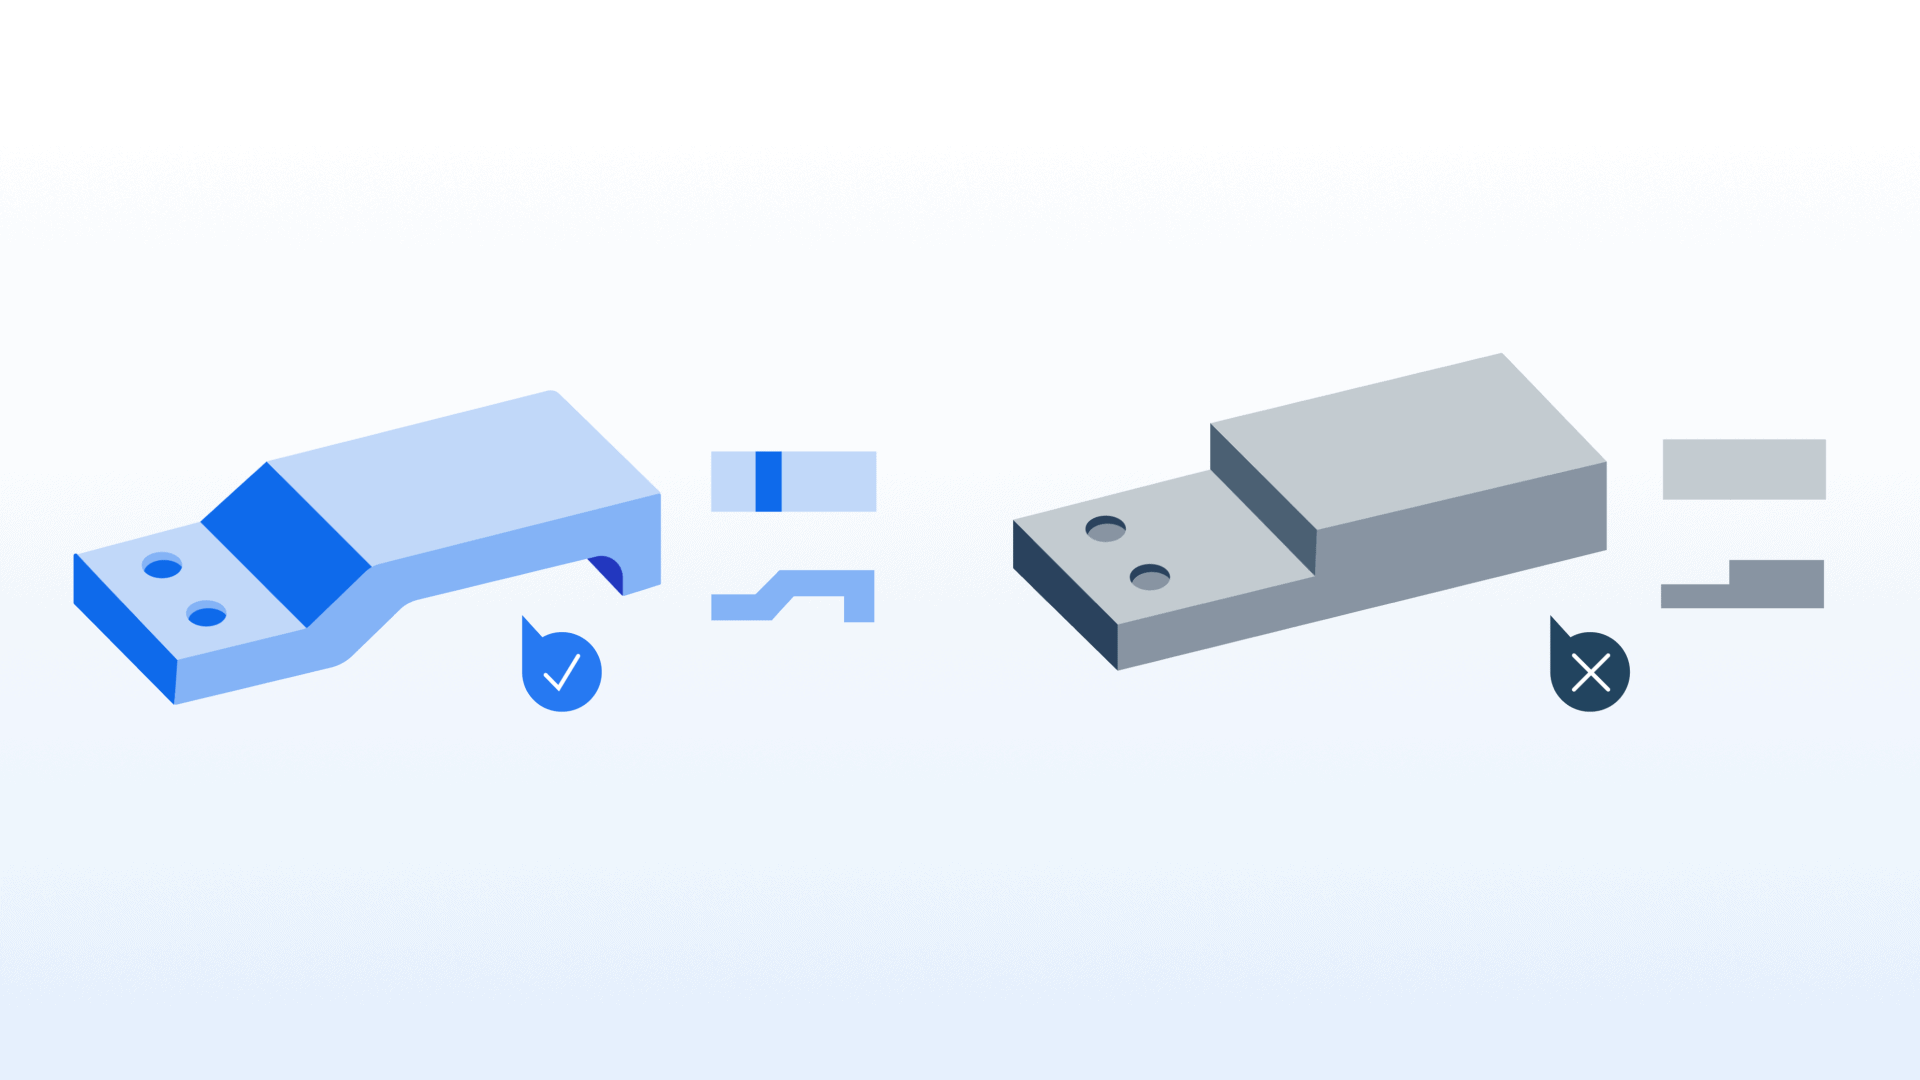
Un’eccezione è rappresentata dalla modellazione a deposizione fusa (FDM), in cui i pattern di riempimento possono essere regolati per creare sezioni trasversali rade e reticolari, offrendo vantaggi strutturali simili.
Prevedere un gioco tra gli elementi mobili
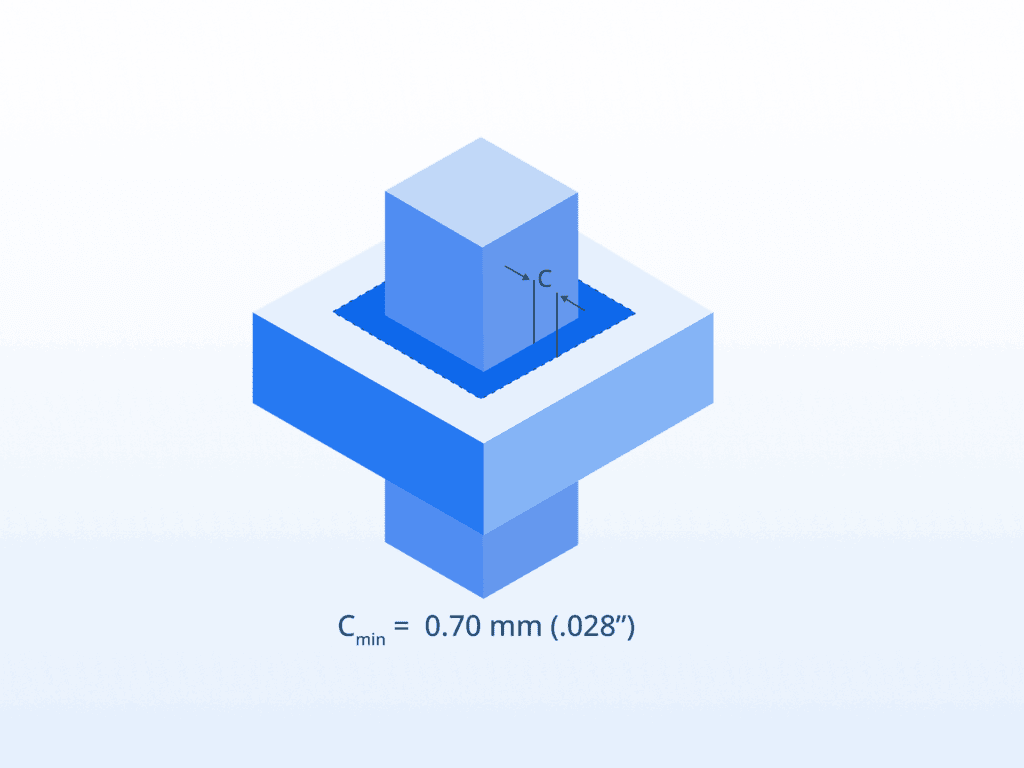
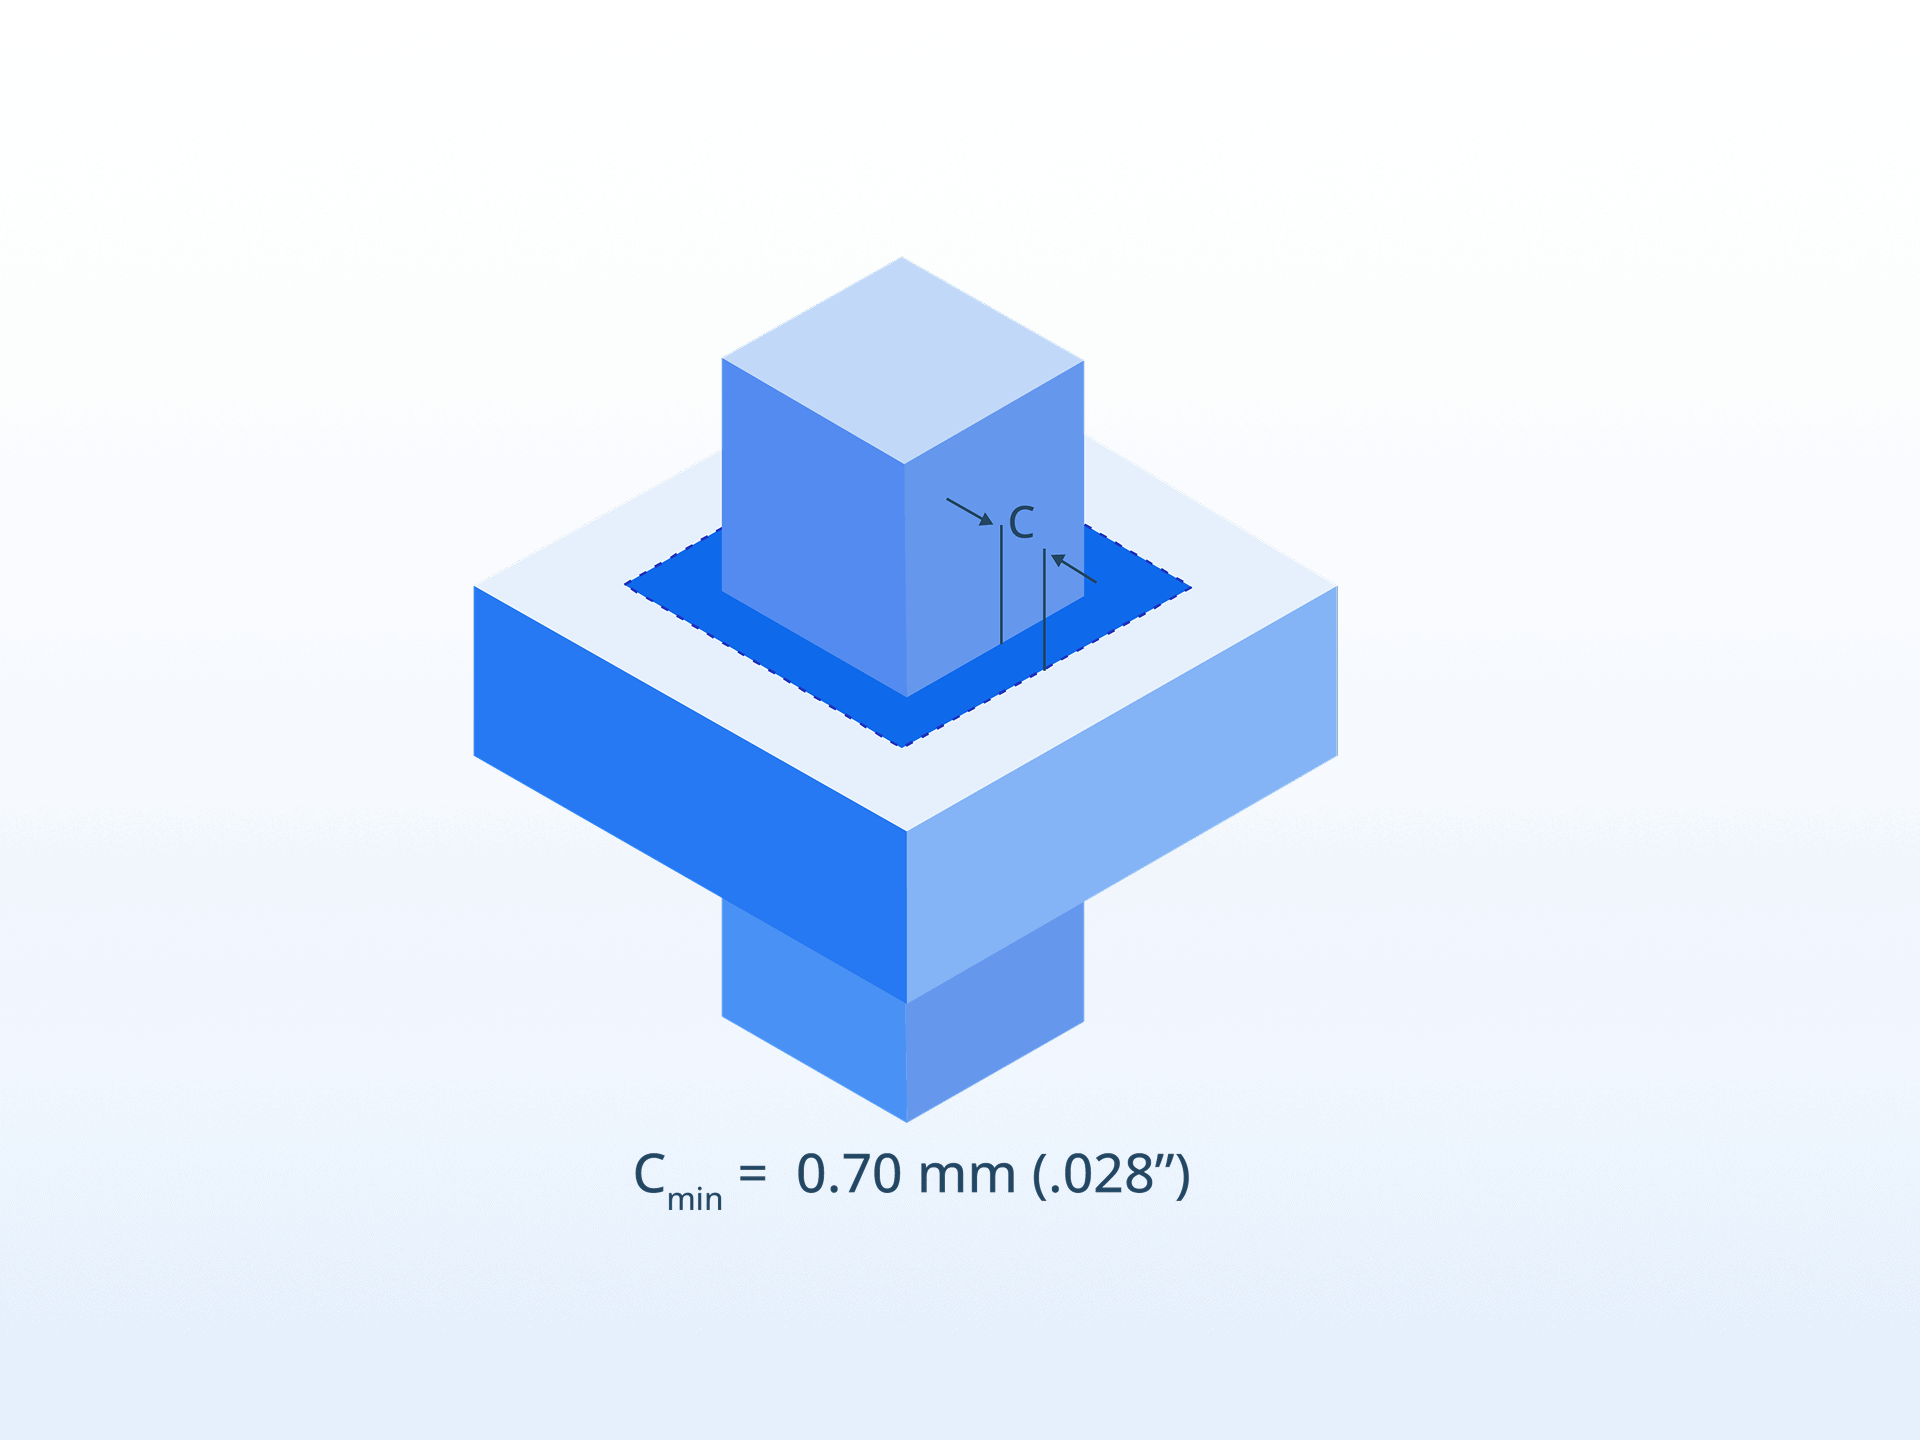
Lo spazio tra gli elementi di un assieme stampati insieme è fondamentale per evitare che i componenti si fondano durante la stampa e per garantire un movimento o una separazione fluidi tra i componenti.
Per garantire la funzionalità, è necessario prevedere un gioco minimo di 0,70 mm (0,028″).
Eliminare le cavità chiuse
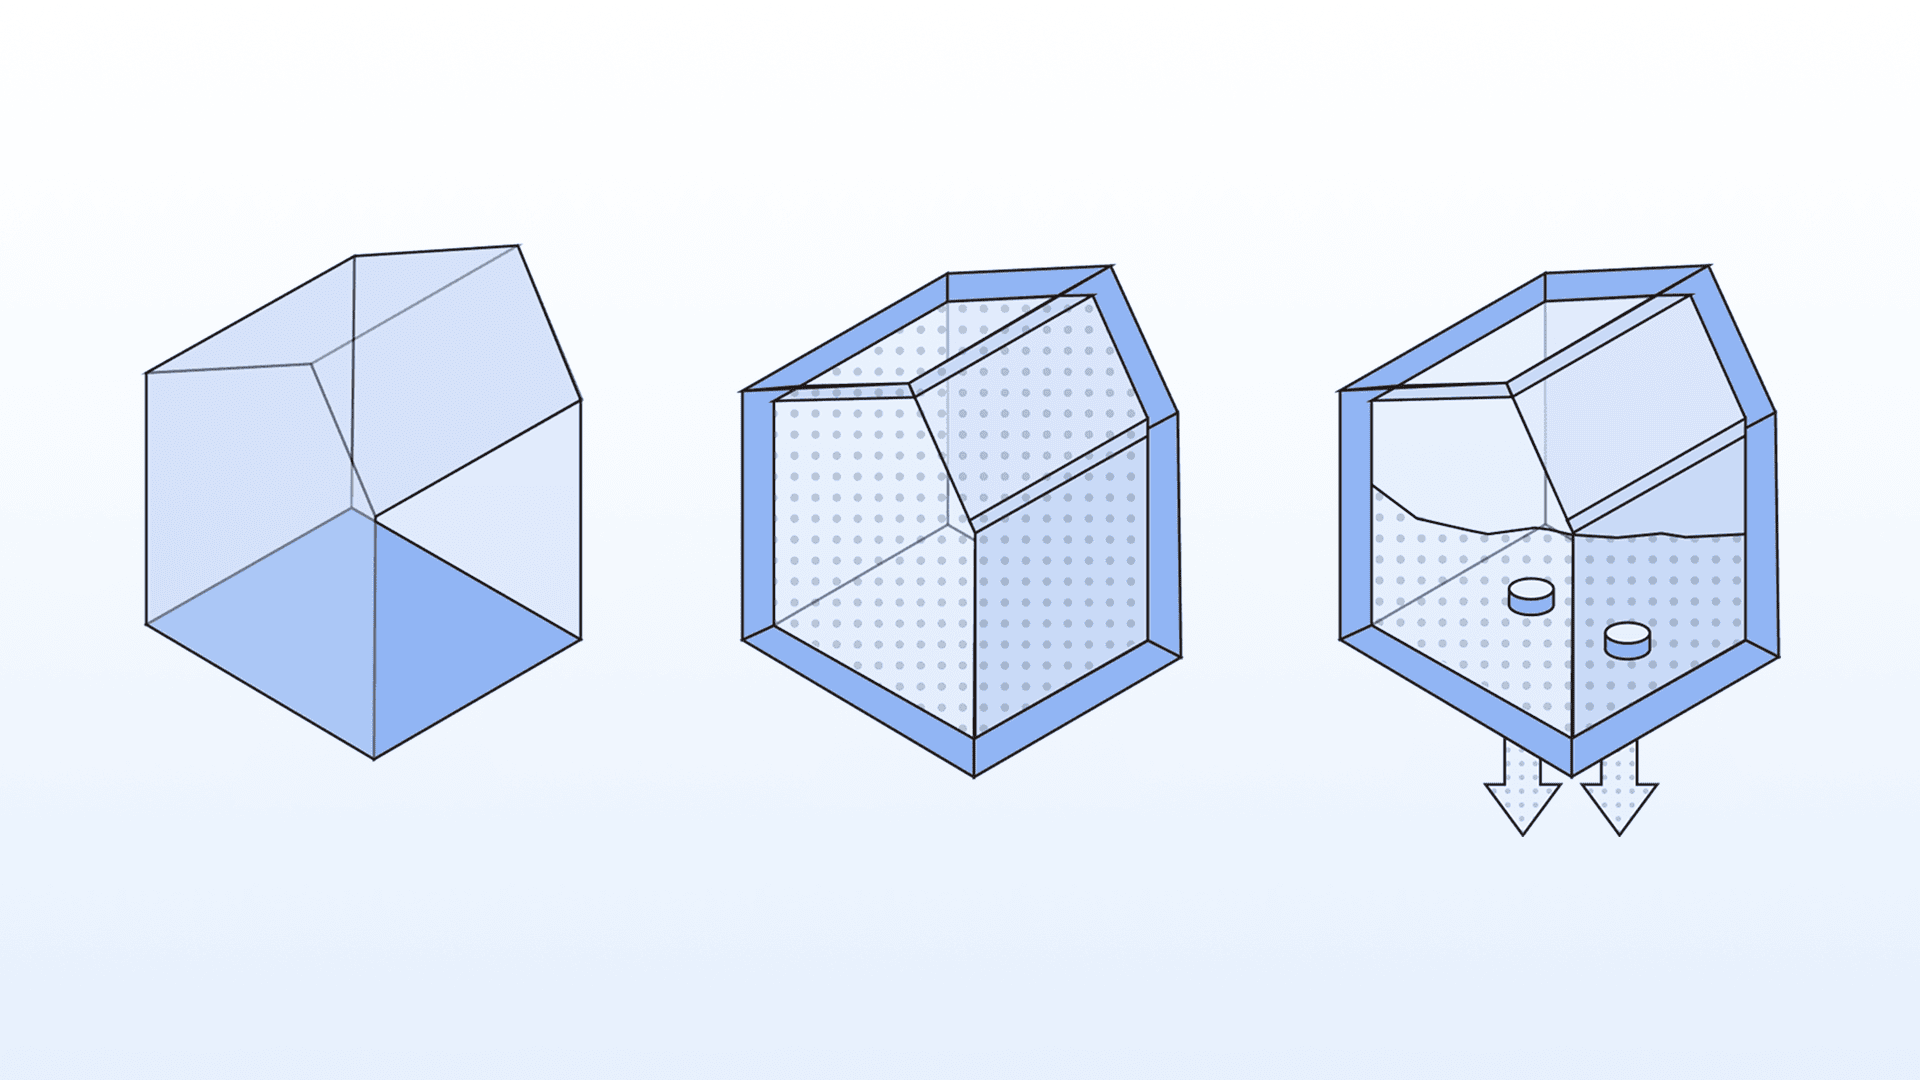
La maggior parte dei processi di stampa 3D commerciali presenta materiale o strutture di supporto intrappolati nelle cavità chiuse. È necessario disporre di una linea di vista per pulire o drenare queste aree. Queste aperture di accesso sono spesso denominate “fori di fuoriuscita”, poiché consentono al materiale di fuoriuscire durante la post-elaborazione.
Qualsiasi cavità con una profondità superiore a 50,80 mm (2″) e un solo punto di accesso, come una sporgenza cilindrica, potrebbe richiedere più fori di fuoriuscita per la pulizia. Si consiglia di realizzare fori di fuoriuscita con un diametro di almeno 5 mm (0,196″).
Raccordare ogni elemento
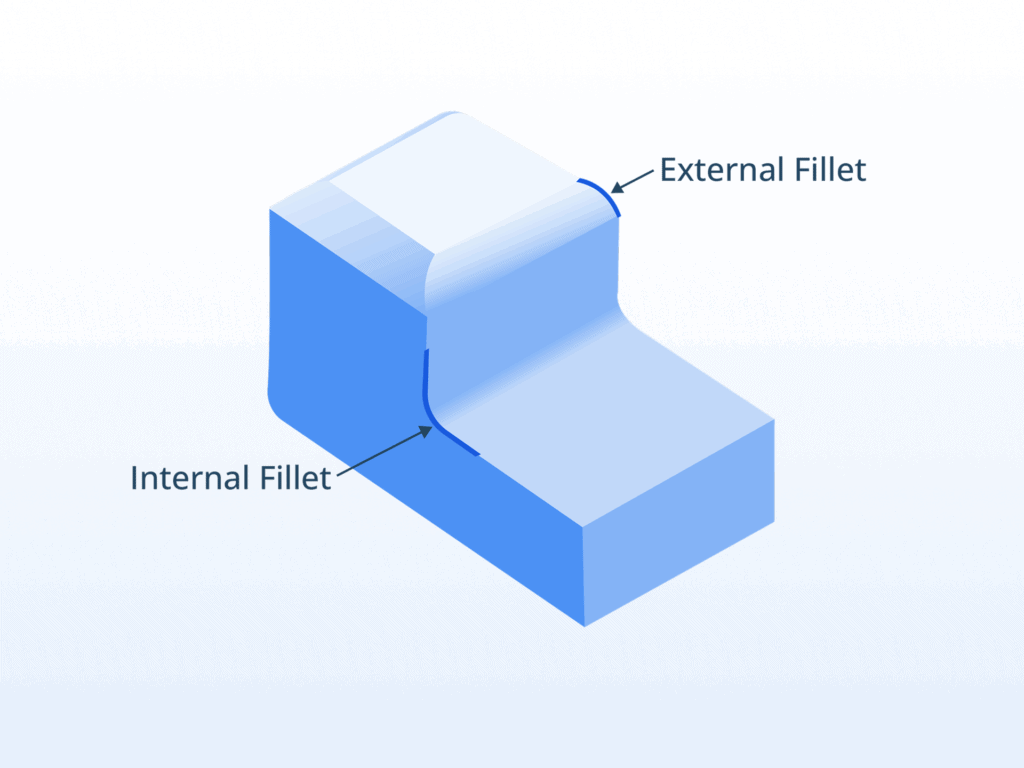
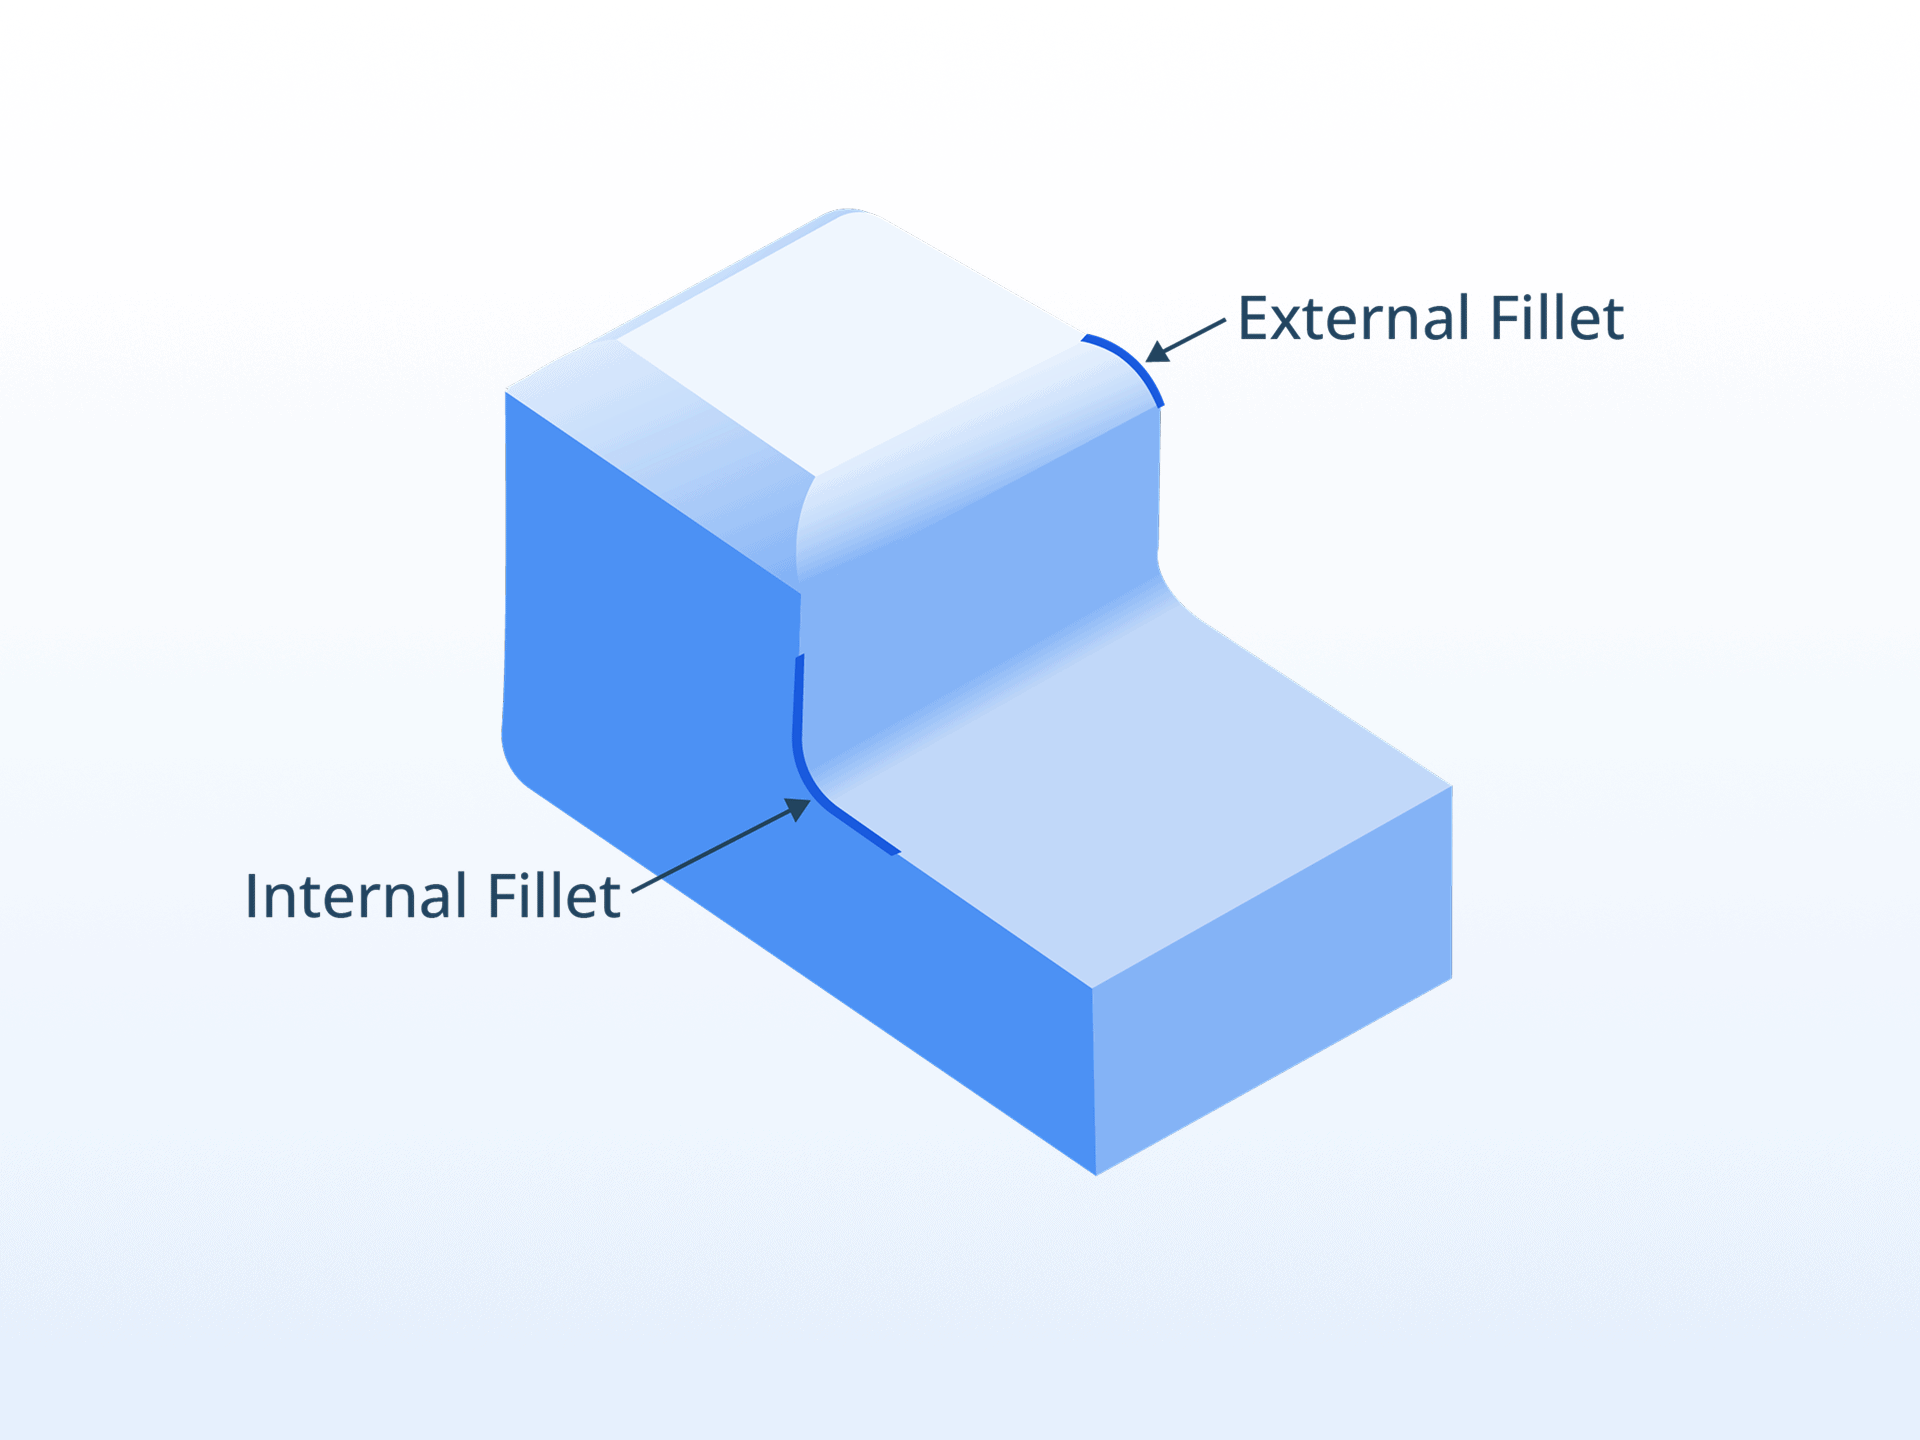
I raccordi, ovvero gli angoli interni ed esterni arrotondati, sono preferibili in ogni processo di stampa 3D per attenuare le transizioni tra gli elementi e ridurre i punti di concentrazione delle sollecitazioni. Una raccordatura generosa può aumentare le prestazioni per uso finale di un componente stampato.
Prestare attenzione agli sbalzi a mensola
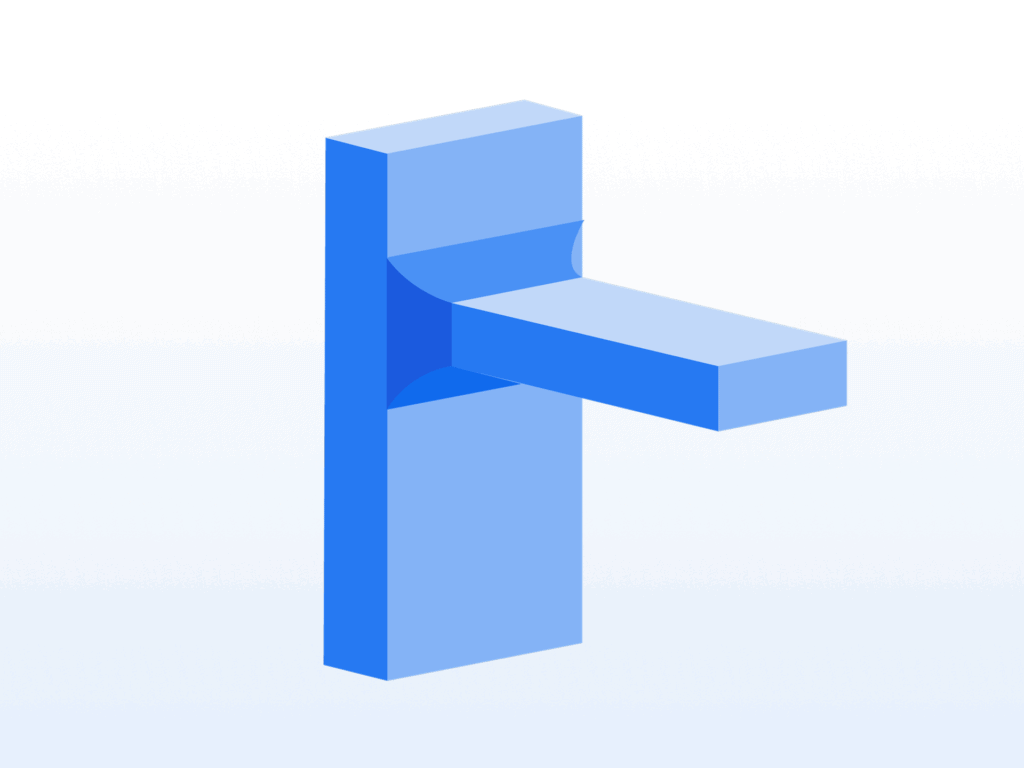
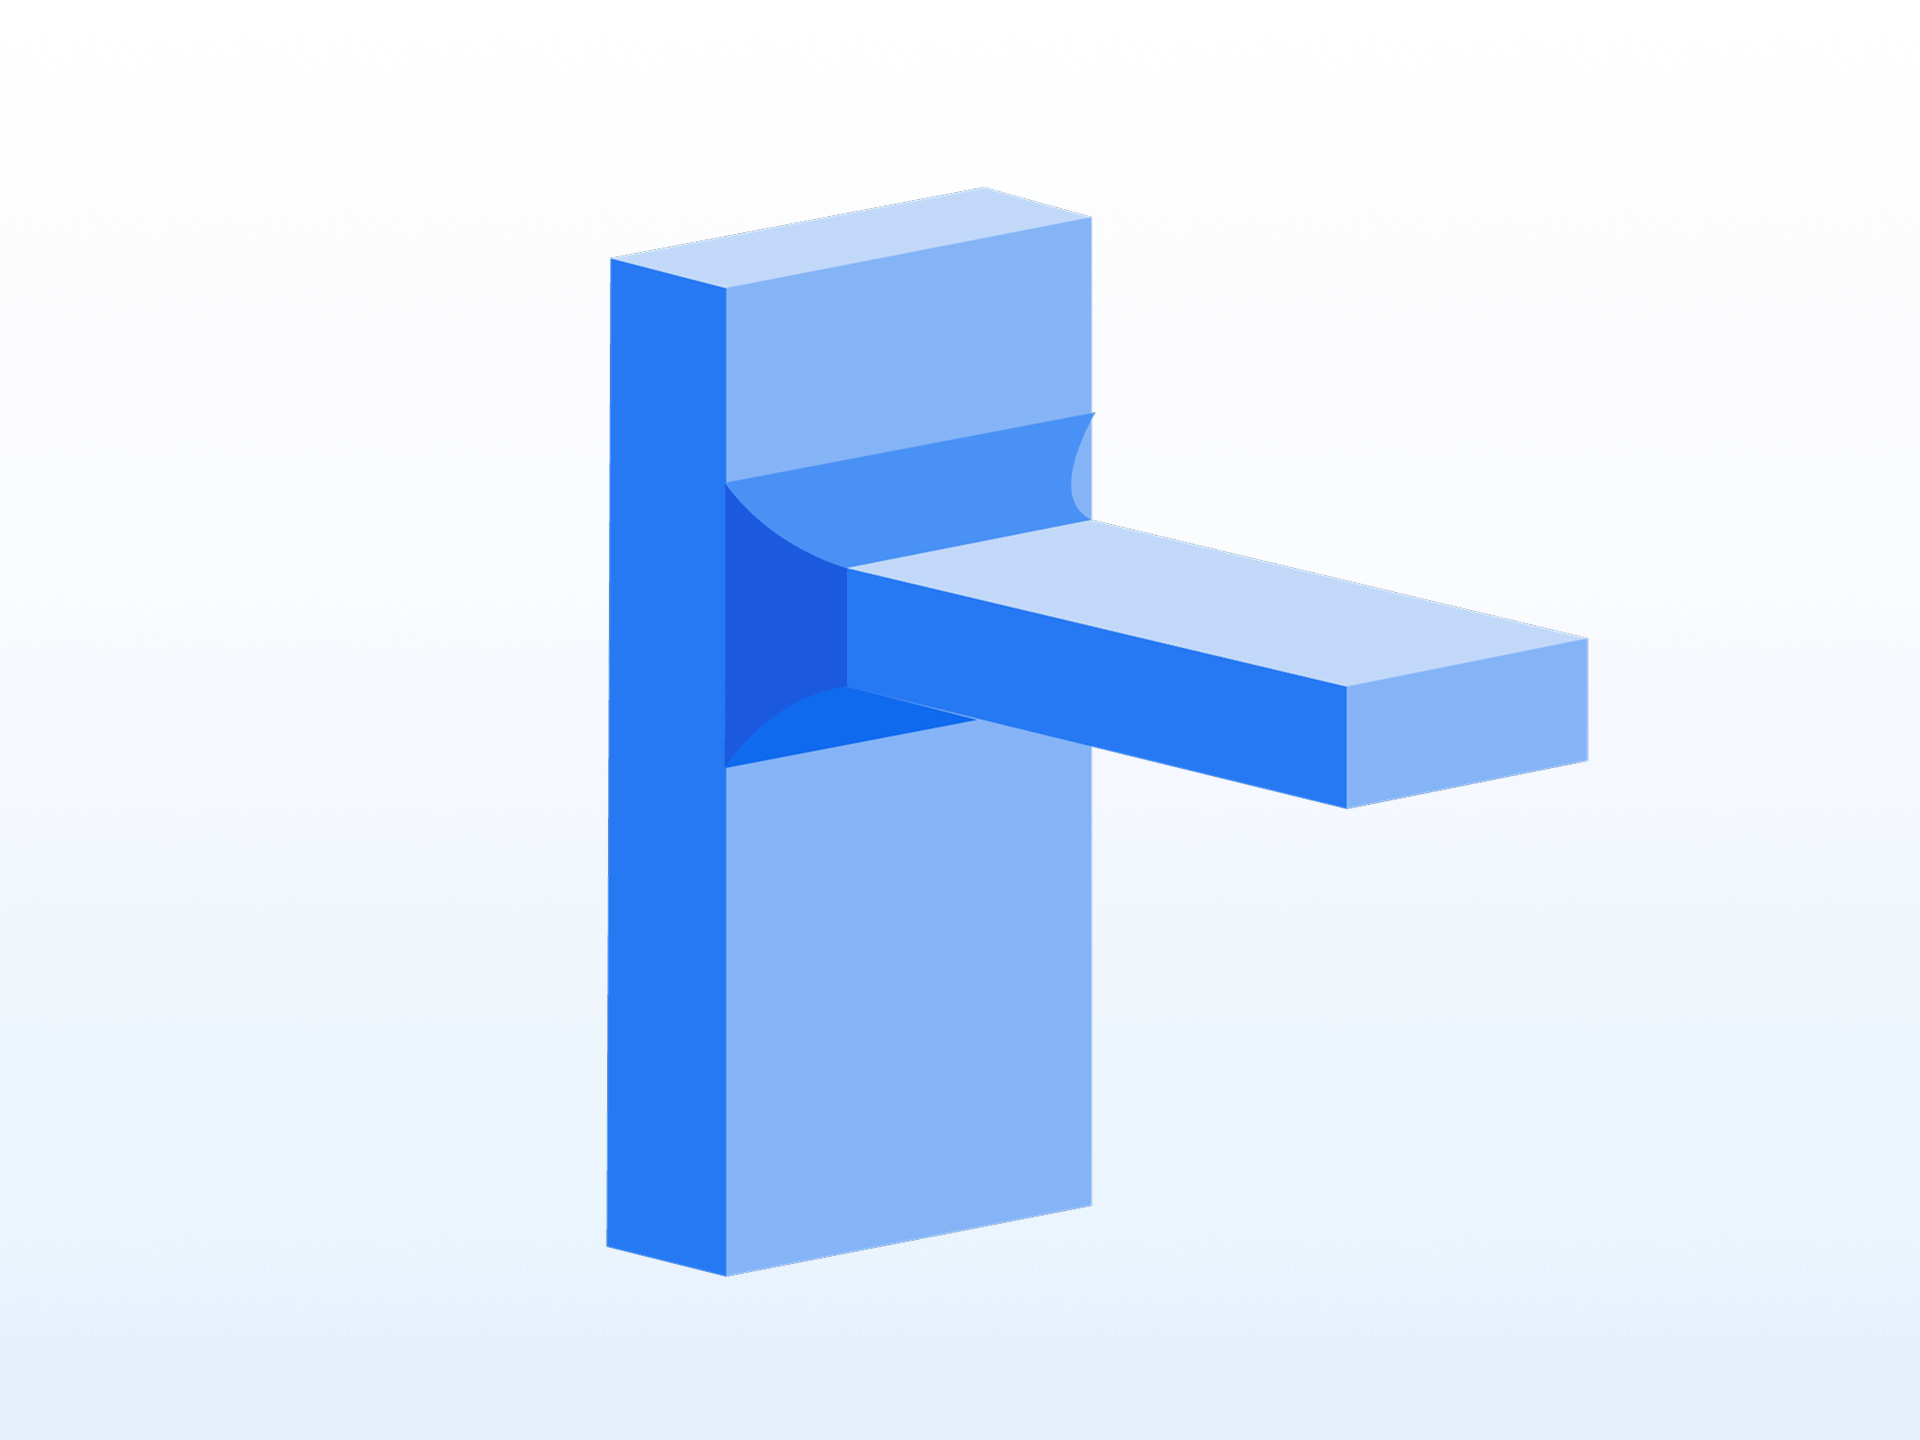
La stampa 3D offre una notevole libertà progettuale, ma elementi come gli sbalzi a mensola e le “teste a lecca-lecca” tendono a essere più fragili rispetto al resto del componente. È necessaria un’attenta valutazione nella progettazione di questi elementi, in particolare se sono cruciali per la funzionalità del componente.
In alcuni casi, è consigliabile rendere questi elementi sostituibili o utilizzare perni standard disponibili in commercio, soprattutto per i componenti di grandi dimensioni, dove rischiano di essere schiacciati o danneggiati dal peso del componente.


 0
Comment(0)