

 Europe
 Türkiye
 United Kingdom
 Global


 Iniciar sesión con mi cuenta Xometry
Buenas prácticas generales para el diseño en impresión 3D
Cada proceso de impresión 3D tiene sus propios requisitos, ventajas y limitaciones de diseño, en función de cómo se fabrica la pieza con cada proceso concreto. Nuestra guía abarca parámetros específicos para MJF, SLS, FDM, SLA, PJ, Carbon DLS, DMLS y MBJ, con un análisis más detallado de cada proceso y característica de la pieza en secciones posteriores. No obstante, existen algunas buenas prácticas generales aplicables a todos los métodos de impresión 3D, que queremos abordar en esta sección. Si sigue estas buenas prácticas, podrá mejorar de forma significativa la calidad, la eficiencia y la durabilidad de sus piezas impresas.
Tenga en cuenta el espesor de pared mínimo
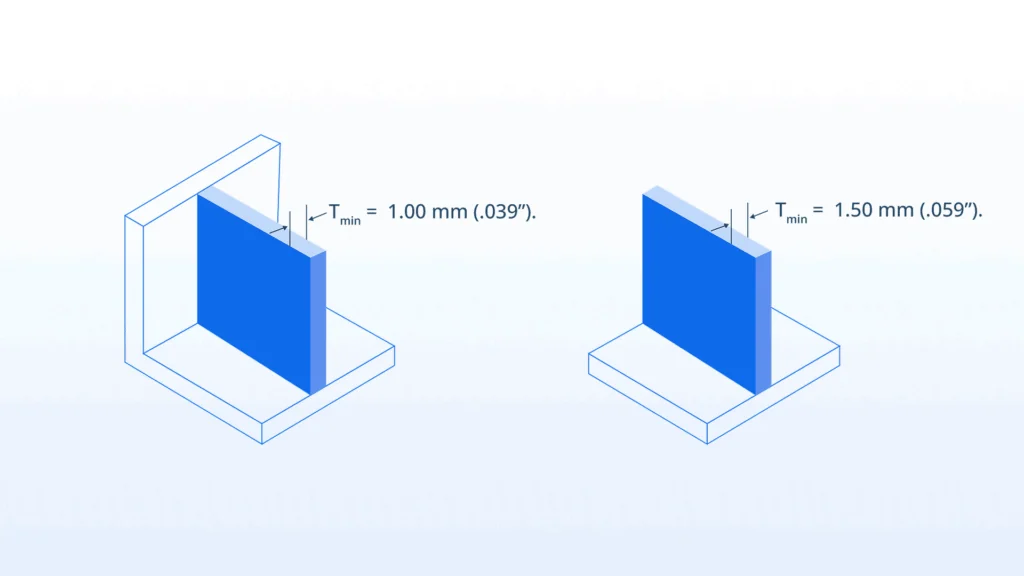
El espesor de pared mínimo es la dimensión más pequeña que puede tener una estructura sin perder la resistencia y la funcionalidad previstas. A continuación se indican los requisitos de espesor de pared para los distintos tipos de características, con el fin de garantizar la integridad estructural:
- Estructuras autoportantes (por ejemplo, formas tipo X, T, O o C): 1,00 mm (0,039”).
- Características no soportadas o de carga (por ejemplo, pasadores, lengüetas o formas similares): 1,50 mm (0,059”).
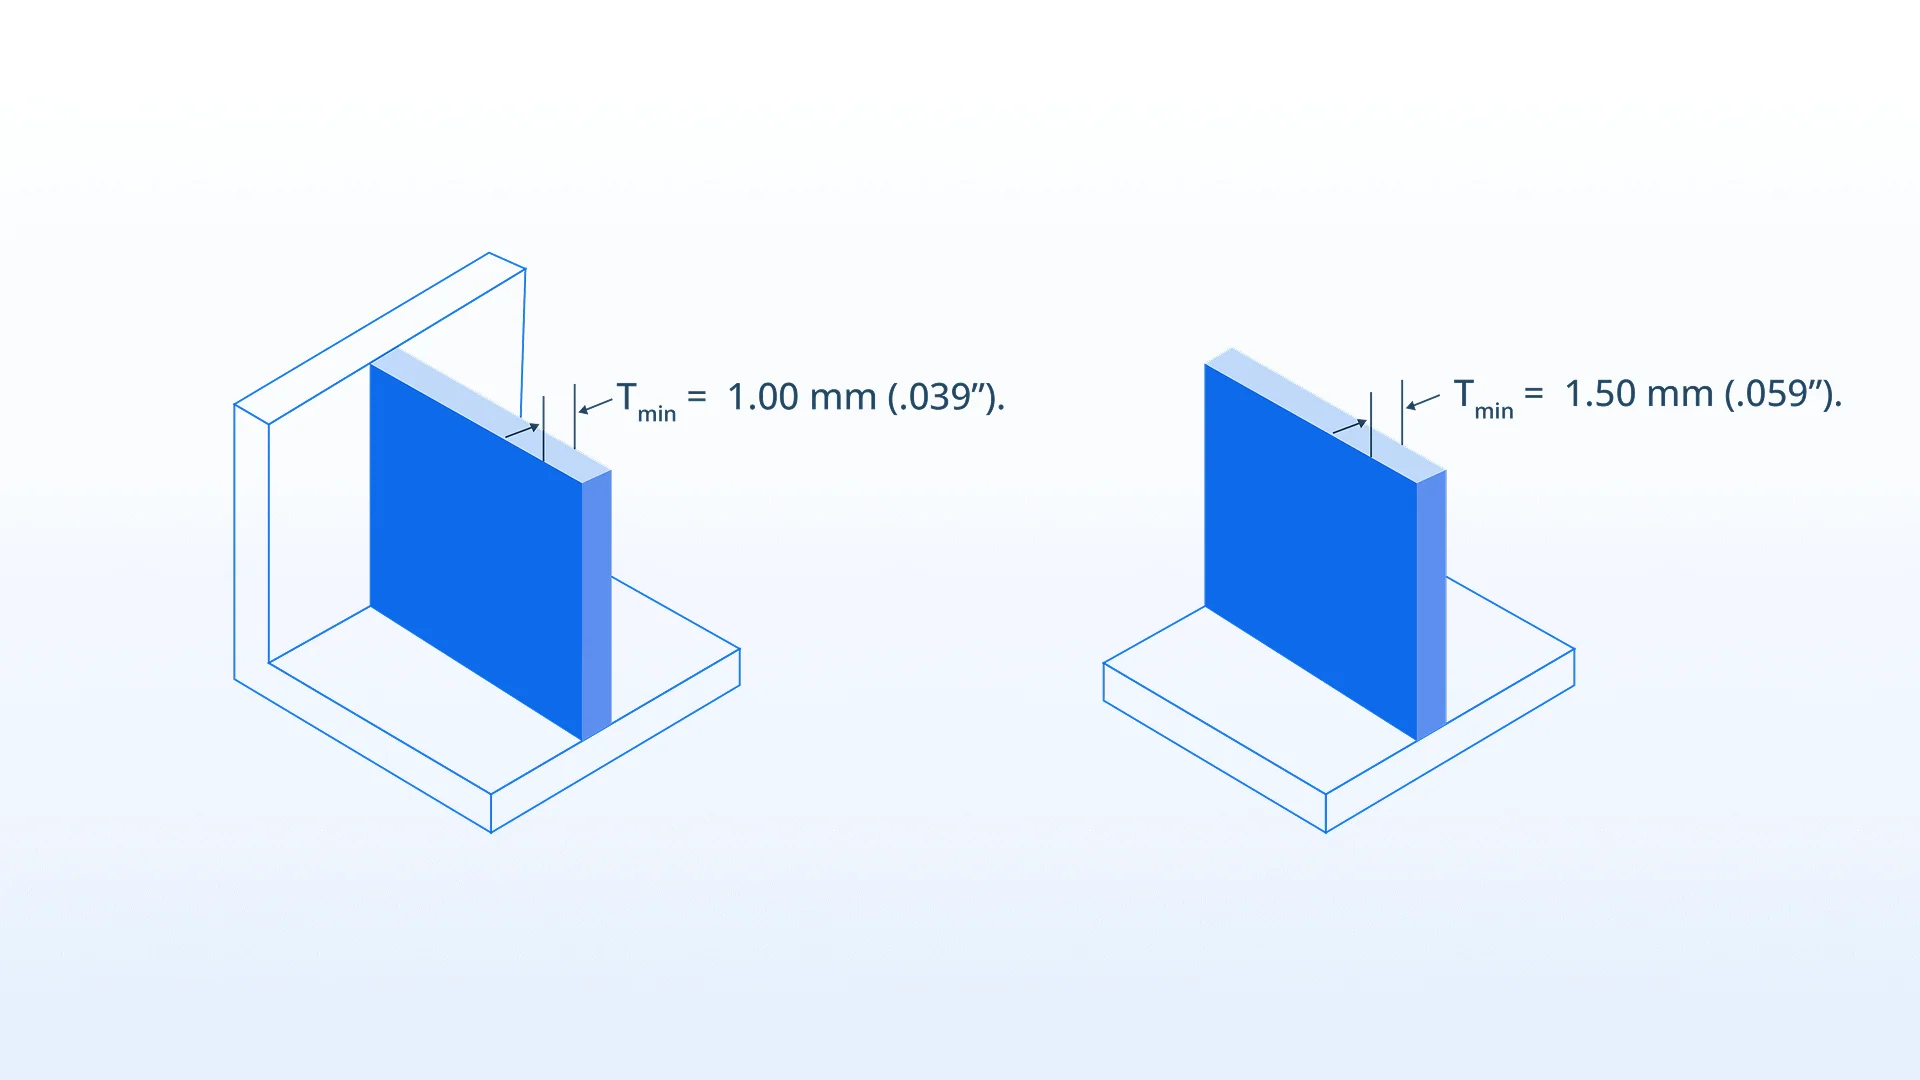
Diseñe con un espesor de pared uniforme
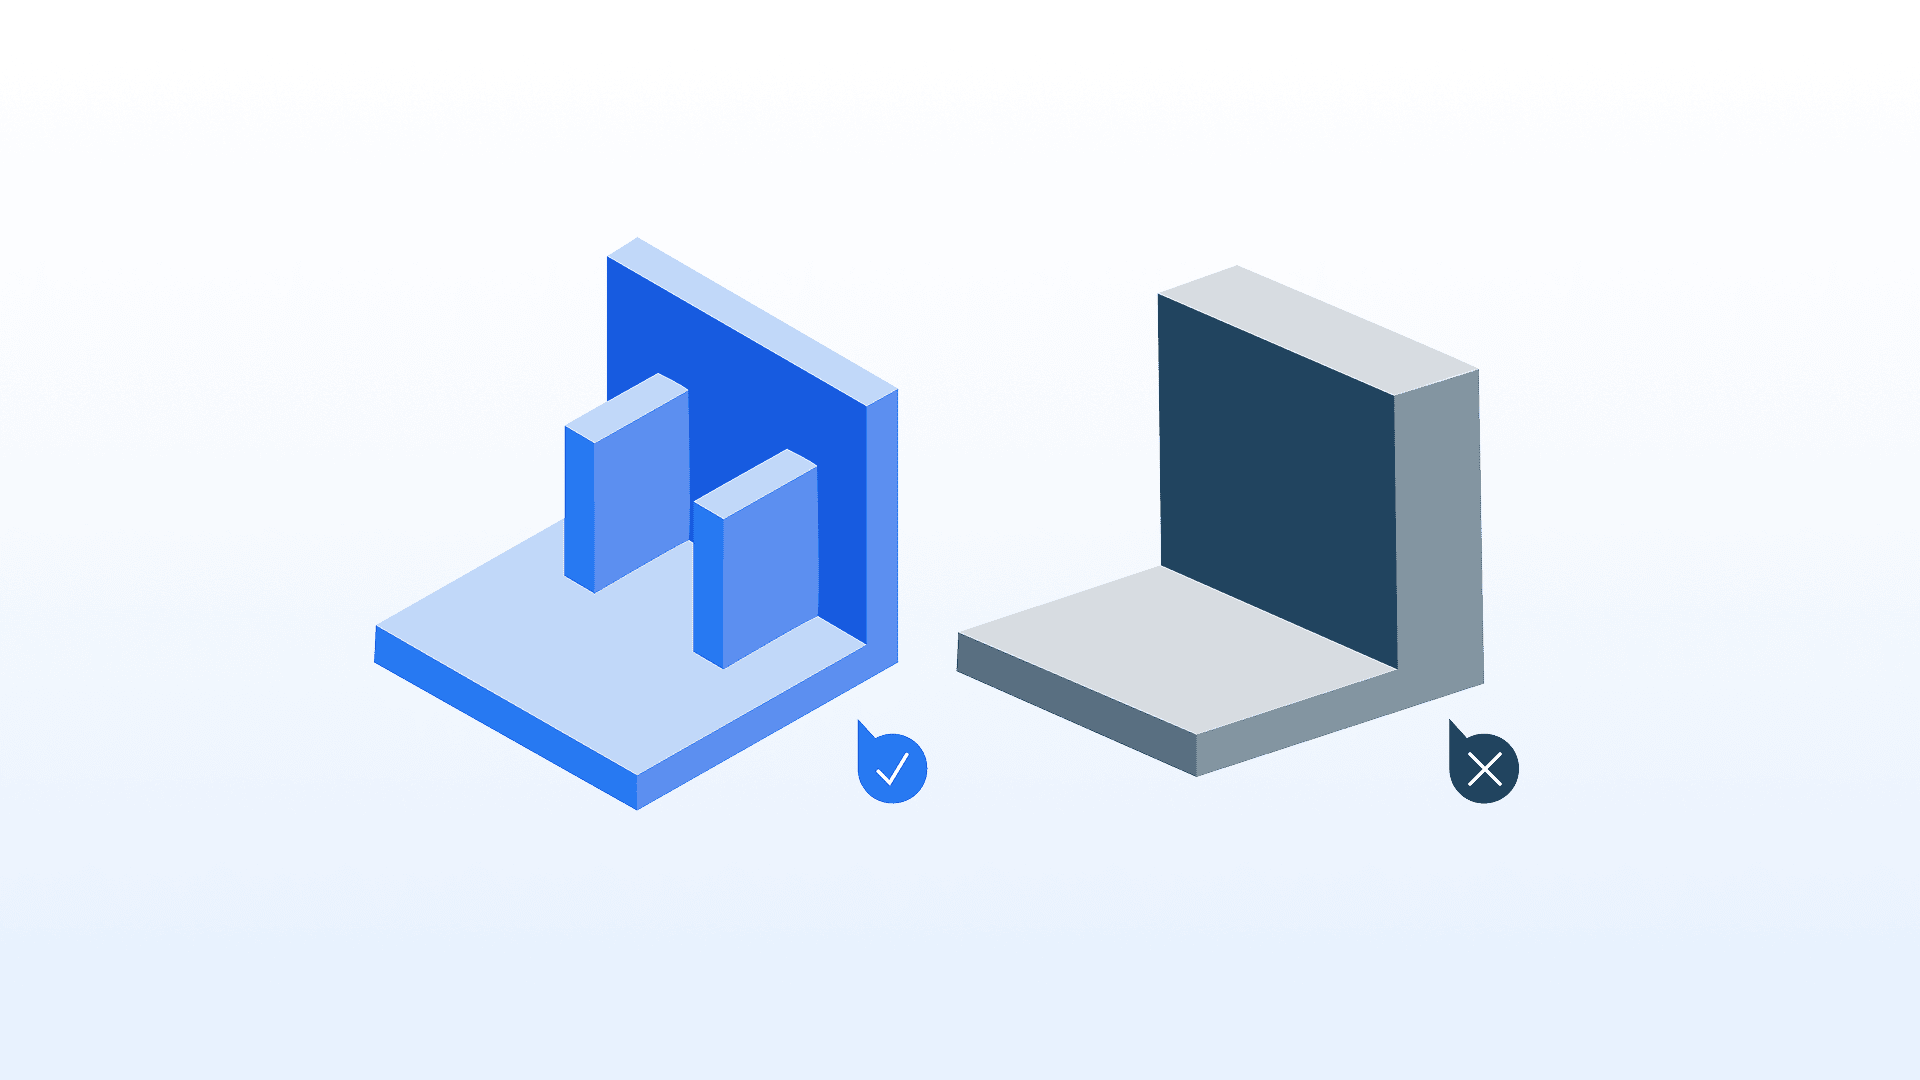
Las piezas impresas en 3D comparten muchas consideraciones de diseño con el moldeo por inyección, en particular la importancia de un espesor de pared uniforme. Mantener un espesor de pared uniforme ayuda a reducir las desviaciones térmicas que se producen entre zonas de distinto espesor, lo que puede provocar un enfriamiento desigual, deformaciones o imprecisiones dimensionales. Para añadir resistencia sin aumentar el espesor general, considere añadir nervios, vaciados o estructuras reticulares.
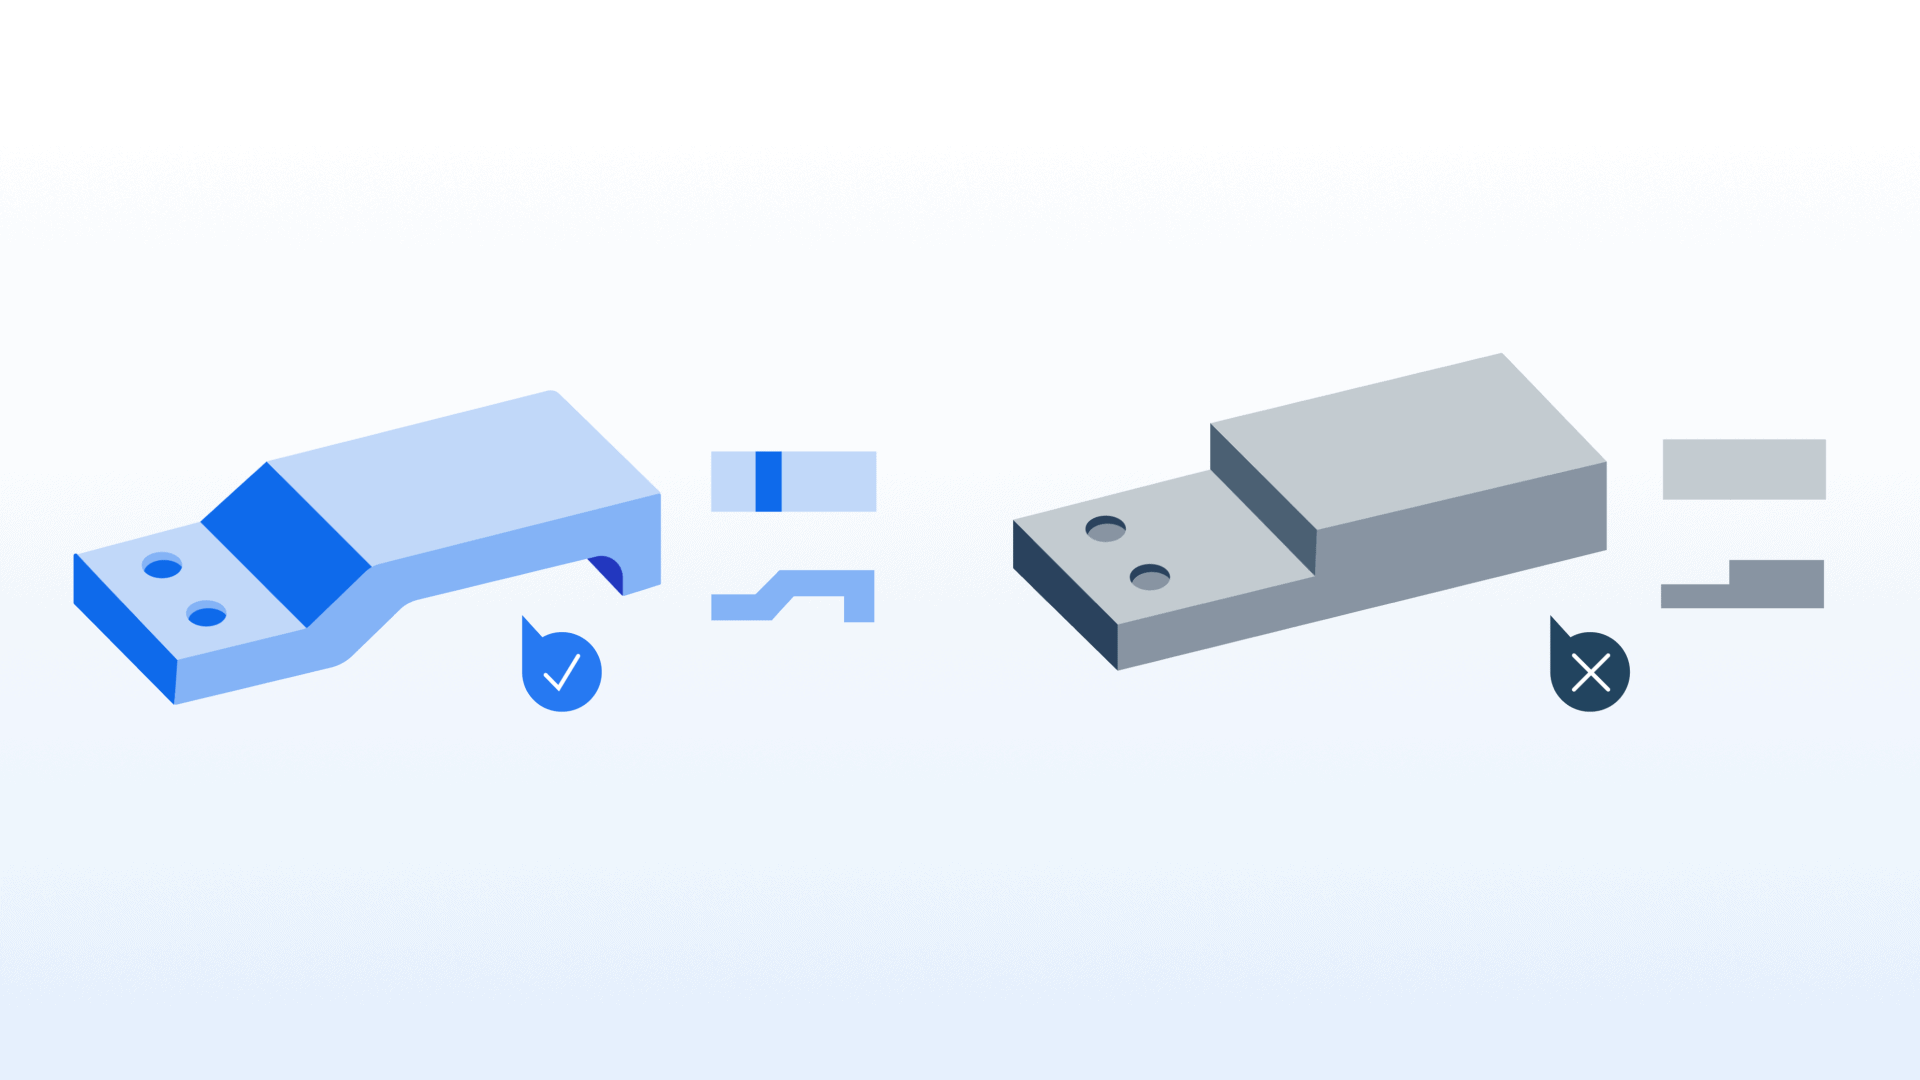
Una excepción a esto es el modelado por deposición fundida (FDM), donde los patrones de relleno pueden ajustarse para crear secciones transversales dispersas de tipo reticular, que ofrecen beneficios estructurales similares.
Proporcione holgura entre características móviles
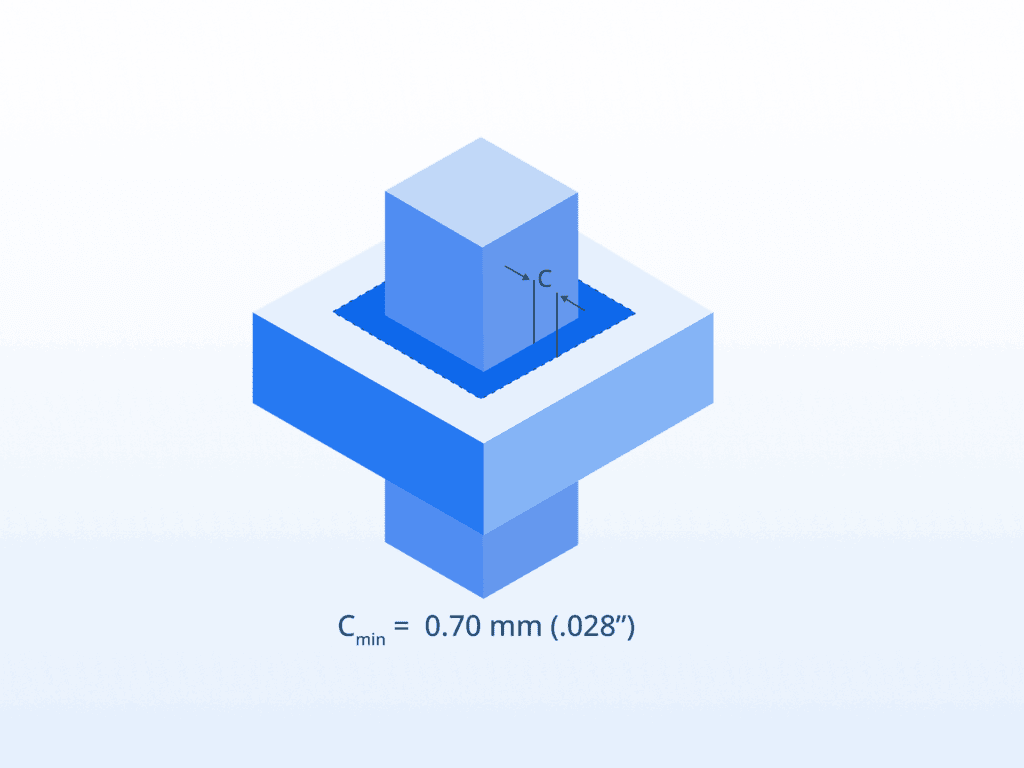
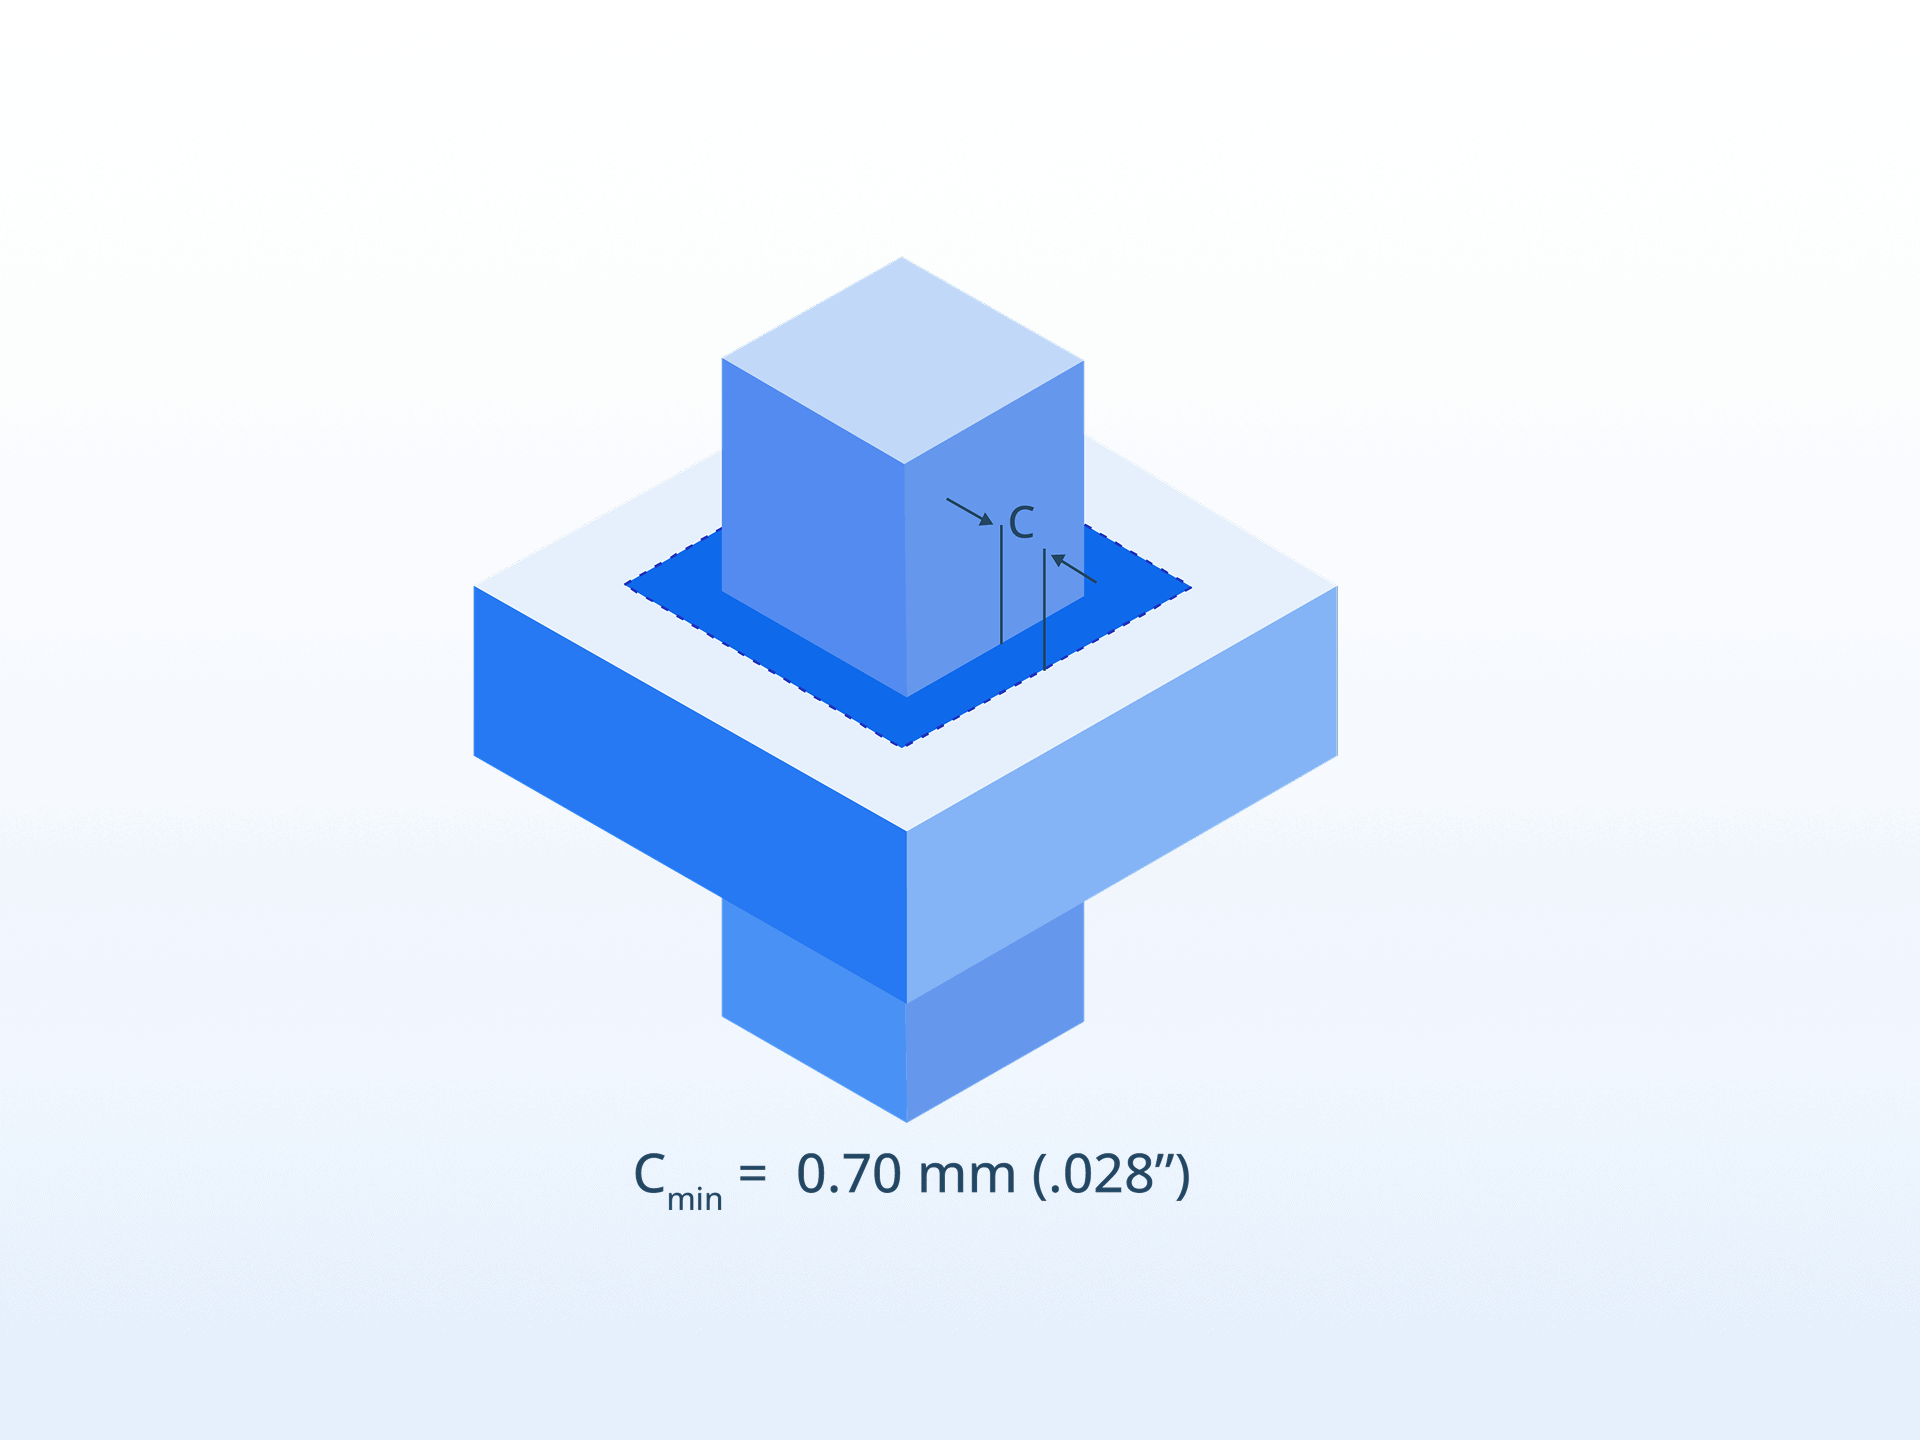
El hueco entre las características de ensamblaje impresas en su lugar es fundamental para evitar que los componentes se fusionen durante la impresión y para garantizar un movimiento o una separación fluidos entre ellos.
Para mantener la funcionalidad, debe diseñarse una holgura mínima de 0,70 mm (0,028”).
Elimine los huecos confinados
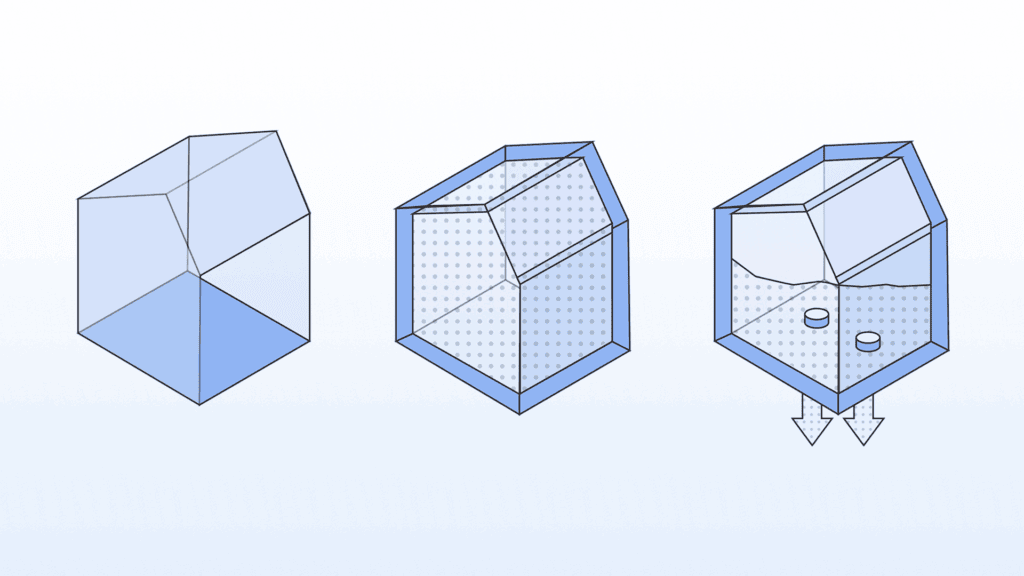
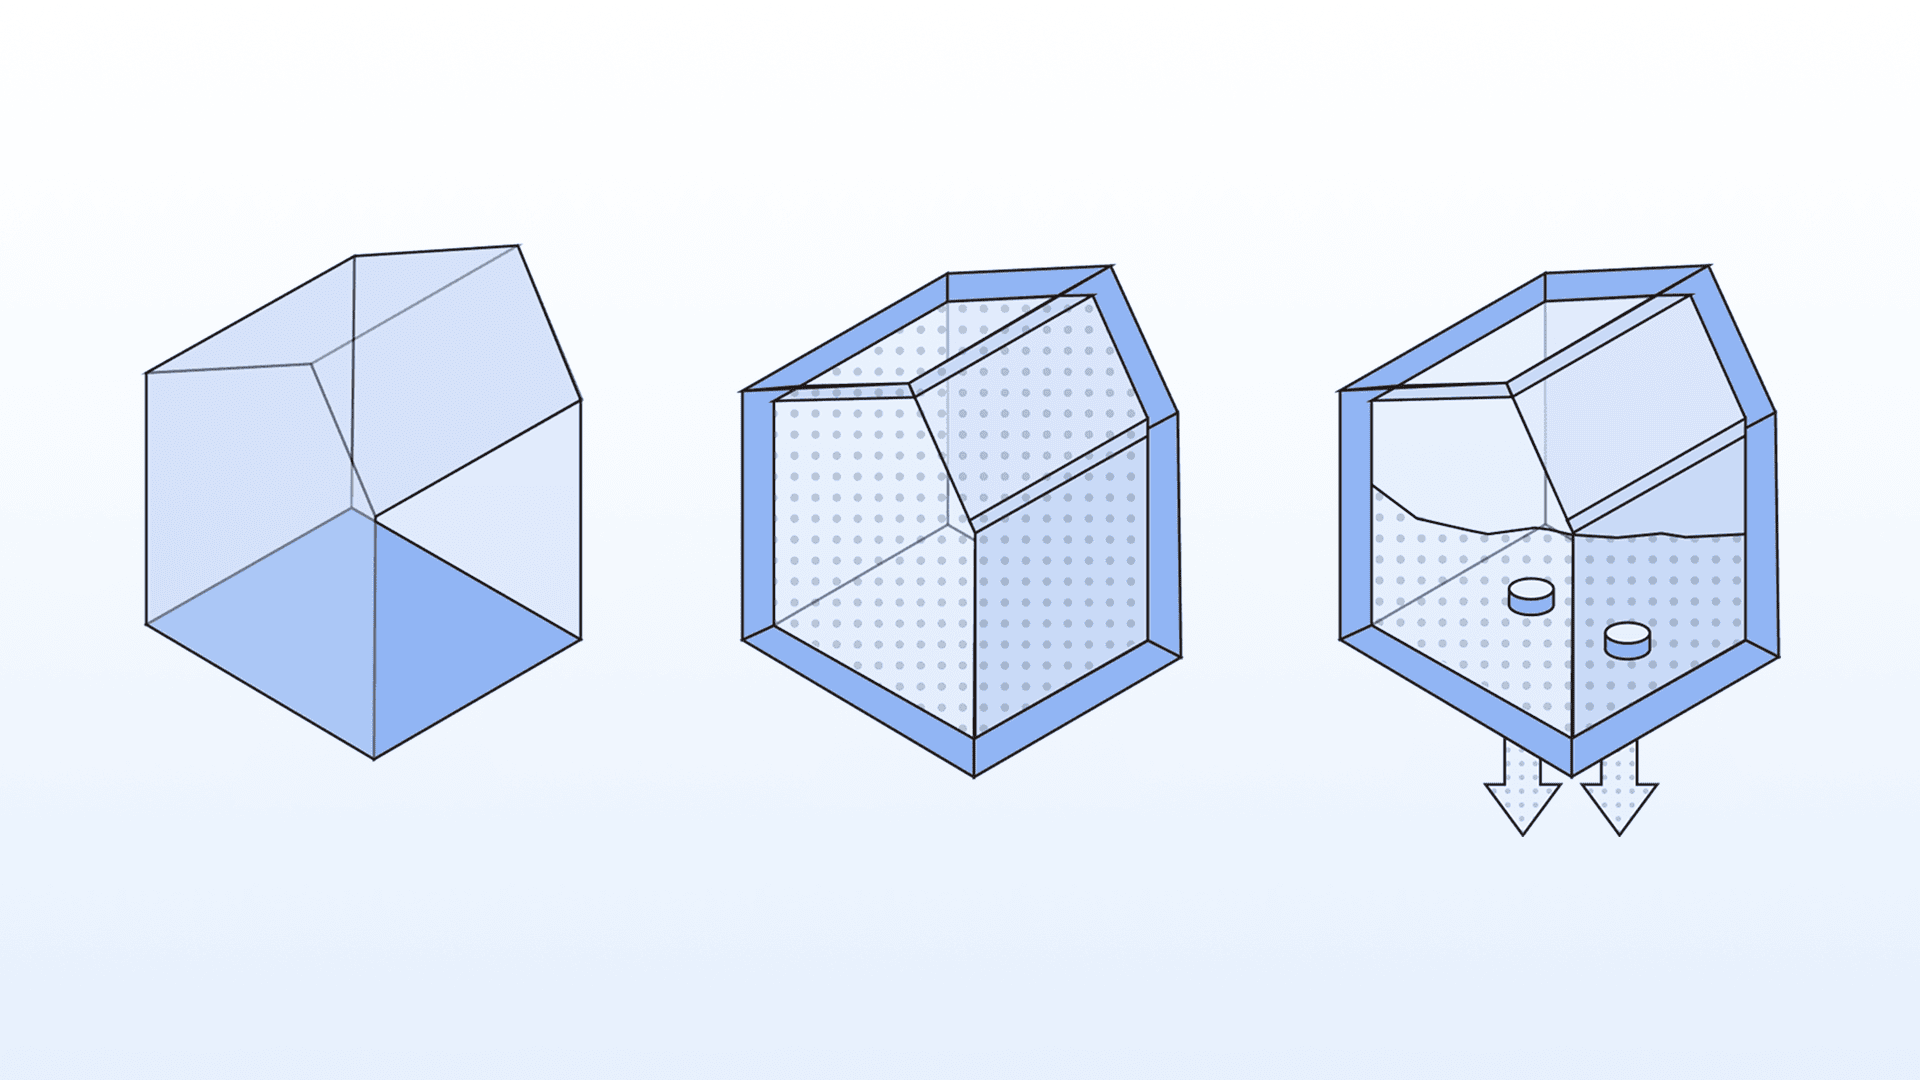
La mayoría de los procesos comerciales de impresión 3D retienen material o estructura de soporte en huecos confinados. Es necesario contar con acceso en línea de visión directa para limpiar o drenar estas zonas. Estas zonas de acceso suelen denominarse «orificios de escape», ya que permiten que el material salga durante el postprocesado.
Cualquier cavidad con una profundidad superior a 50,80 mm (2”) que cuente con un único punto de acceso, como un resalte, puede requerir varios orificios de escape para su limpieza. Recomendamos hacer los orificios de escape con un diámetro mínimo de 5 mm (0,196”).
Redondee todas las esquinas
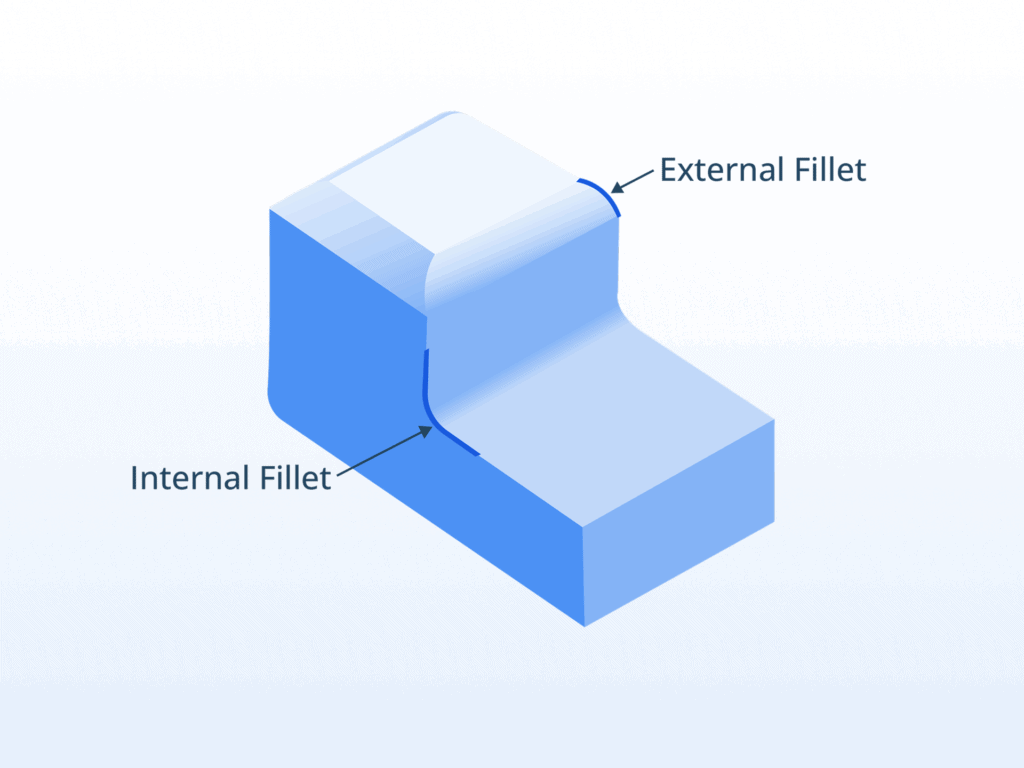
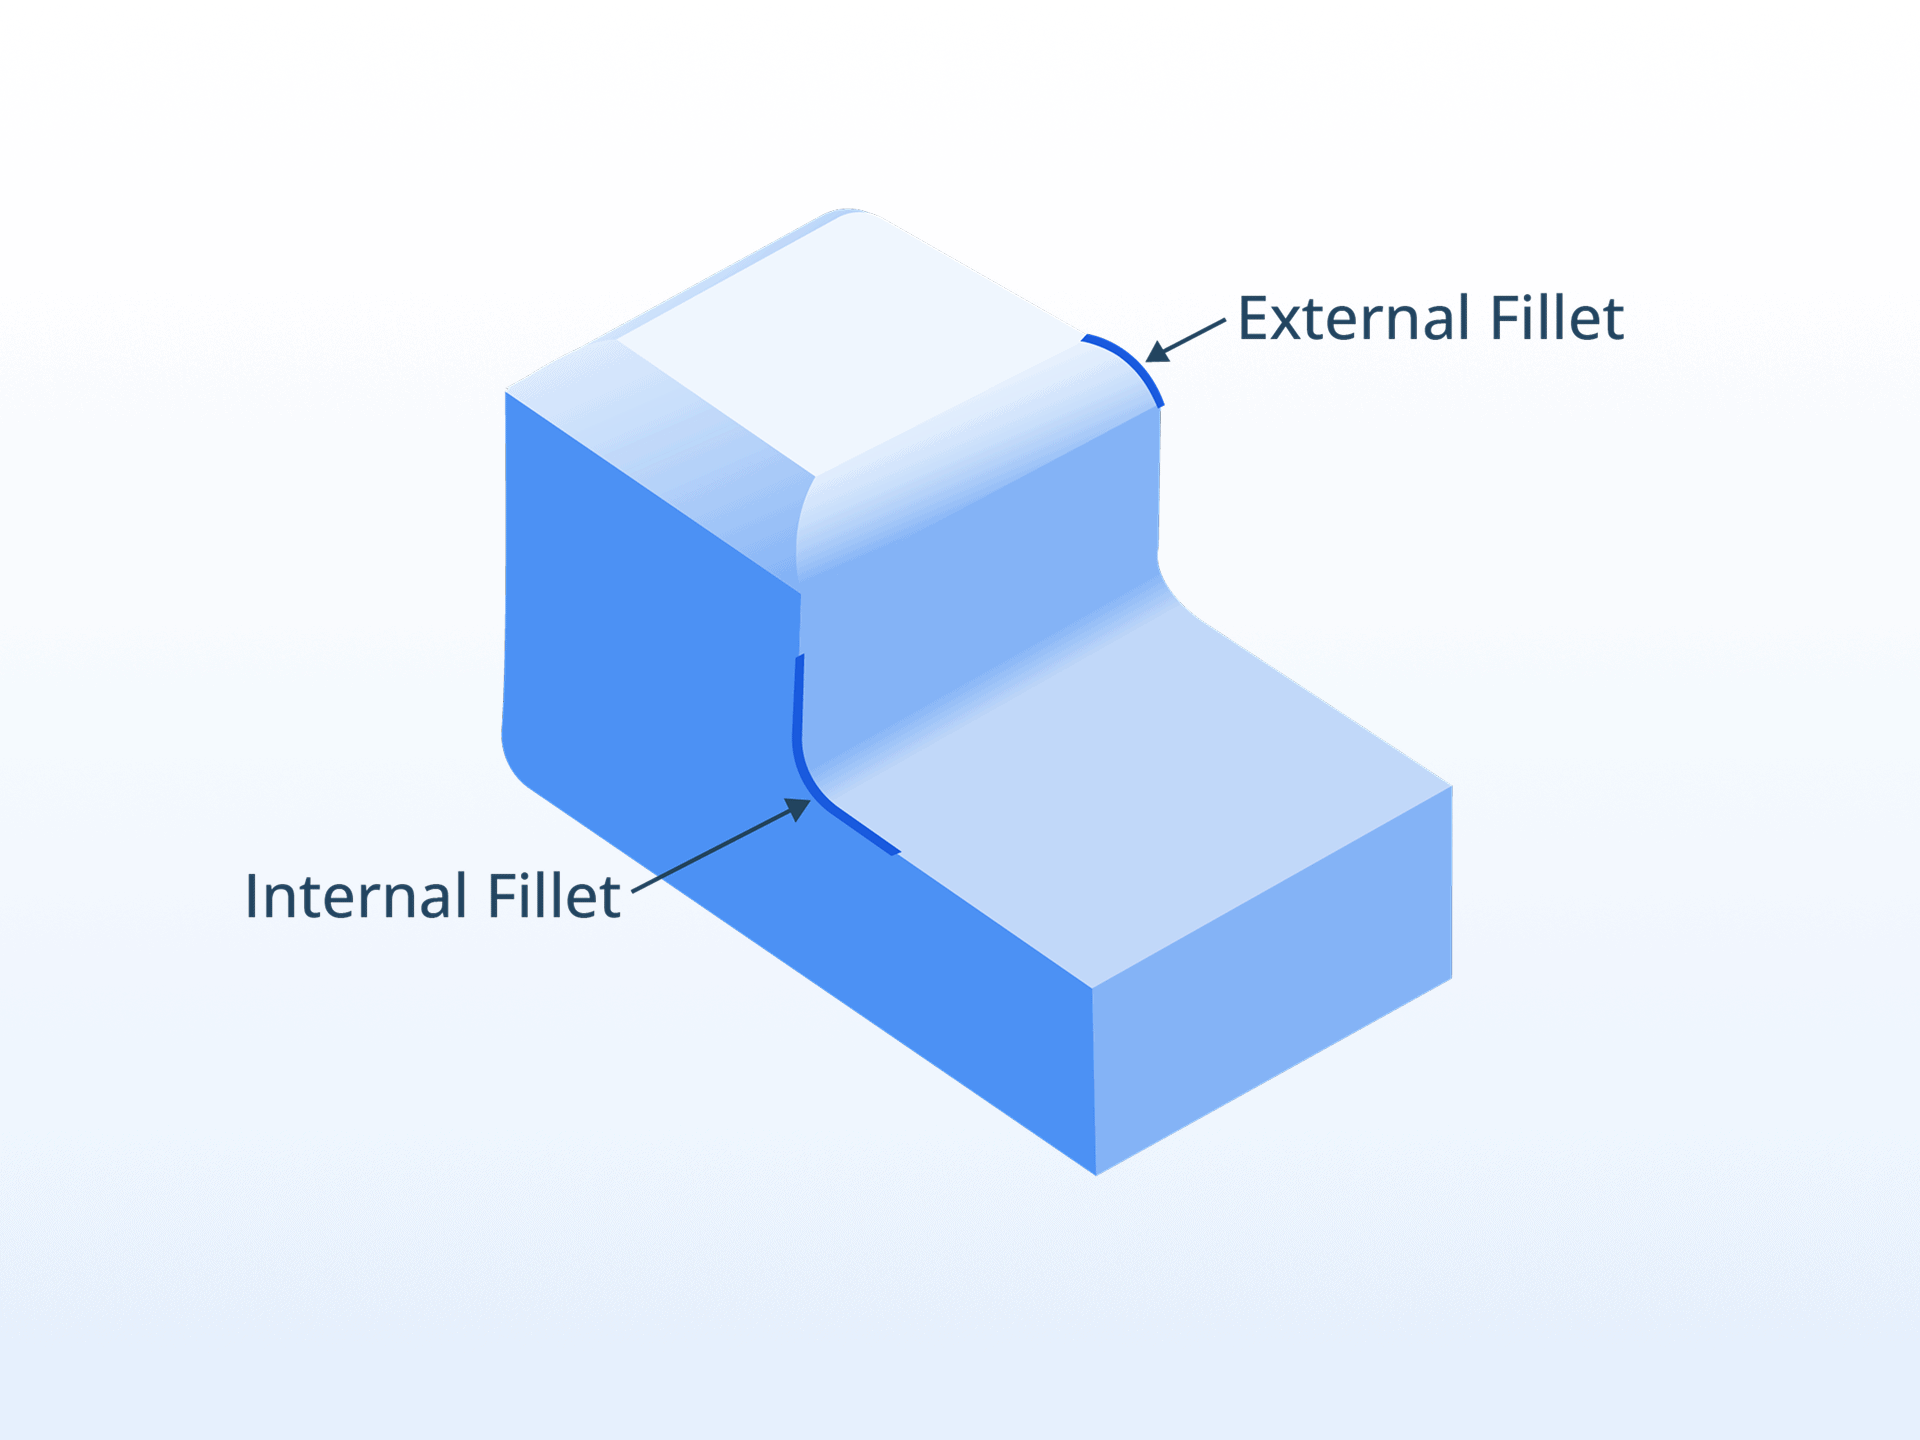
Los radios de acuerdo, o esquinas redondeadas internas y externas, son preferibles en todos los procesos de impresión 3D para suavizar las transiciones entre características y reducir los puntos de tensión aguda. Un radio de acuerdo generoso puede mejorar el rendimiento de uso final de una pieza impresa.
Tenga cuidado con los voladizos
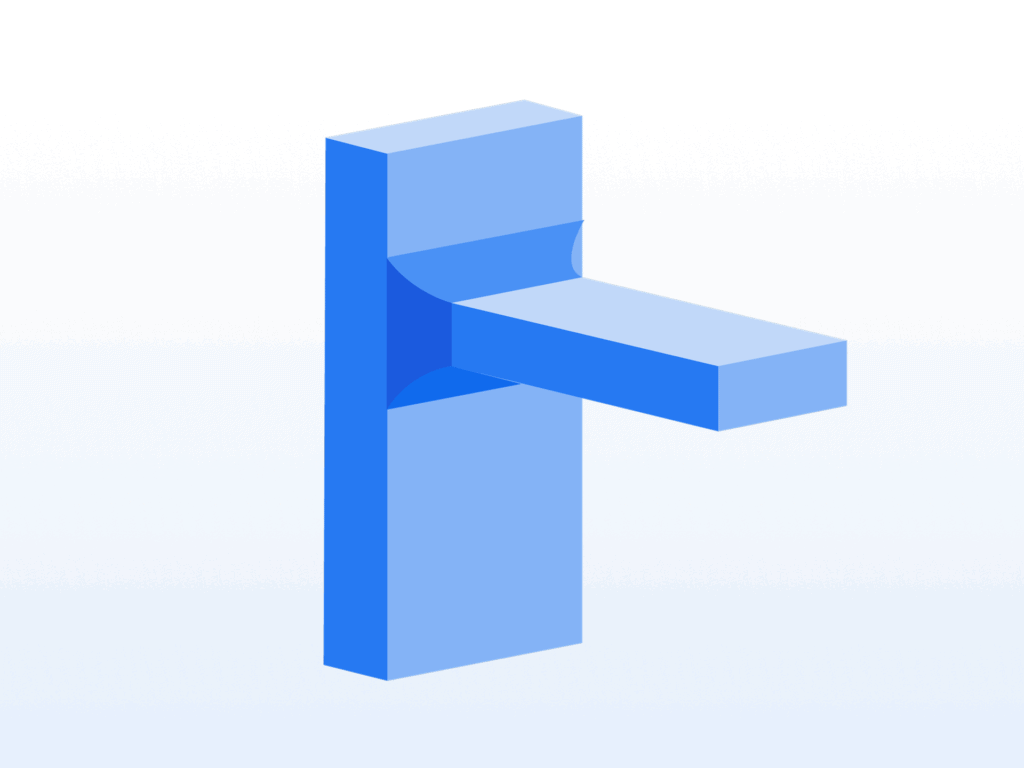
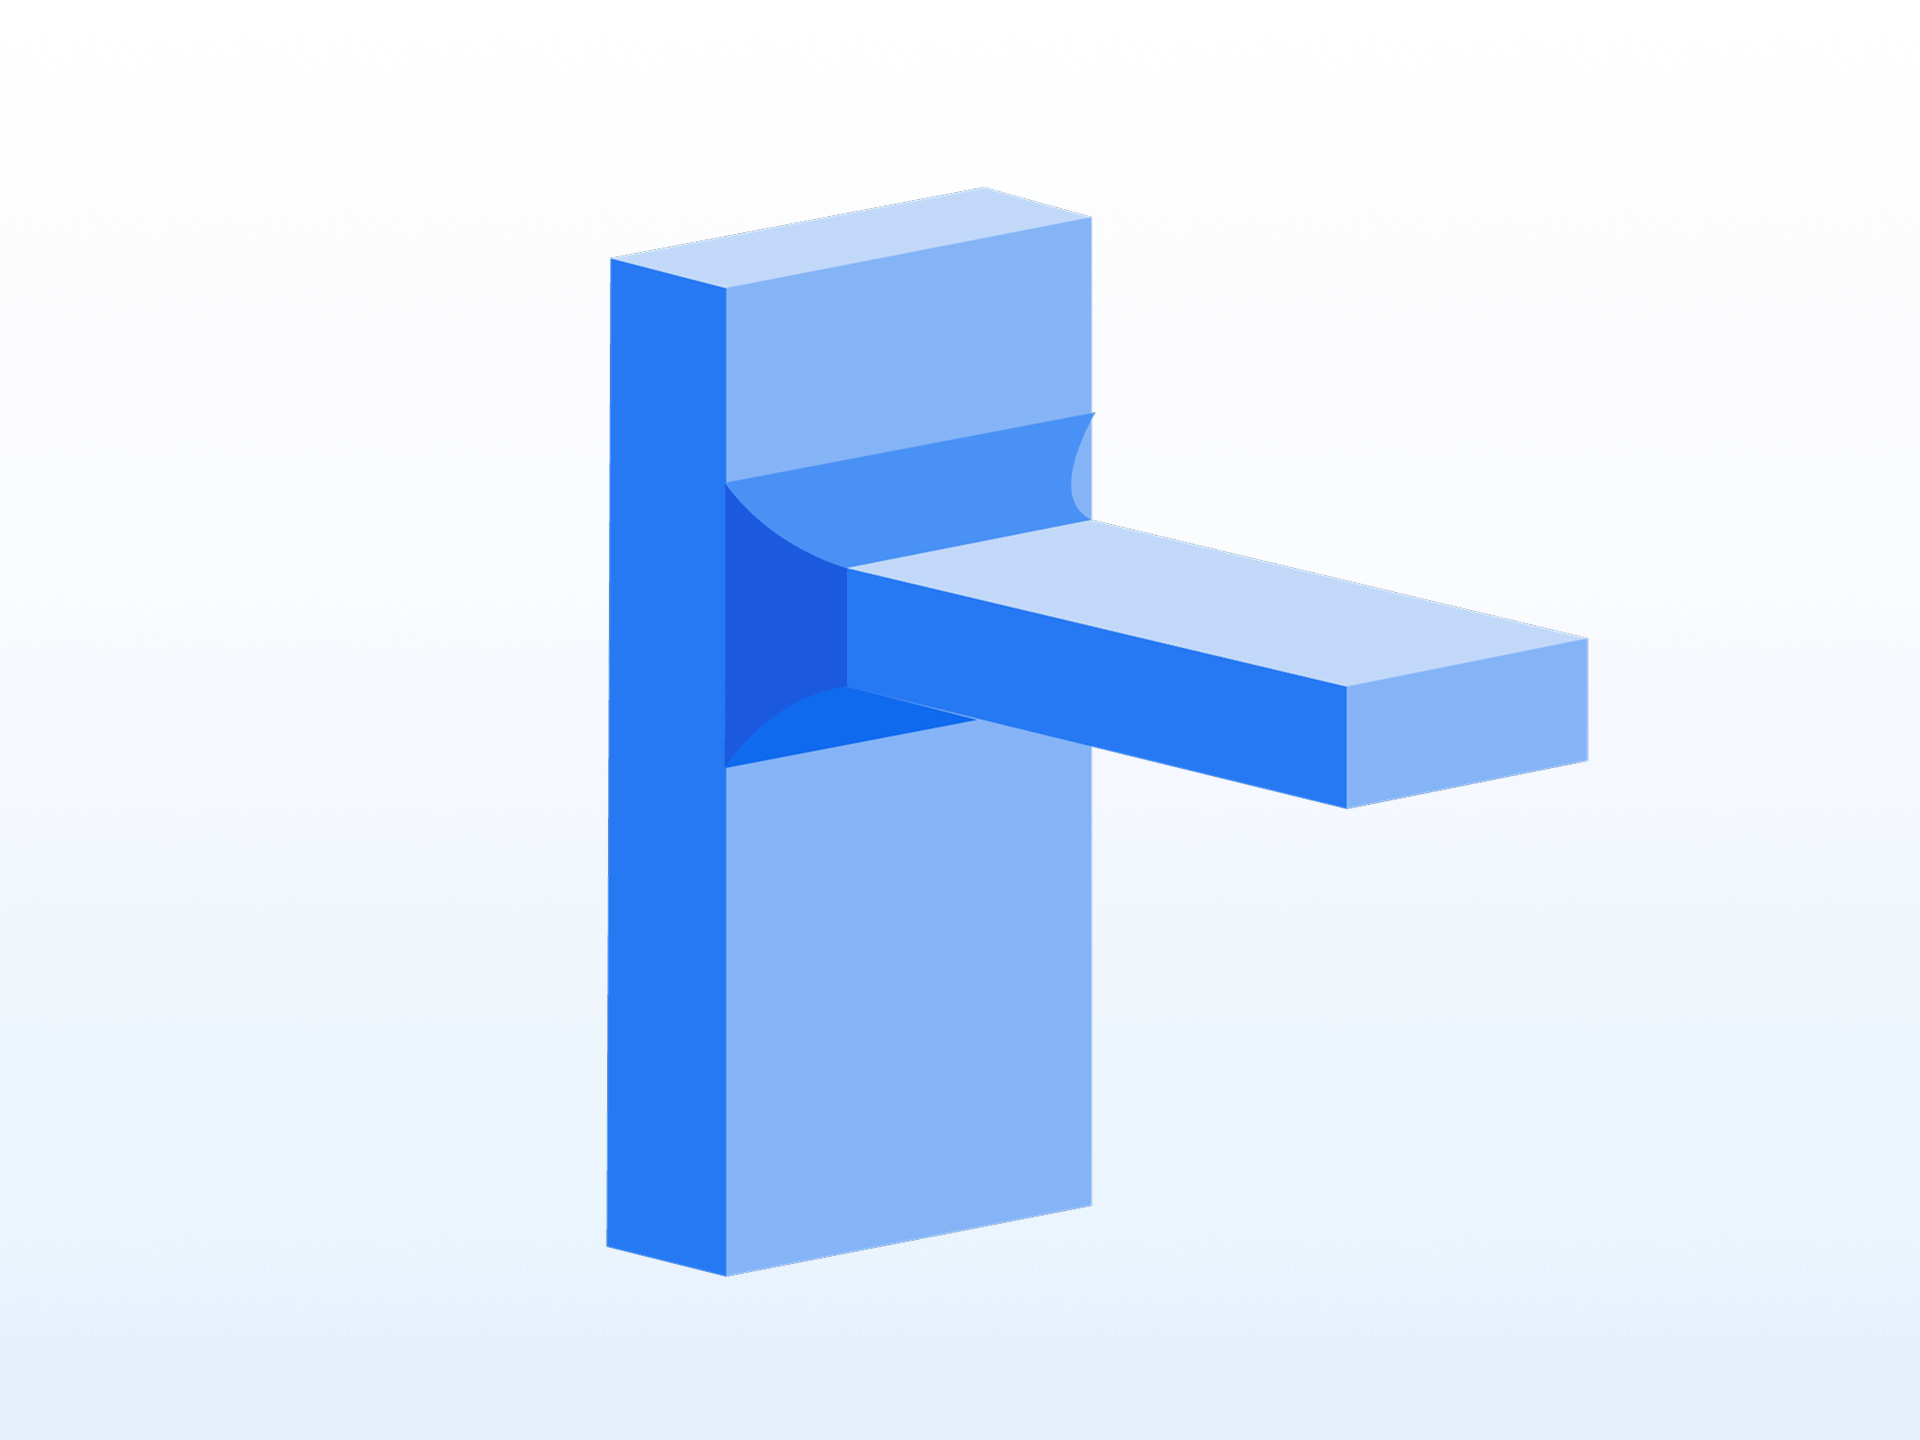
La impresión 3D ofrece una gran libertad de diseño, pero características como los voladizos y los elementos tipo cabeza sobresaliente («lollipop heads») tienden a ser más frágiles que el resto de la pieza. Es necesario prestar especial atención al diseñar estos elementos, sobre todo si son fundamentales para la funcionalidad de la pieza.
En algunos casos, resulta recomendable hacer que estas características sean sustituibles o utilizar pasadores comerciales, especialmente en piezas grandes en las que exista riesgo de que se aplasten o dañen por el peso de la pieza.


 0
Comment(0)