

 Europe
 Türkiye
 United Kingdom
 Global


 Xometry hesabımla giriş yap
3D Baskı Tasarımı için Genel En İyi Uygulamalar
Farklı 3D baskı işlemlerinin, her bir spesifik işlemle parçanın nasıl oluşturulduğuna bağlı olarak kendine özgü tasarım gereksinimleri, güçlü yönleri ve sınırlamaları vardır. Kılavuzumuz, sonraki bölümlerde her işlem ve parça özelliğine daha derinlemesine değinerek MJF, SLS, FDM, SLA, PJ, Carbon DLS, DMLS, MBJ için özel parametreleri kapsamaktadır. Ancak, bu bölümde ele almak istediğimiz, tüm 3D baskı yöntemlerinde geçerli olan bazı genel en iyi uygulamalar vardır. Bu en iyi uygulamalara uyarak, basılan parçalarınızın kalitesini, verimliliğini ve dayanıklılığını önemli ölçüde artırabilirsiniz.
Minimum Duvar Kalınlığını Aklınızda Bulundurun
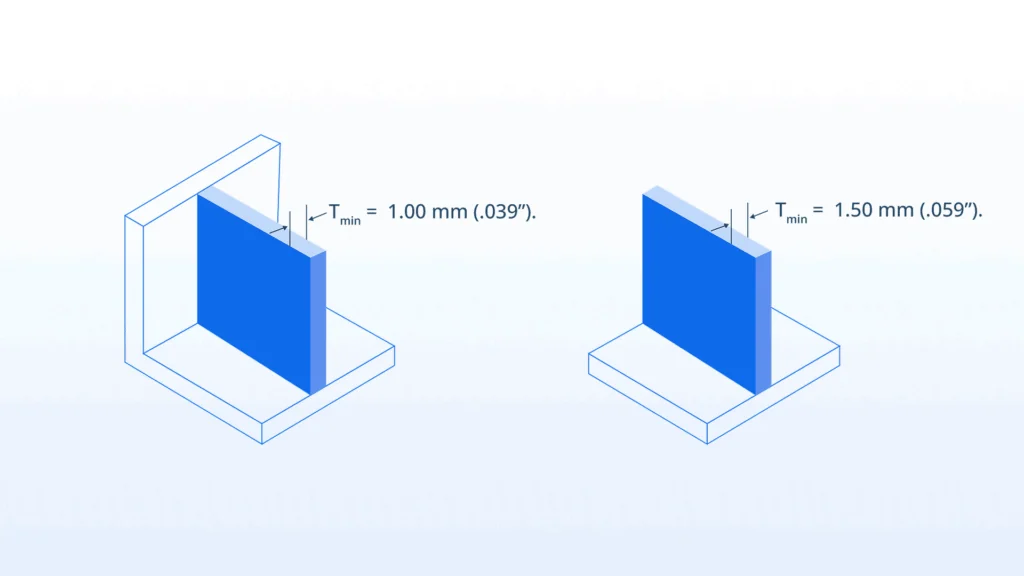
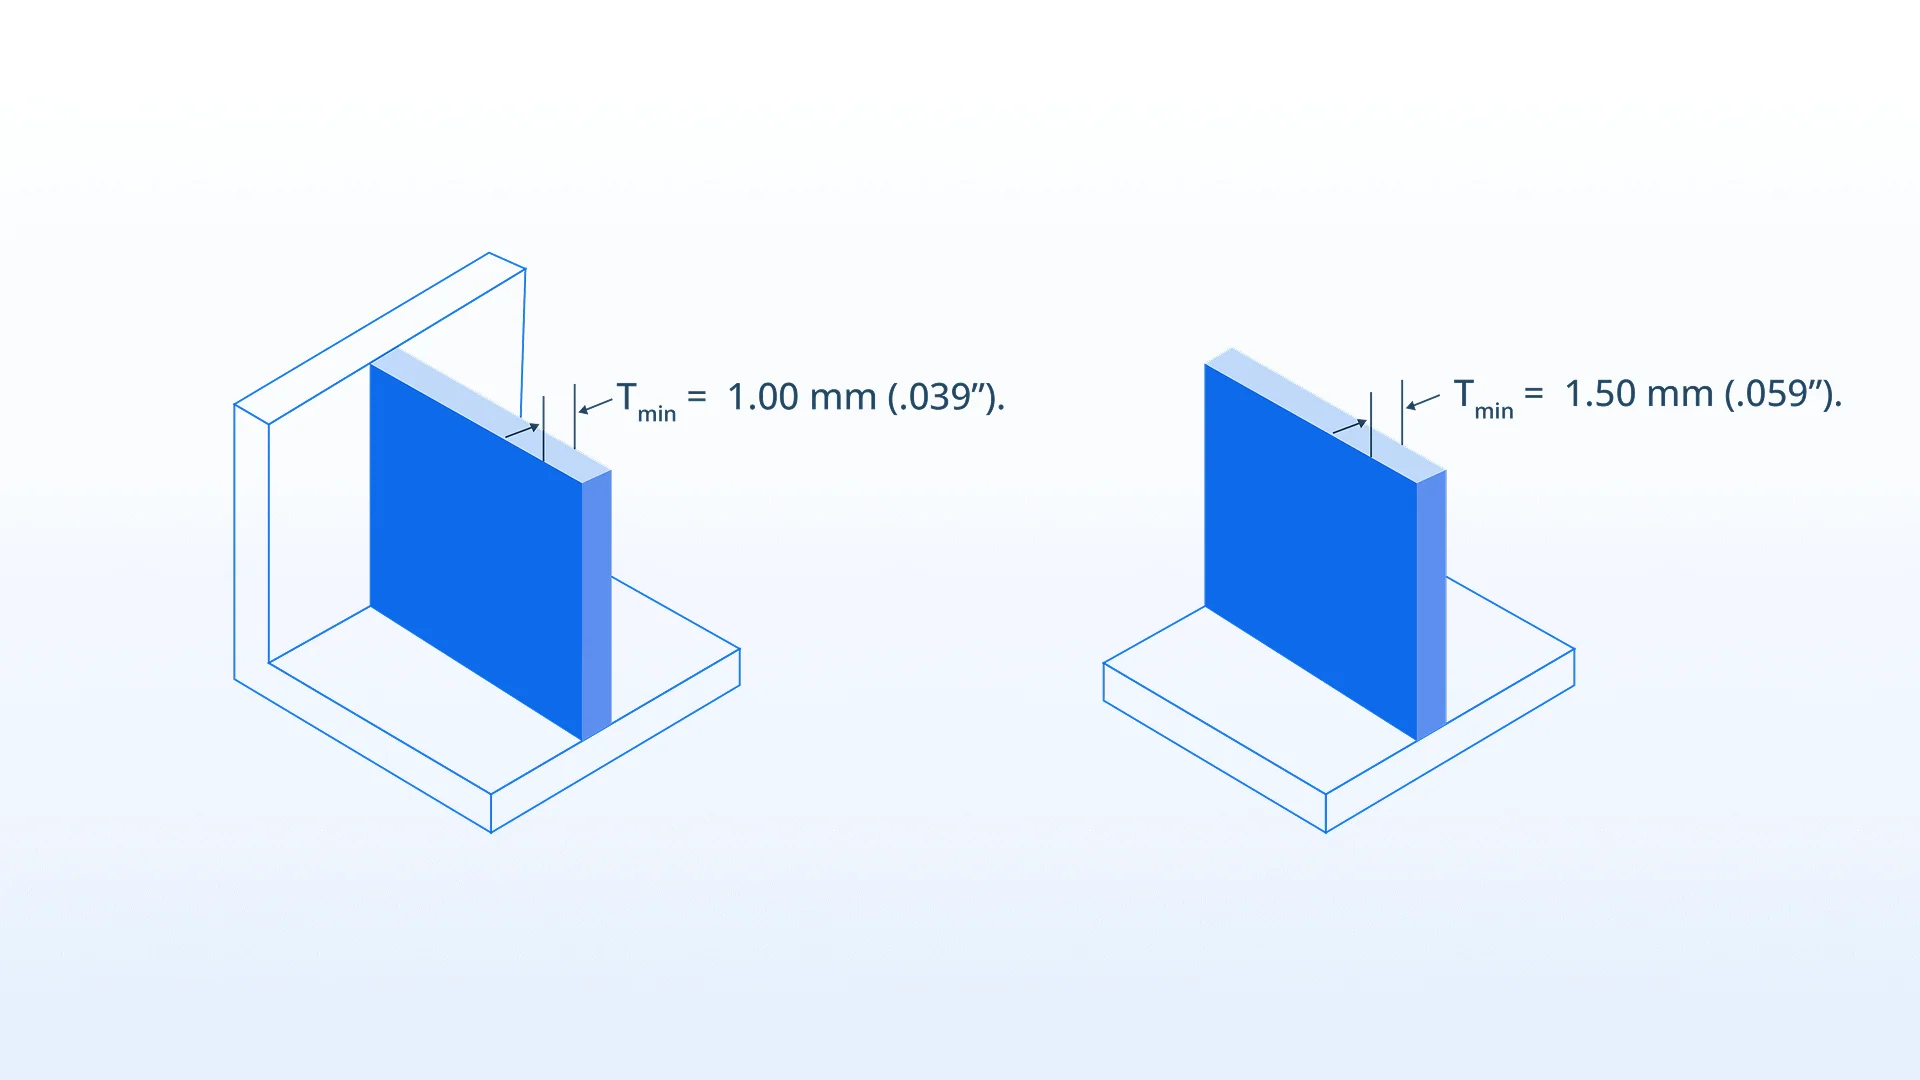
Minimum duvar kalınlığı, bir yapının amaçlanan mukavemetini ve işlevselliğini korurken sahip olabileceği en küçük boyuttur. Yapısal bütünlüğü sağlamak için farklı özellik türlerine ilişkin duvar kalınlığı gereksinimleri aşağıda verilmiştir:
- Kendinden destekli yapılar (ör. X, T, O veya C benzeri şekiller): 1,00 mm (0,039”).
- Desteksiz veya yük taşıyan özellikler (ör. pimler, tırnaklar veya benzeri şekiller): 1,50 mm (0,059”).
Tekdüze Duvar Kalınlığıyla Tasarlayın
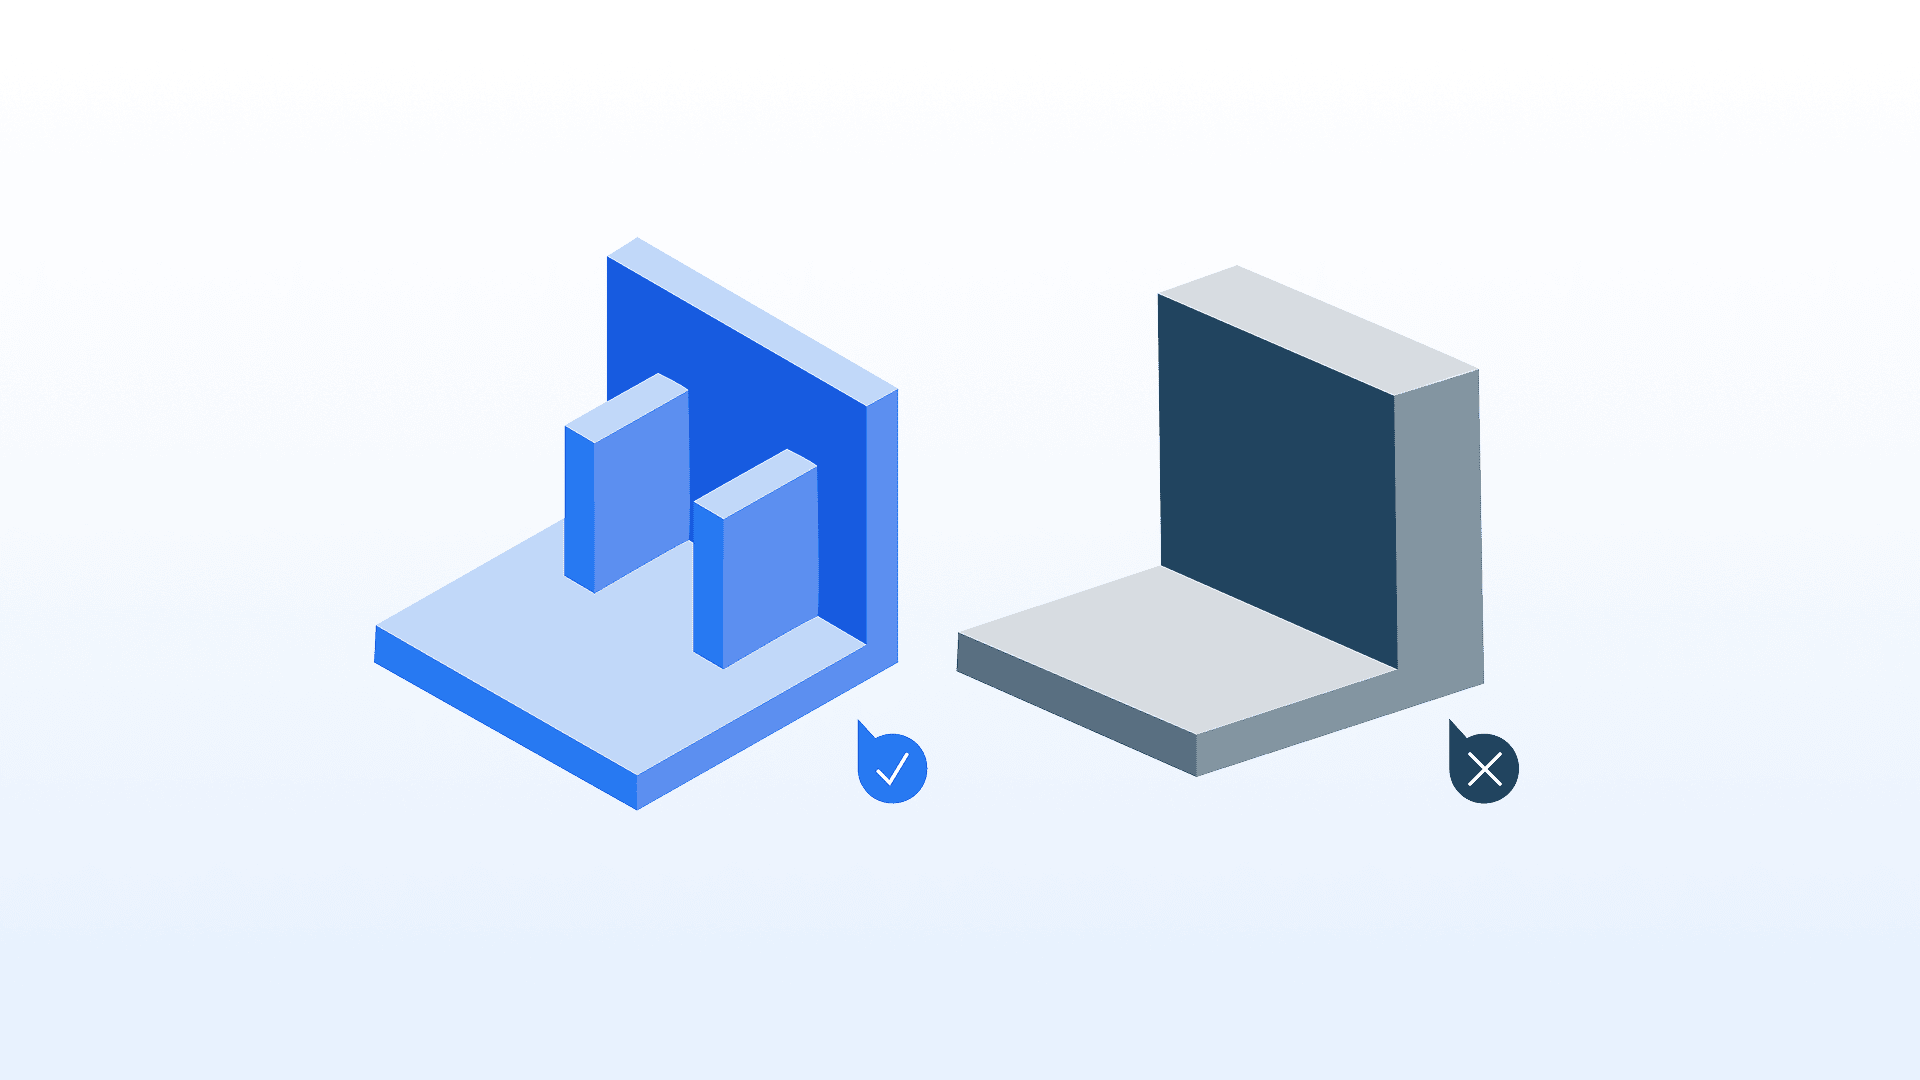
3D baskılı parçalar, enjeksiyon kalıplama ile birçok tasarım hususunu paylaşır; özellikle tekdüze duvar kalınlığının önemini. Tekdüze duvar kalınlığını korumak, farklı kalınlıktaki alanlar arasında meydana gelen termal sapmaları azaltmaya yardımcı olur; bu sapmalar eşit olmayan soğumaya, çarpılmaya veya boyutsal hatalara yol açabilir. Genel kalınlığı artırmadan mukavemet eklemek için nervür, oyuklama veya kafes yapıları eklemeyi düşünün.
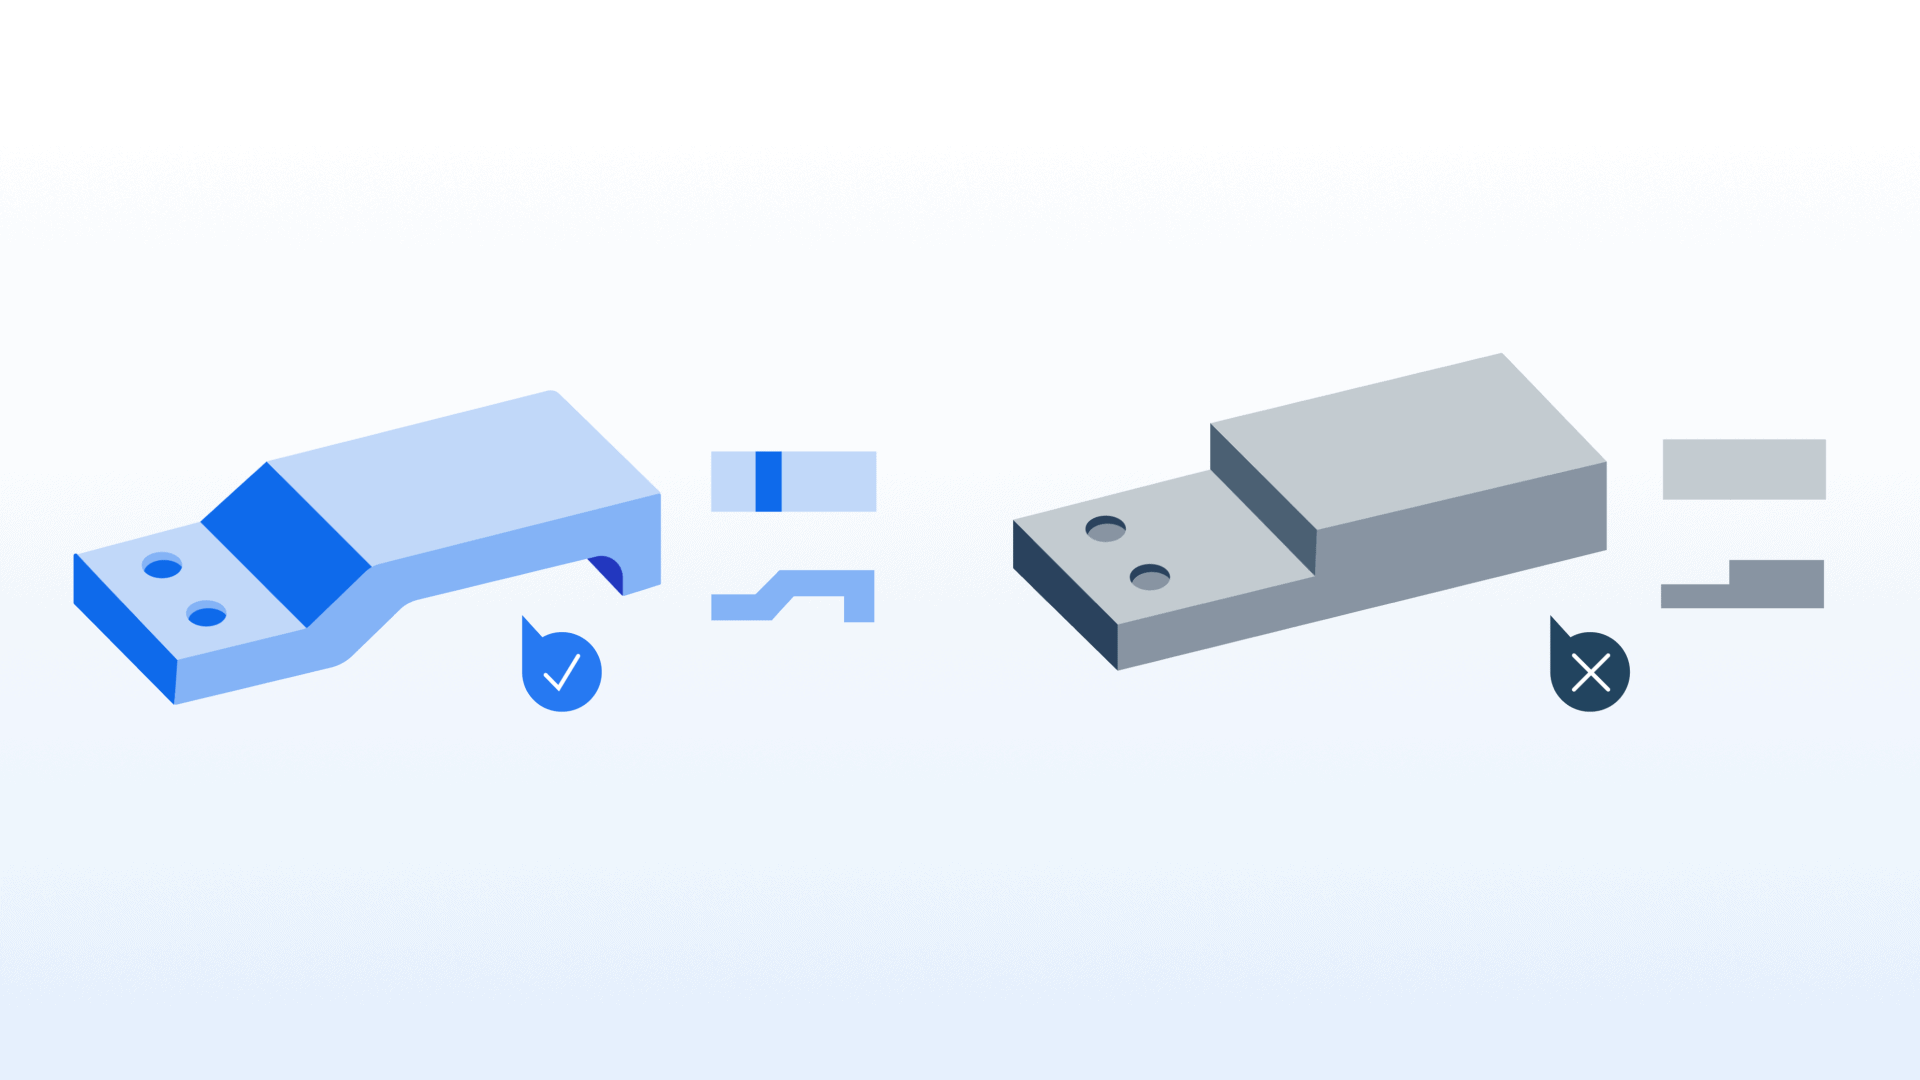
Buna bir istisna, dolgu desenlerinin seyrek, kafes benzeri kesitler oluşturacak şekilde ayarlanabildiği Fused Deposition Modeling’dir (FDM); bu da benzer yapısal faydalar sağlar.
Hareketli Özellikler Arasında Boşluk Sağlayın
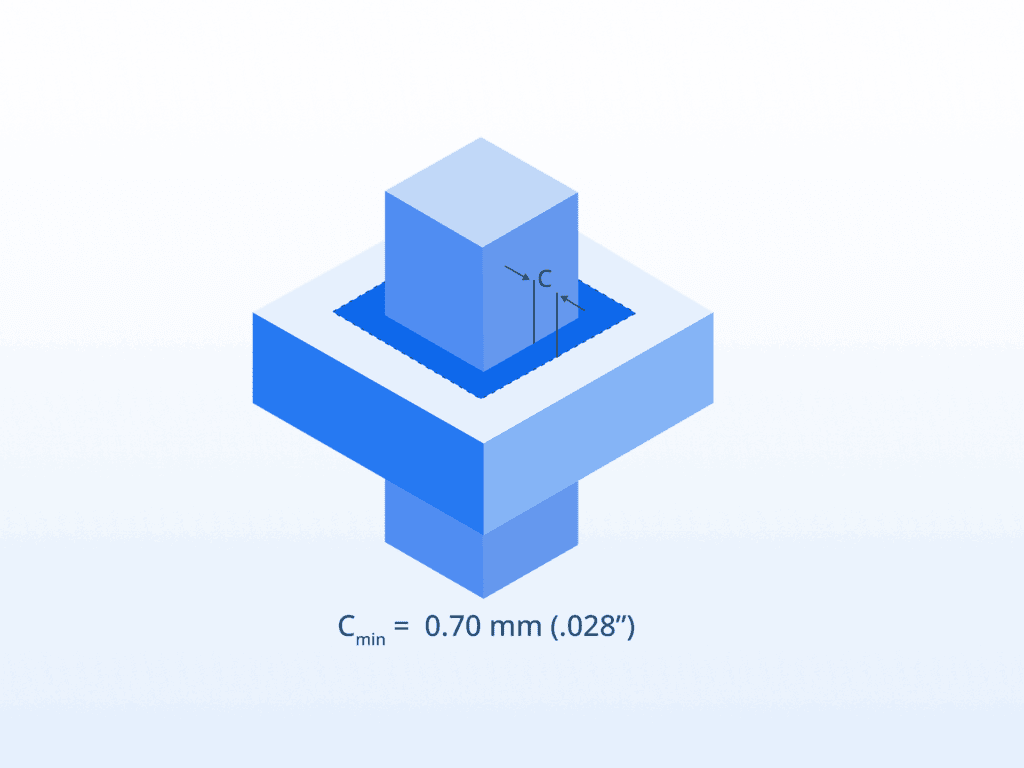
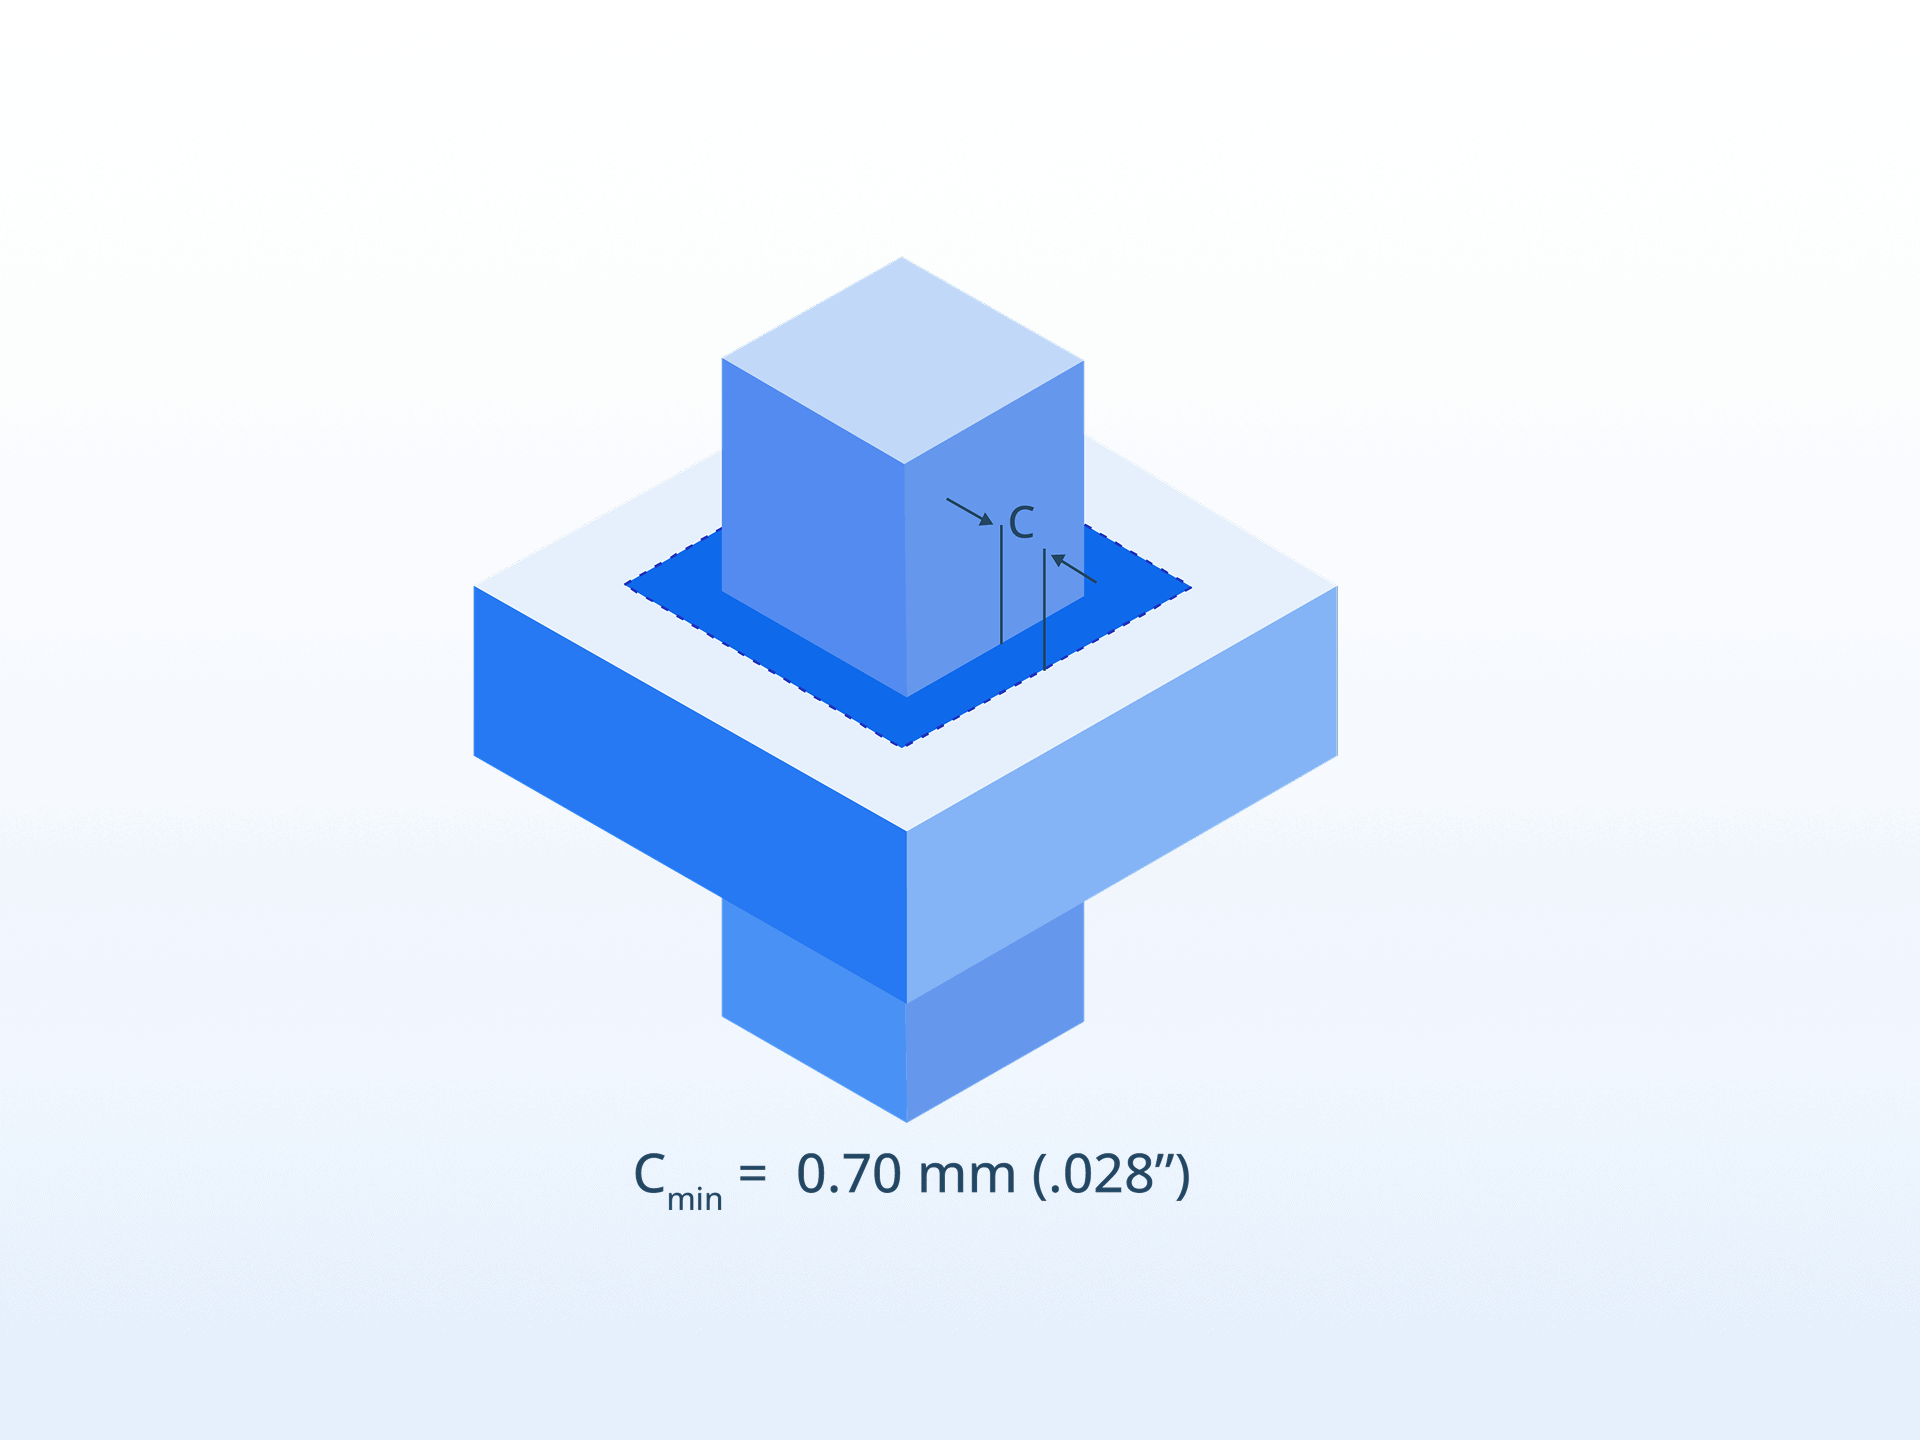
Yerinde baskı montaj özellikleri arasındaki boşluk, bileşenlerin baskı sırasında birbirine kaynaşmasını önlemek ve bileşenler arasında düzgün hareket veya ayrılmayı sağlamak için çok önemlidir.
İşlevselliği korumak için minimum 0,70 mm (0,028”) boşluk tasarlanmalıdır.
Kapalı Boşlukları Ortadan Kaldırın
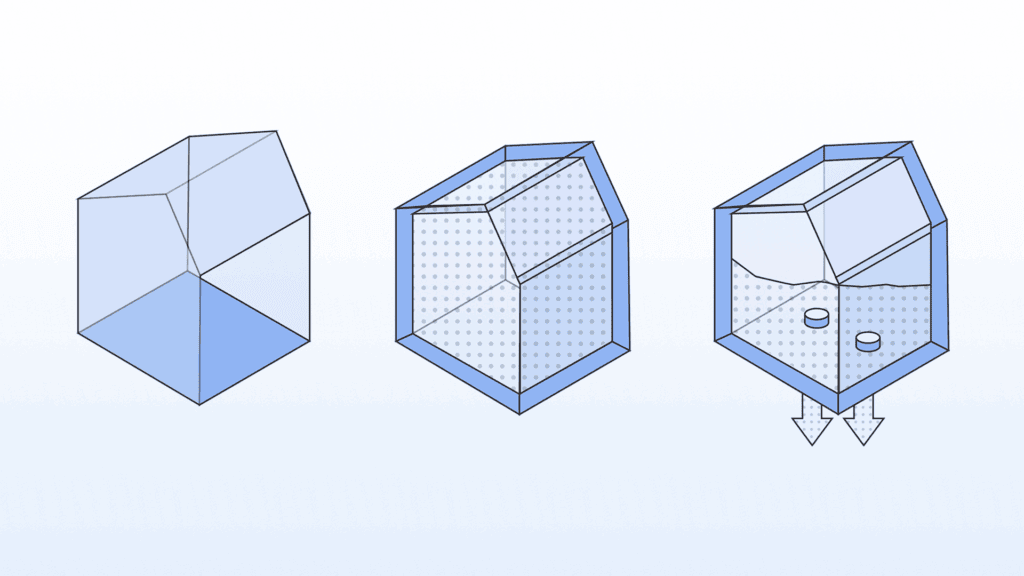
Çoğu ticari 3D baskı işleminde, kapalı boşluklarda hapsolmuş malzeme veya destek yapısı bulunur. Bu alanları temizlemek veya boşaltmak için görüş hattı erişimi gereklidir. Bu erişim alanları, sonrası işlem sırasında malzemenin kaçmasına izin verdiği için genellikle “kaçış delikleri” olarak adlandırılır.
50,80 mm (2”) derinliği aşan ve tek bir erişim noktasına (örneğin bir çıkıntıya) sahip herhangi bir boşluk, temizlik için birden fazla kaçış deliği gerektirebilir. Kaçış deliklerinin en az 5 mm (0,196”) çapında olmasını tavsiye ederiz.
Her Yeri Filetleyin
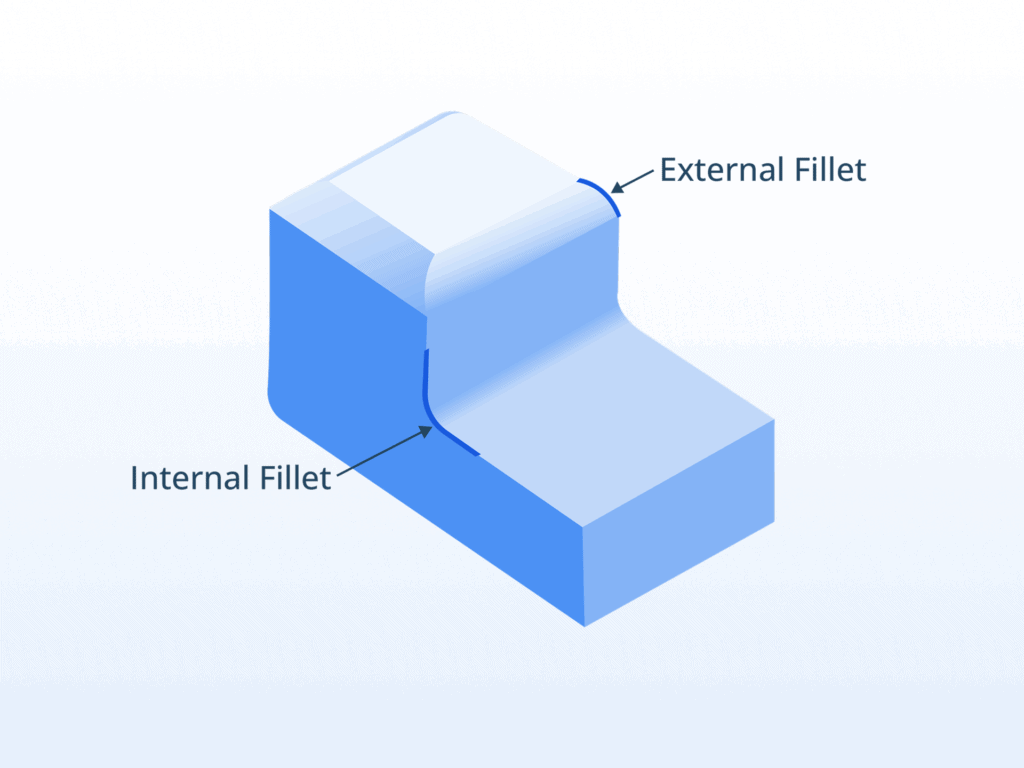
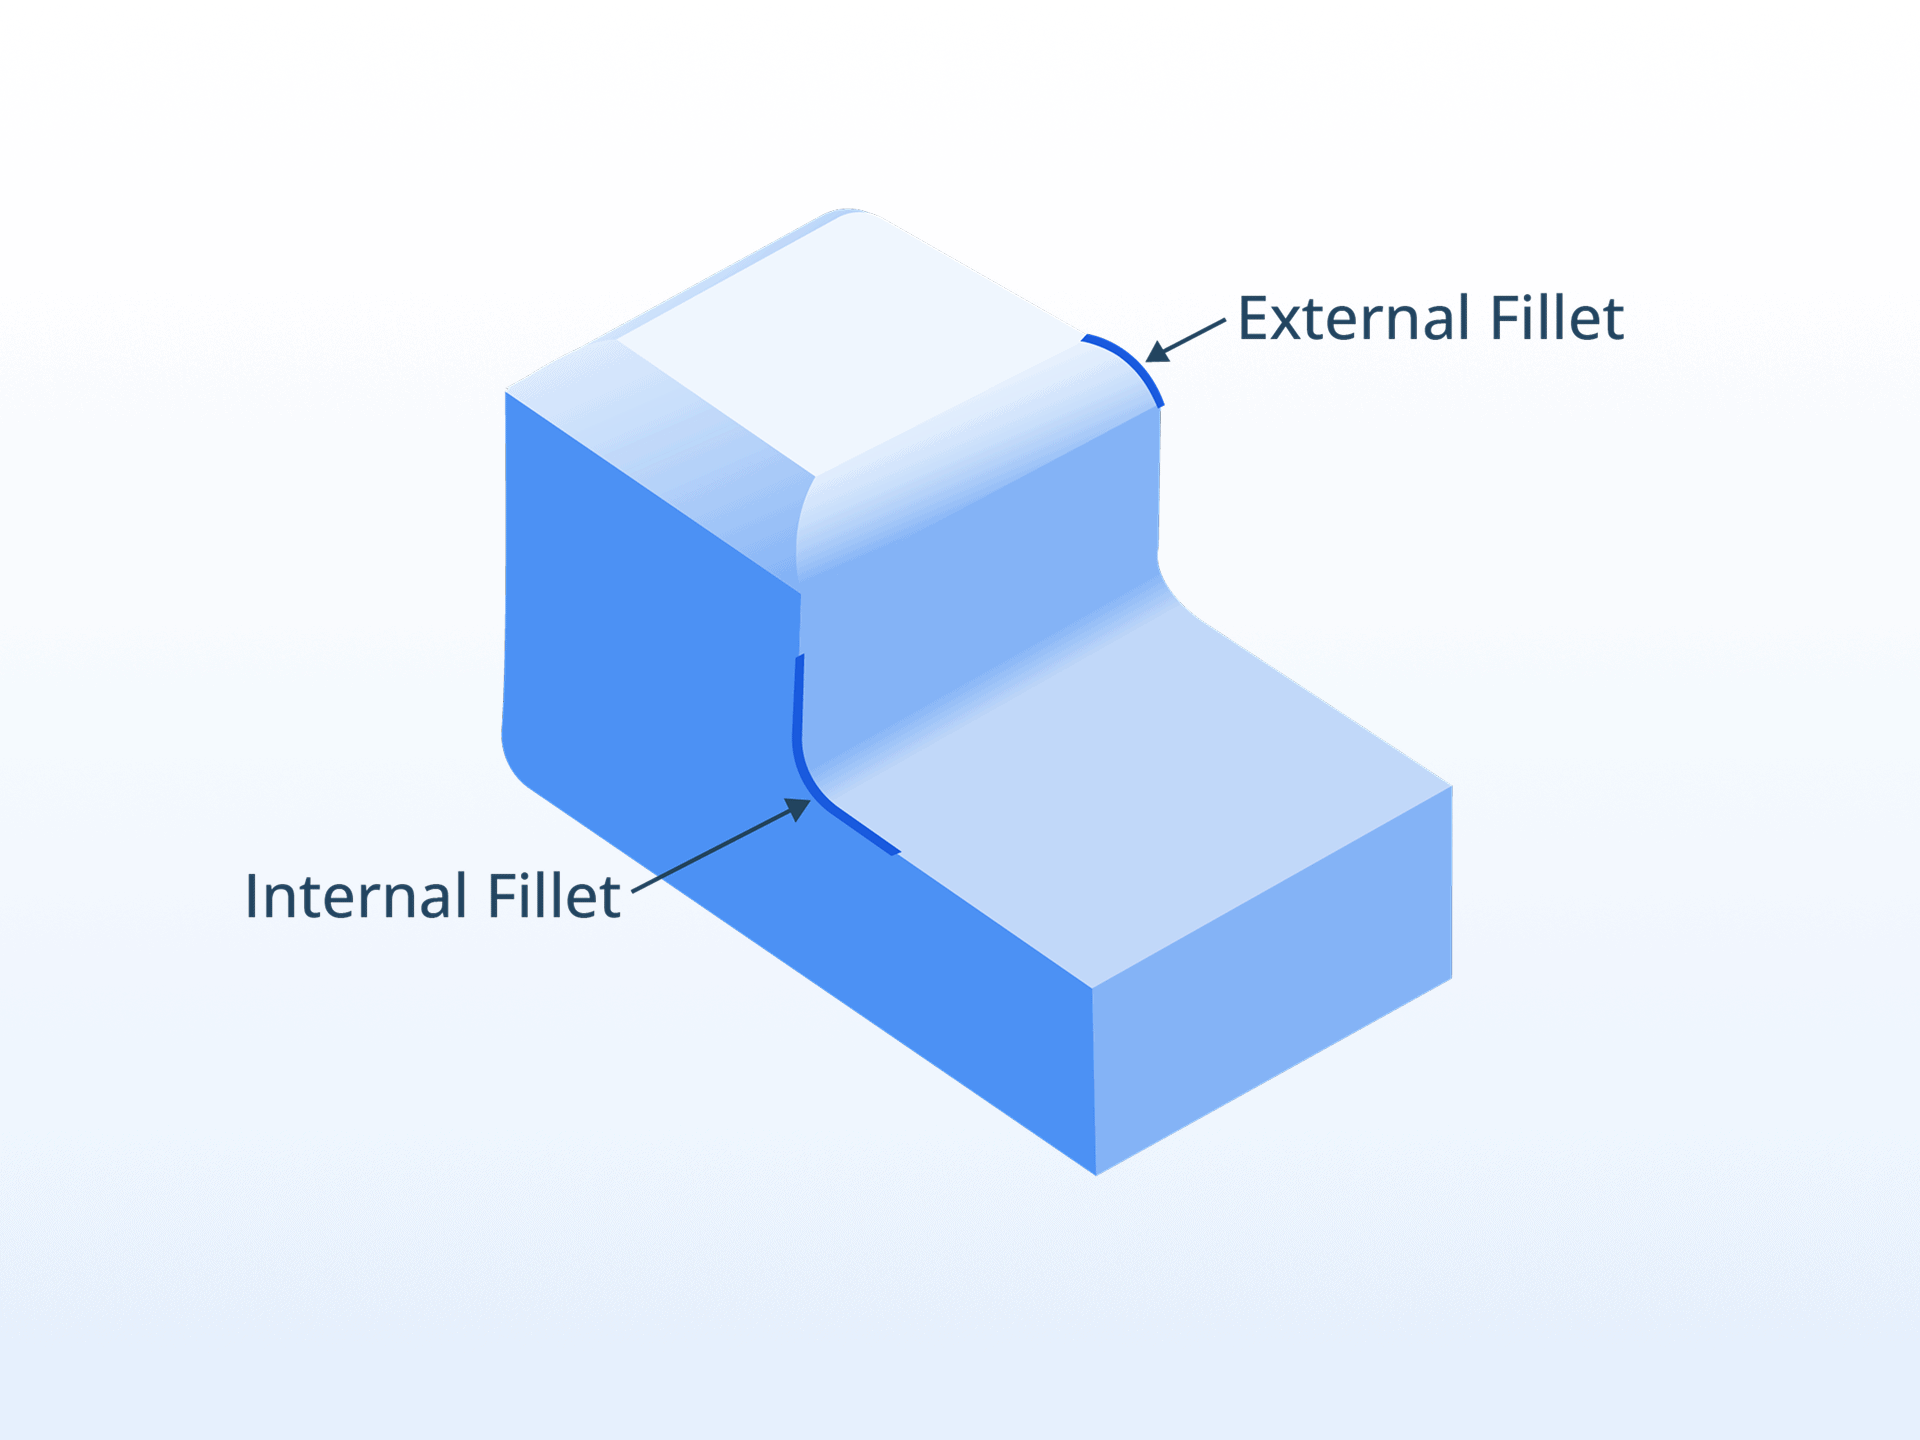
Filetler, yani yuvarlatılmış iç ve dış köşeler, özellikler arasındaki geçişleri hafifletmek ve keskin gerilim noktalarını azaltmak için her 3D baskı işleminde tercih edilir. Cömert filetleme, basılan bir parçanın uç kullanım performansını artırabilir.
Konsollara Dikkat Edin
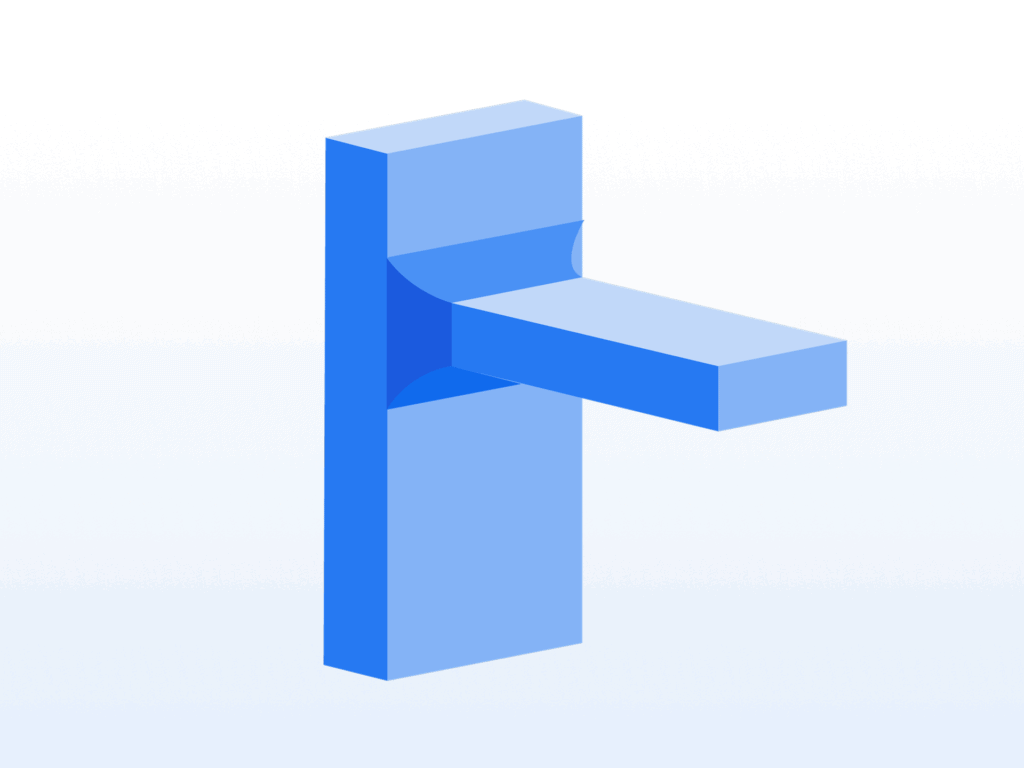
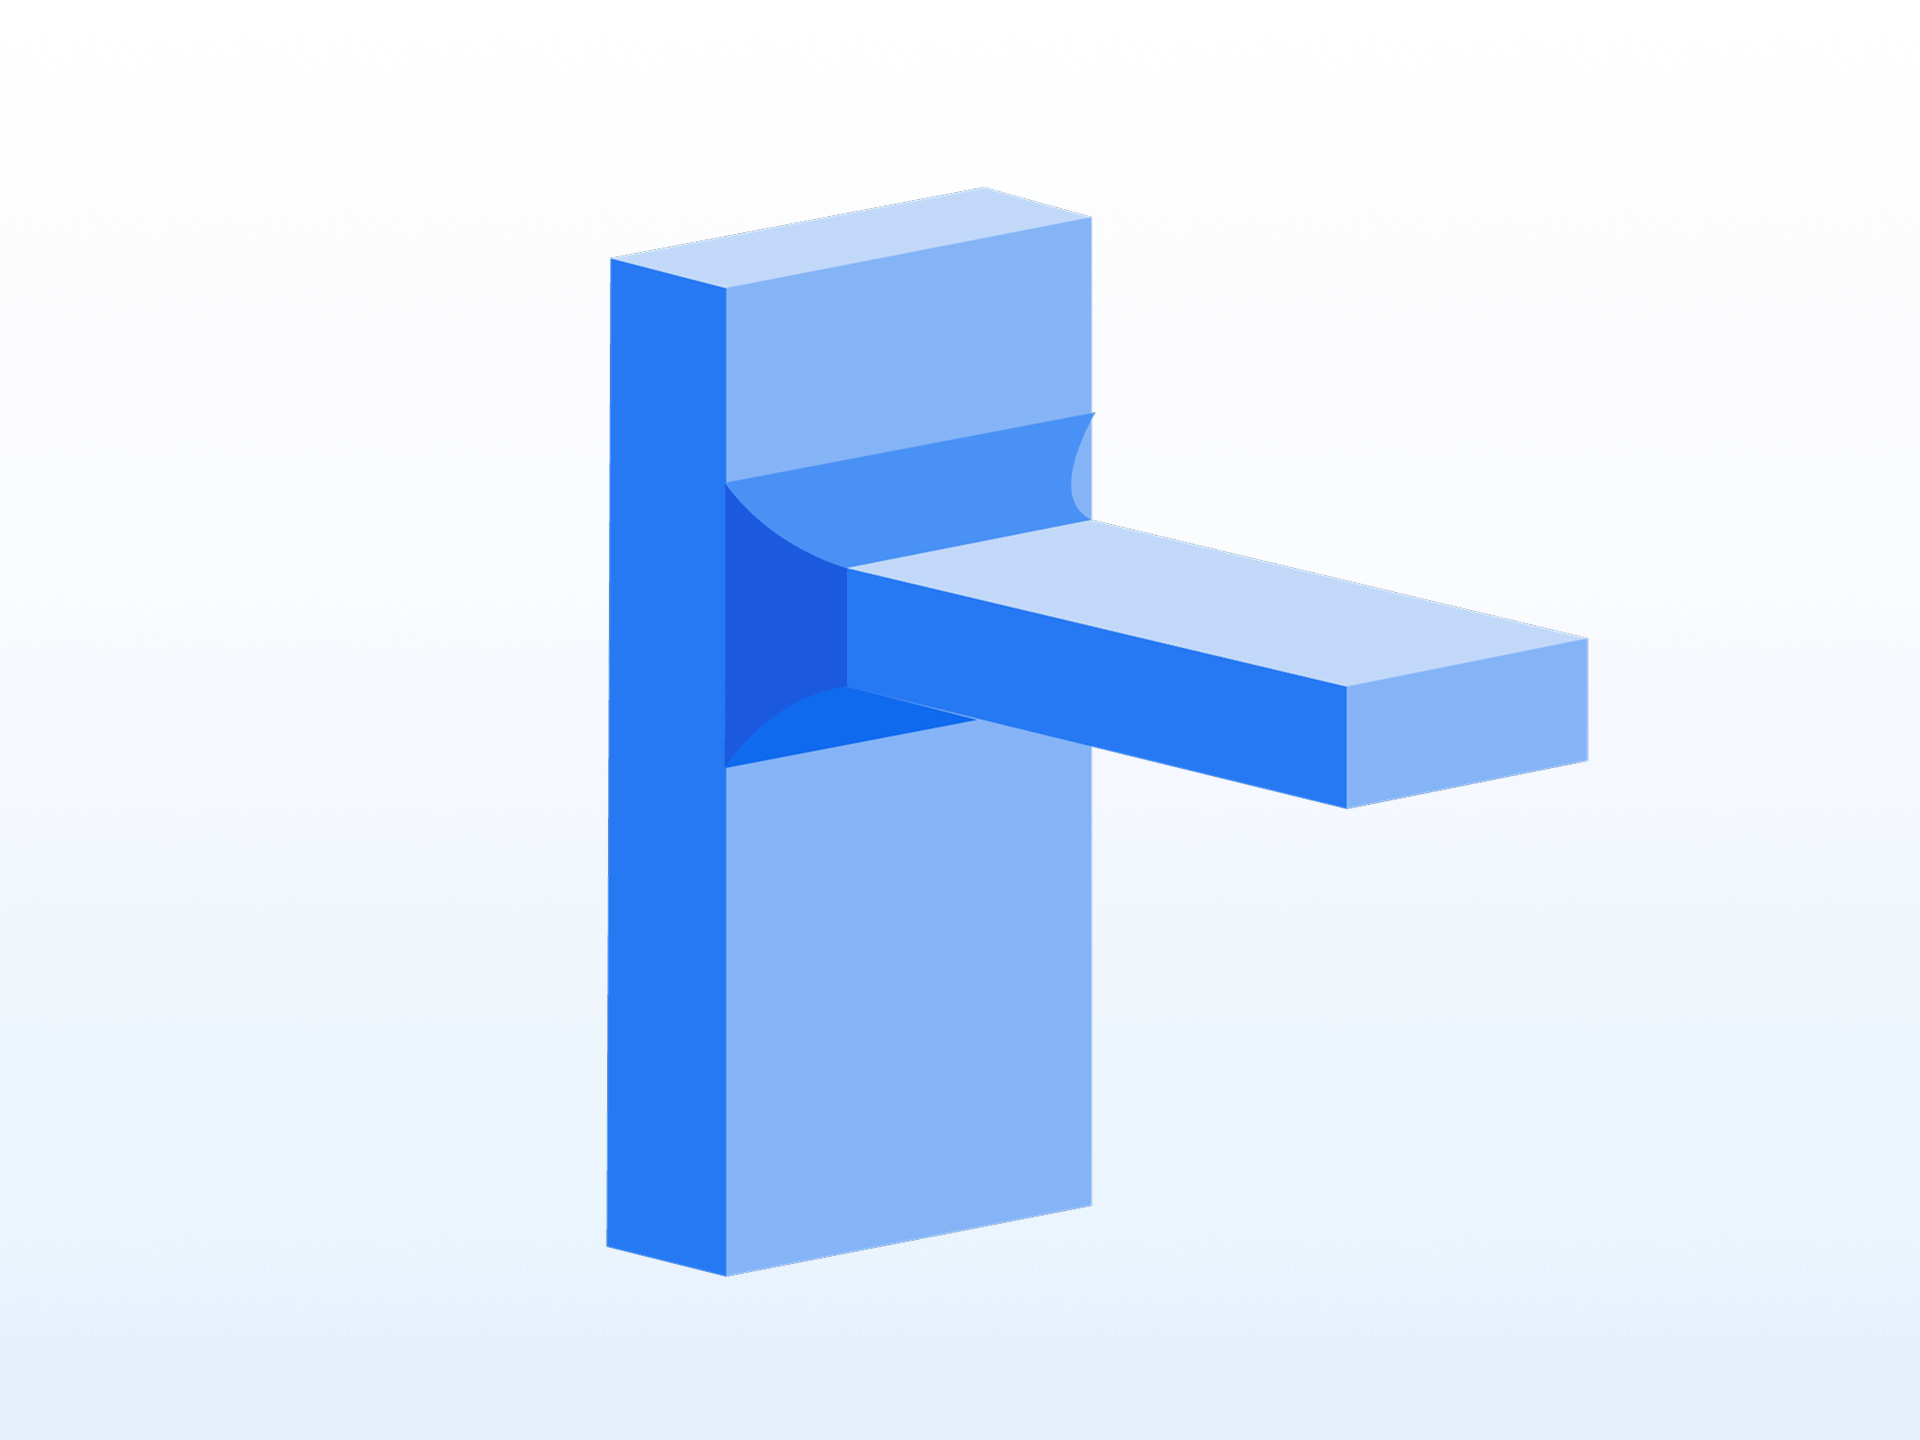
3D baskı, tasarımda önemli bir özgürlük sunar, ancak konsollar ve “lolipop başları” gibi özellikler parçanın geri kalanına kıyasla daha kırılgan olma eğilimindedir. Özellikle parçanın işlevselliği için kritik olduklarında, bu unsurları tasarlarken dikkatli olunması gerekir.
Bazı durumlarda, özellikle ağırlıkları nedeniyle ezilme veya hasar görme riski taşıyan büyük parçalarda, bu özellikleri değiştirilebilir yapmak veya hazır pimler kullanmak tavsiye edilir.


 0
Comment(0)