

 Europe
 Türkiye
 United Kingdom
 Global


 Anmeldung mit meinem Xometry-Konto
Allgemeine Best Practices für das Design im 3D-Druck
Jedes 3D-Druckverfahren hat eigene Designanforderungen, Stärken und Grenzen, je nachdem, wie das Bauteil bei diesem spezifischen Verfahren aufgebaut wird. Unser Leitfaden behandelt spezifische Parameter für MJF, SLS, FDM, SLA, PJ, Carbon DLS, DMLS und MBJ, mit vertiefenden Abschnitten zu jedem Verfahren und Bauteilmerkmal weiter unten. Darüber hinaus gibt es einige allgemeine Best Practices, die für alle 3D-Druckverfahren gelten und die wir in diesem Abschnitt behandeln möchten. Durch die Beachtung dieser Best Practices können Sie Qualität, Effizienz und Haltbarkeit Ihrer gedruckten Bauteile deutlich verbessern.
Mindestwandstärke berücksichtigen
Die Mindestwandstärke ist die kleinste Abmessung, die eine Struktur haben kann, ohne die beabsichtigte Festigkeit und Funktionalität zu verlieren. Nachfolgend finden Sie die Wandstärkeanforderungen für verschiedene Merkmalstypen, um die strukturelle Integrität sicherzustellen:
- Selbsttragende Strukturen (z. B. X-, T-, O- oder C-ähnliche Formen): 1,00 mm (0,039″).
- Ungestützte oder lasttragende Merkmale (z. B. Stifte, Laschen oder ähnliche Formen): 1,50 mm (0,059″).
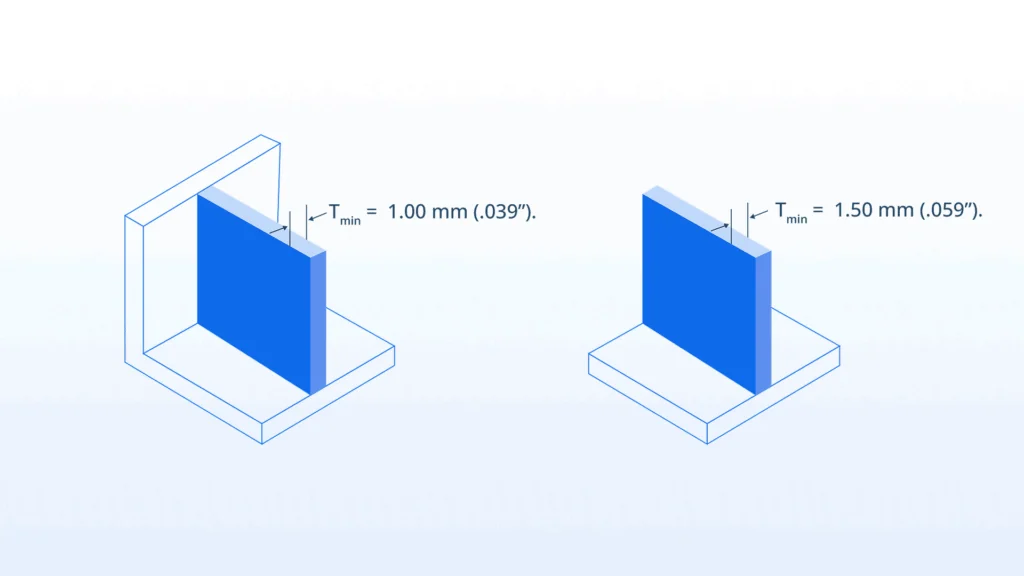
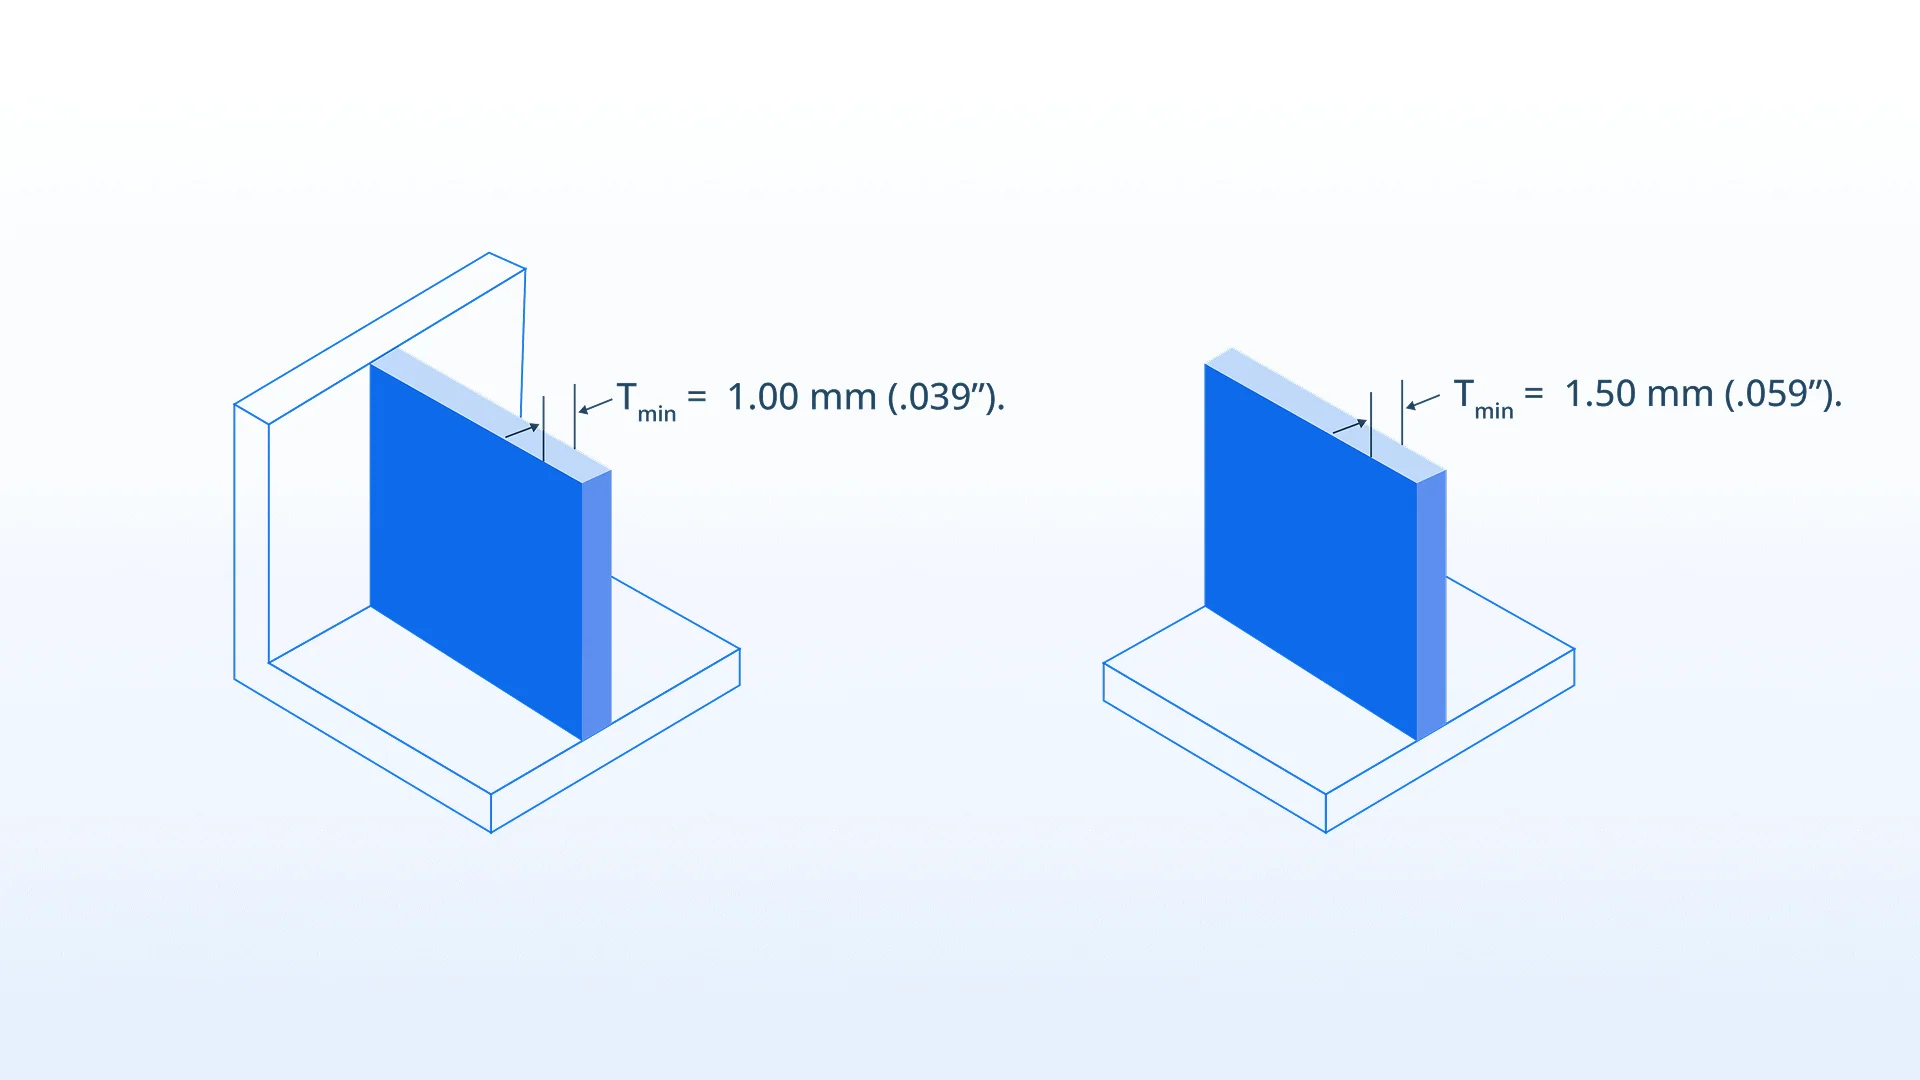
Mindestwandstärke im 3D-Druck: gestützt (1 mm, 0,039″) und ungestützt (1,5 mm, 0,059″)
Design mit gleichmäßiger Wandstärke
3D-gedruckte Bauteile weisen viele der gleichen Designüberlegungen auf wie Spritzgussteile – insbesondere die Bedeutung einer gleichmäßigen Wandstärke. Eine gleichmäßige Wandstärke reduziert thermische Abweichungen zwischen Bereichen unterschiedlicher Dicke, die zu ungleichmäßiger Abkühlung, Verzug oder Maßabweichungen führen können. Um Festigkeit zu erhöhen, ohne die Gesamtdicke zu vergrößern, empfiehlt sich der Einsatz von Rippen, Aushöhlungen oder Gitterstrukturen.
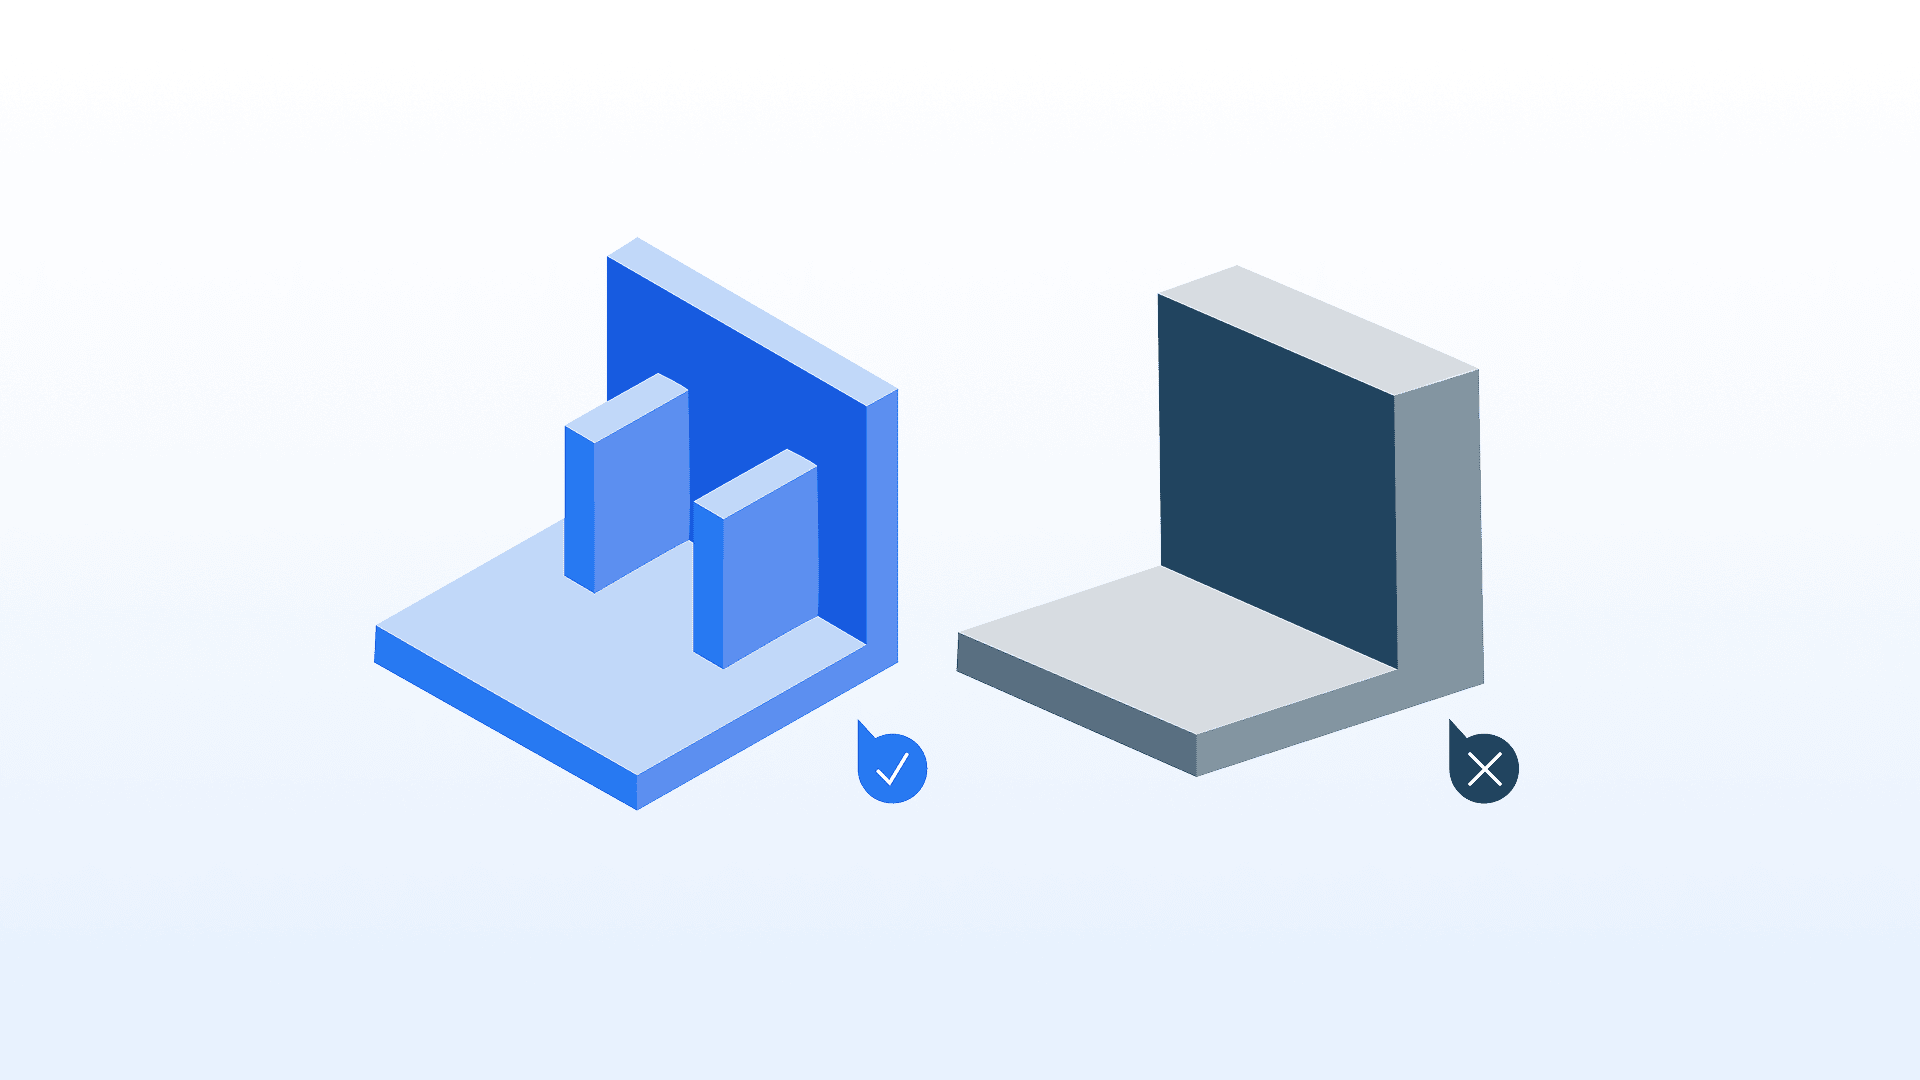
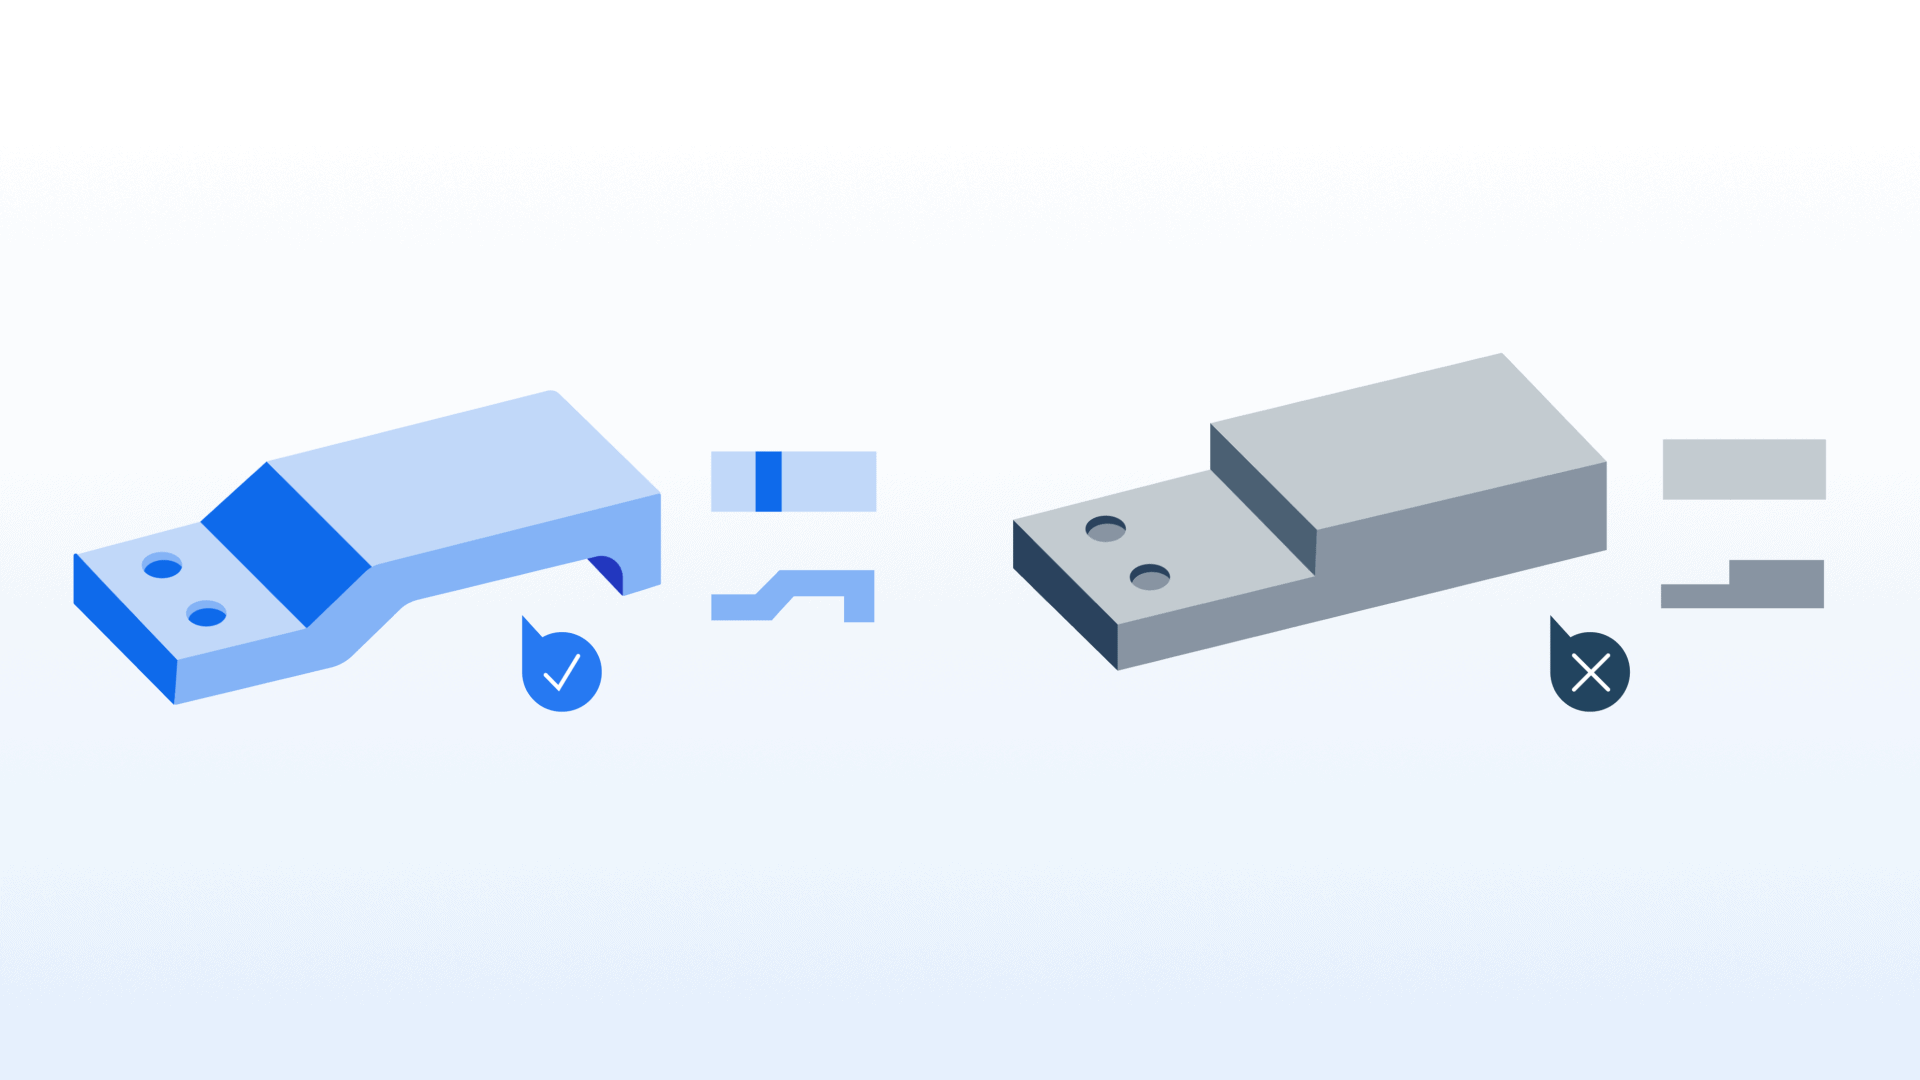
Eine Ausnahme bildet das Fused Deposition Modeling (FDM), bei dem sich Füllmuster anpassen lassen, um dünn besetzte, gitterartige Querschnitte zu erzeugen, die ähnliche strukturelle Vorteile bieten.
Abstand zwischen beweglichen Merkmalen einplanen
Der Spalt zwischen im Bauprozess integrierten Baugruppenmerkmalen ist entscheidend, um ein Verschmelzen der Komponenten während des Drucks zu verhindern und eine reibungslose Bewegung bzw. Trennung der Komponenten sicherzustellen.
Für die Funktionalität sollte ein Mindestabstand von 0,70 mm (0,028″) eingeplant werden.
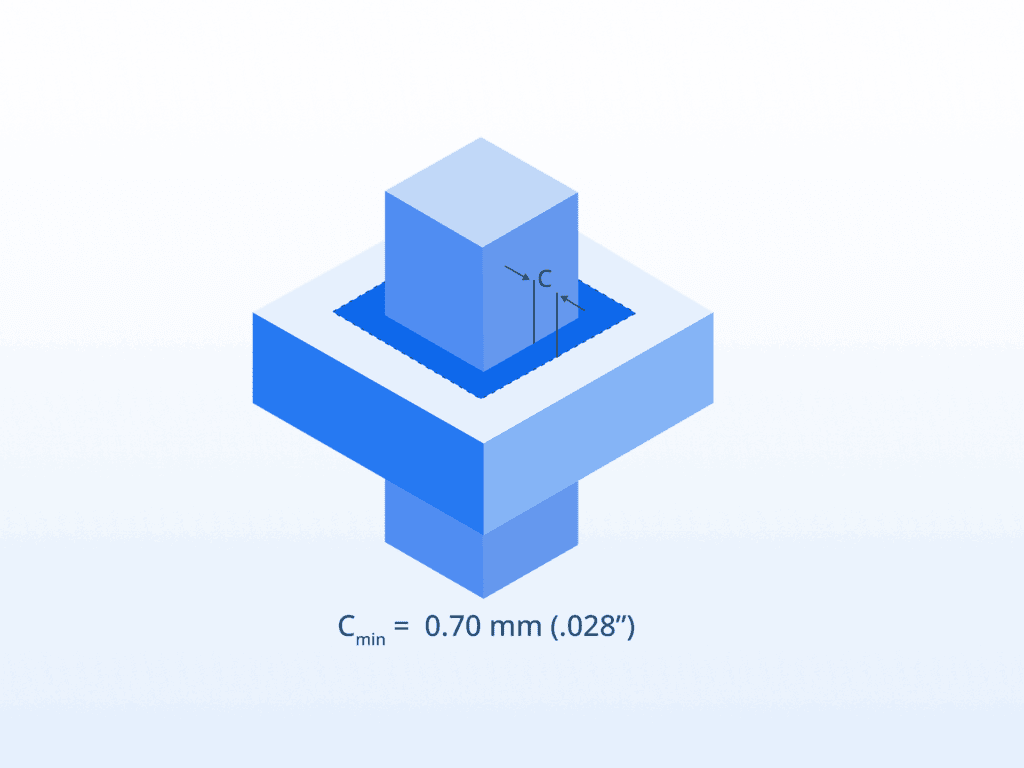
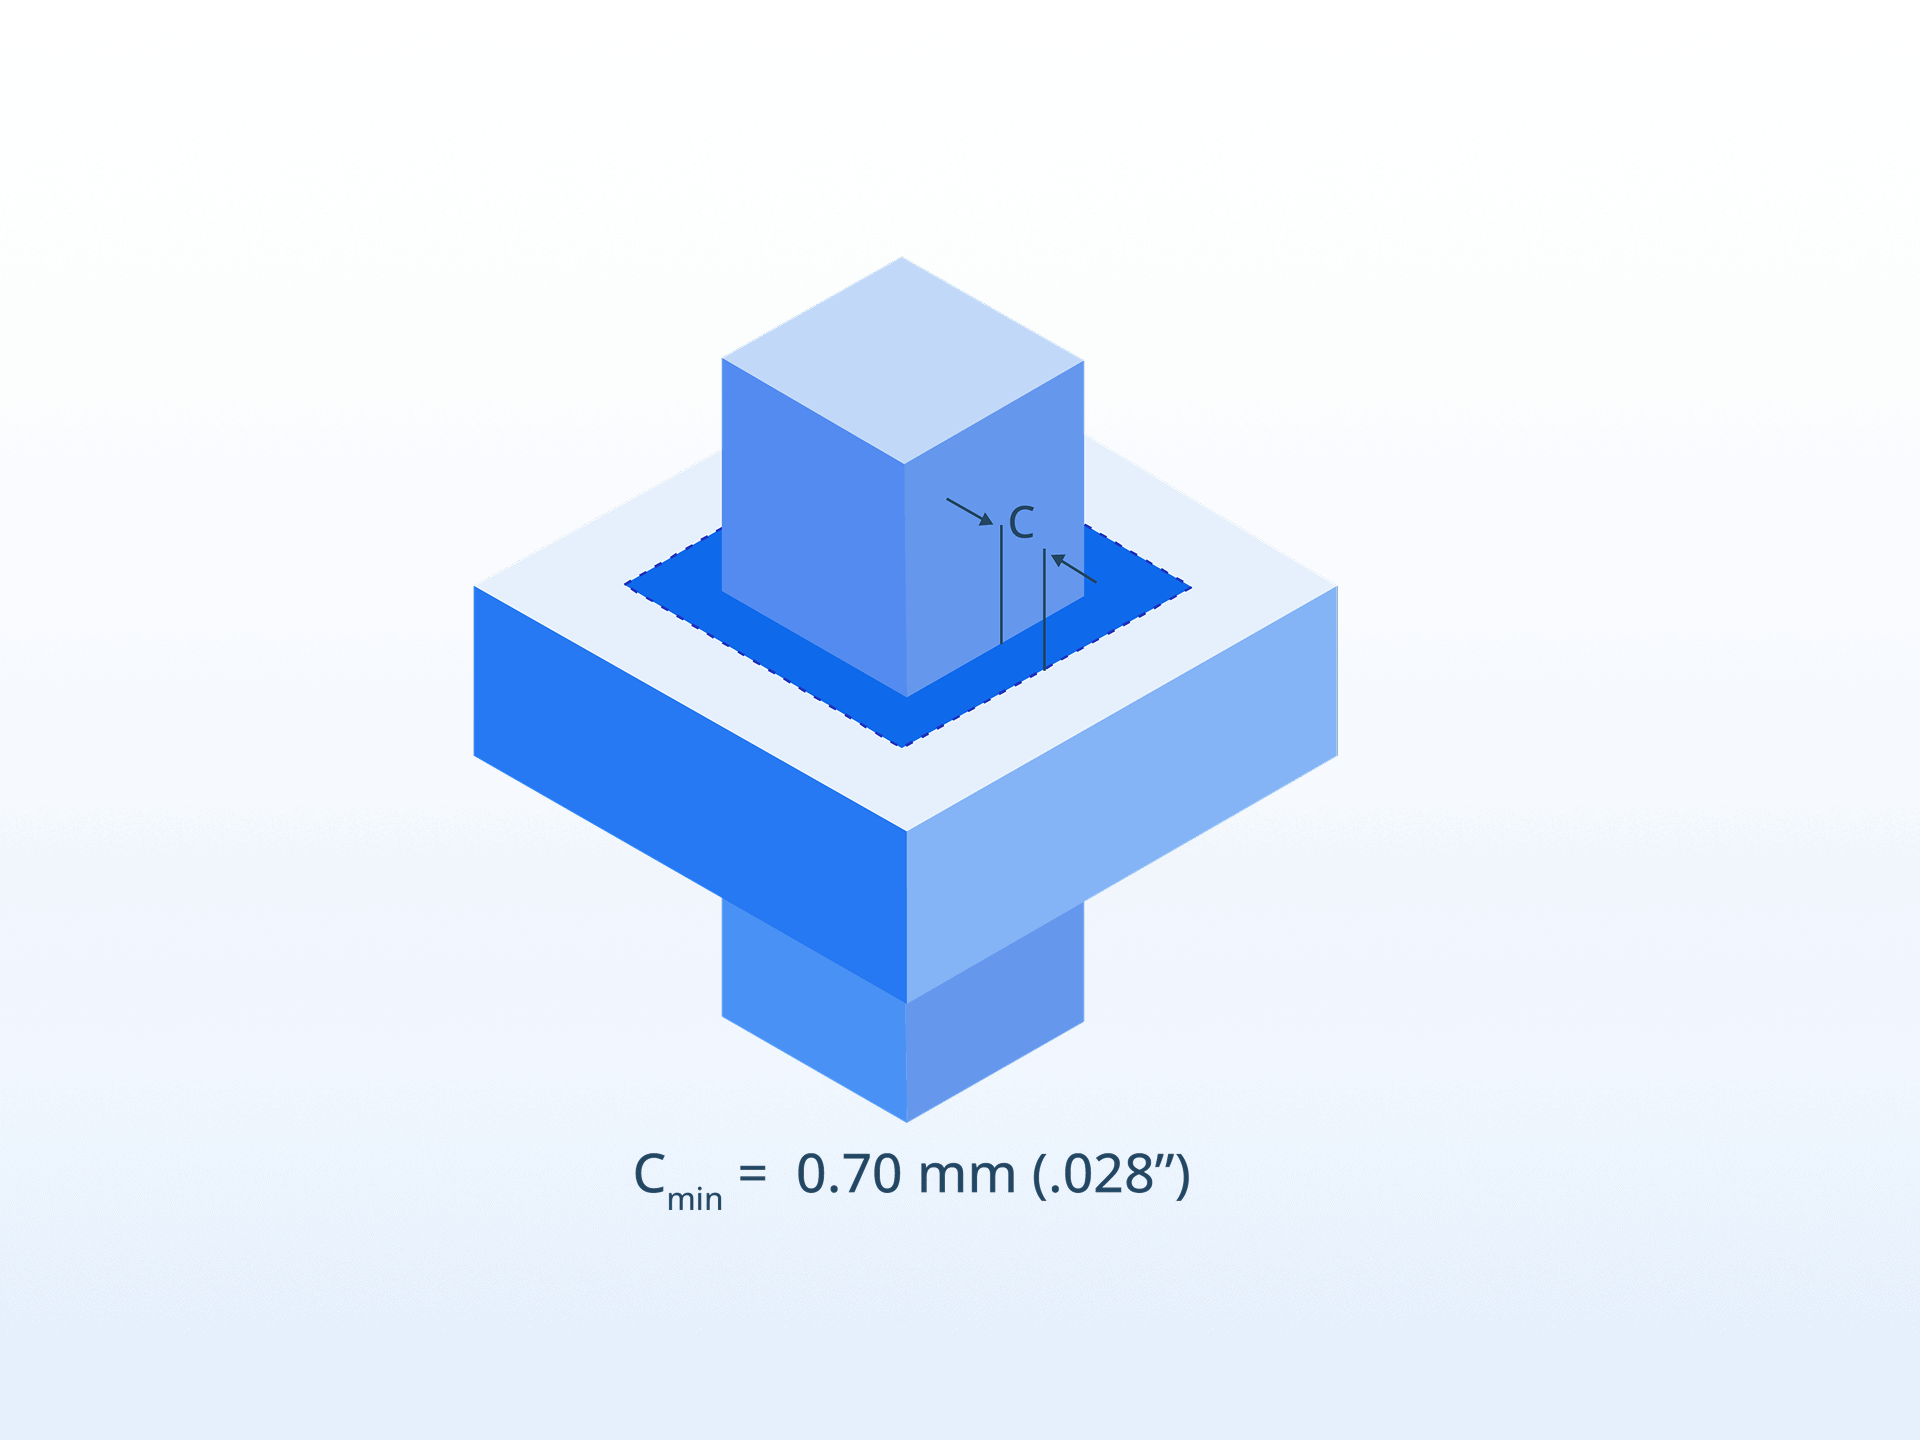
Empfohlener Mindestabstand zwischen beweglichen Merkmalen im 3D-Druck – 0,7 mm (0,028″)
Eingeschlossene Hohlräume vermeiden
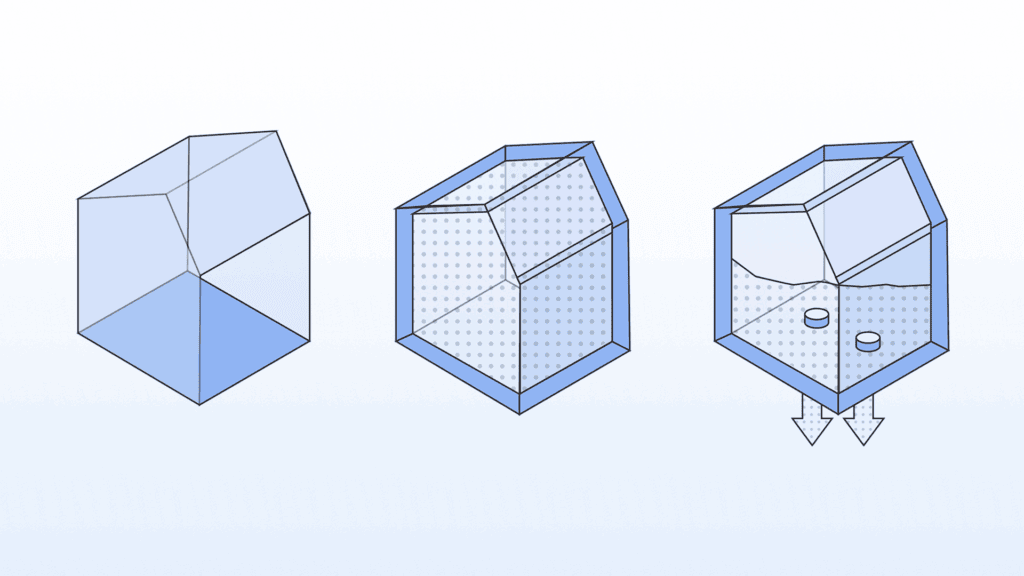
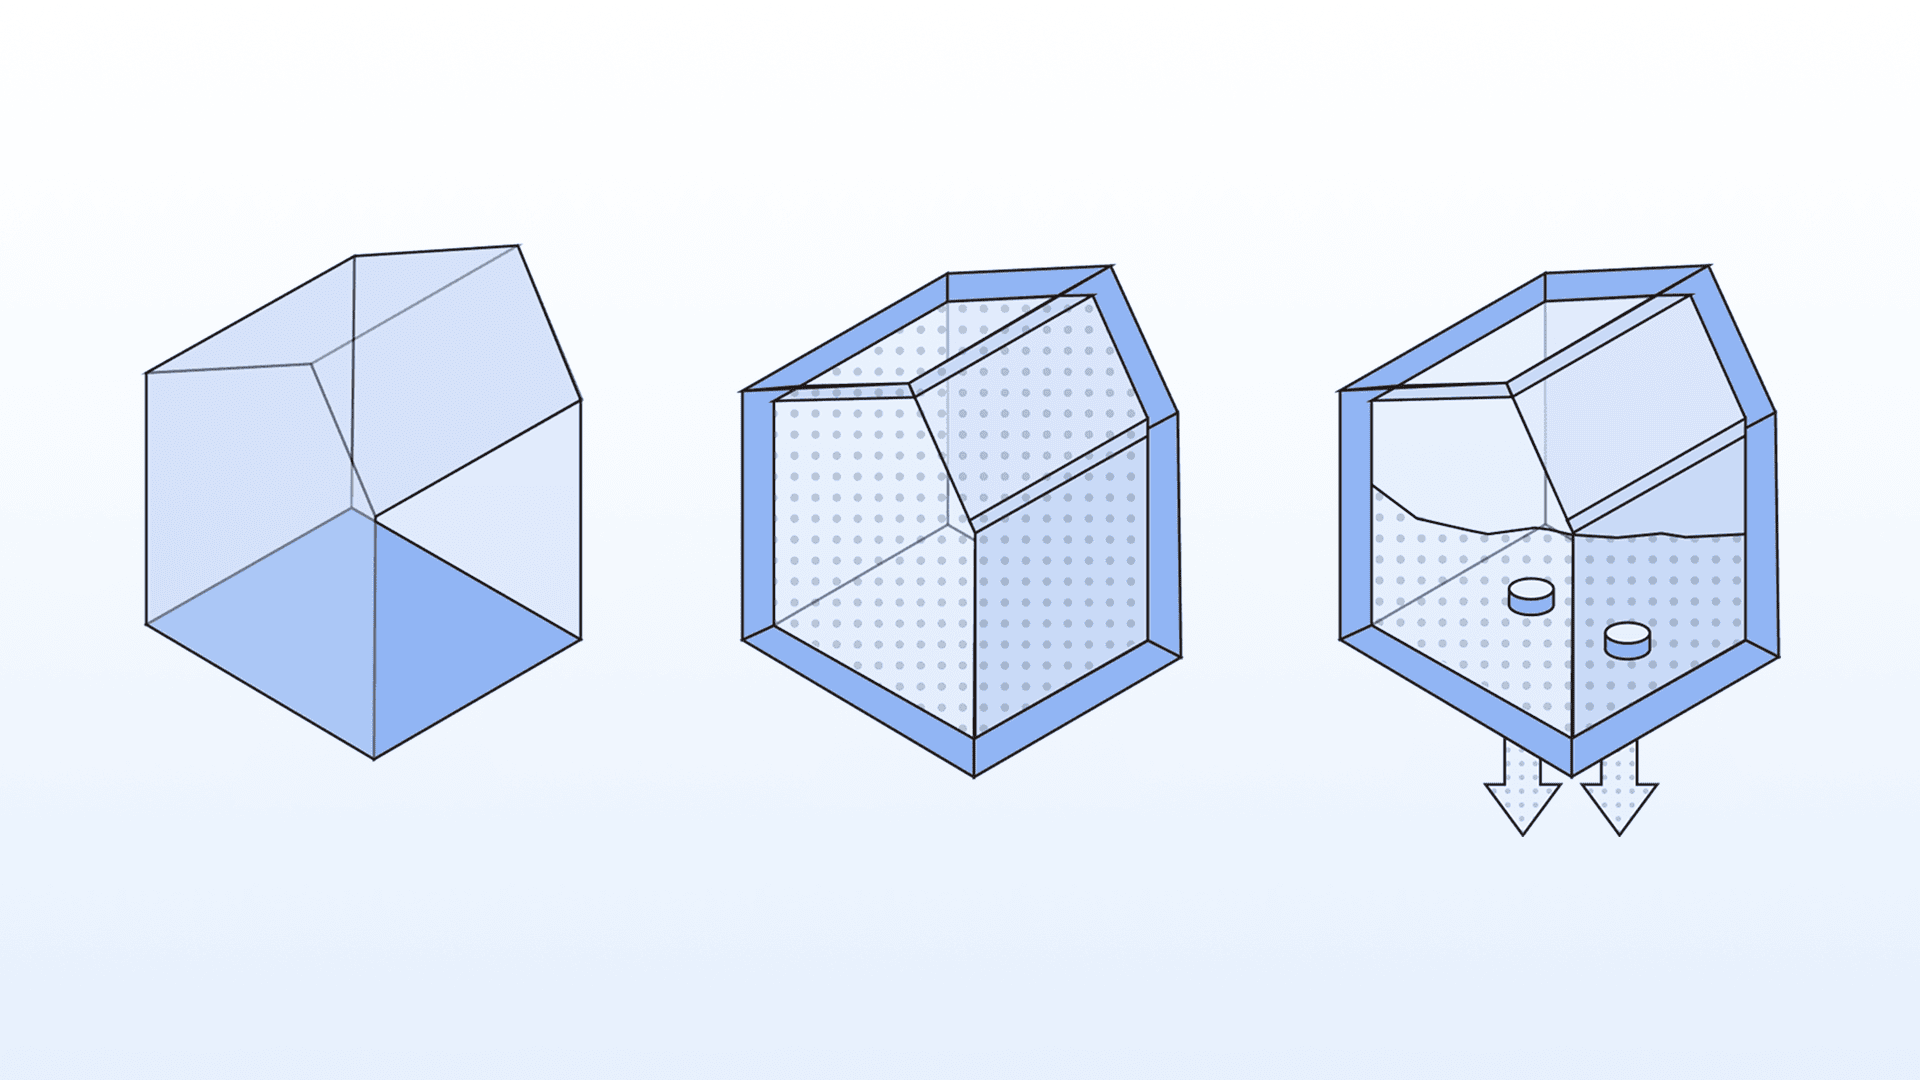
Bei den meisten kommerziellen 3D-Druckverfahren bleibt Material oder Stützstruktur in eingeschlossenen Hohlräumen zurück. Ein direkter Zugang zum Reinigen oder Ablassen dieser Bereiche ist erforderlich. Diese Zugangsöffnungen werden häufig als „Fluchtlöcher“ bezeichnet, da über sie Material während der Nachbearbeitung entweichen kann.
Jeder Hohlraum mit einer Tiefe von mehr als 50,80 mm (2″) und nur einem Zugangspunkt, etwa einem Boss, kann mehrere Fluchtlöcher zur Reinigung erfordern. Wir empfehlen einen Mindestdurchmesser von 5 mm (0,196″) für
Fluchtlöcher.
Alles verrunden
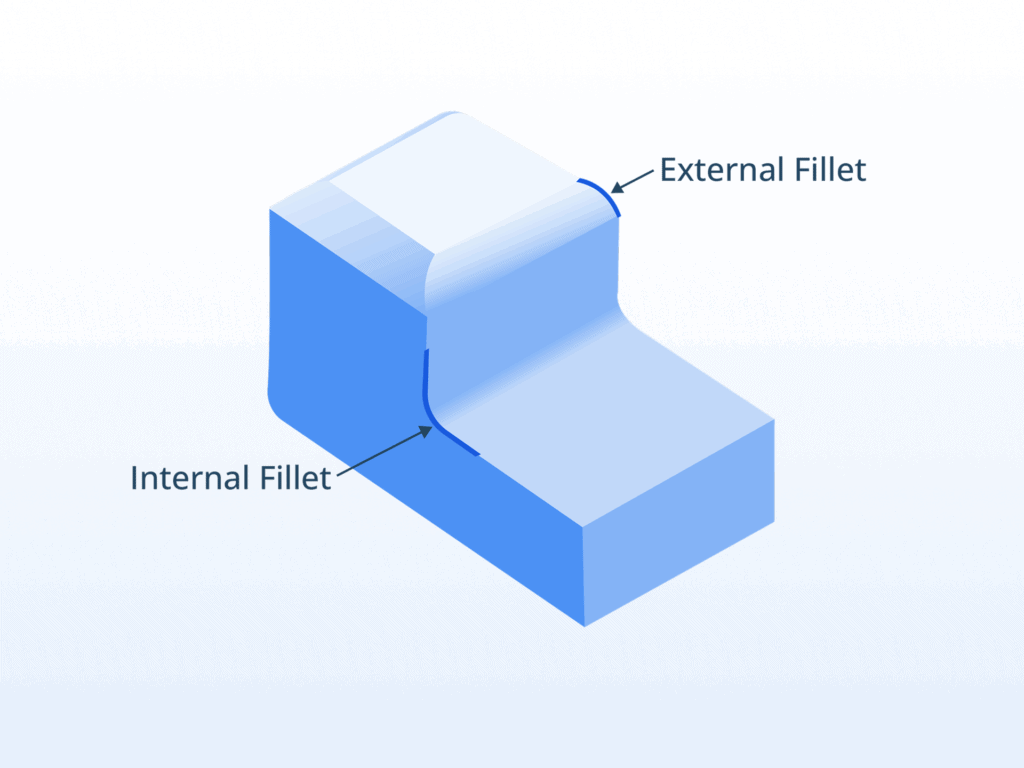
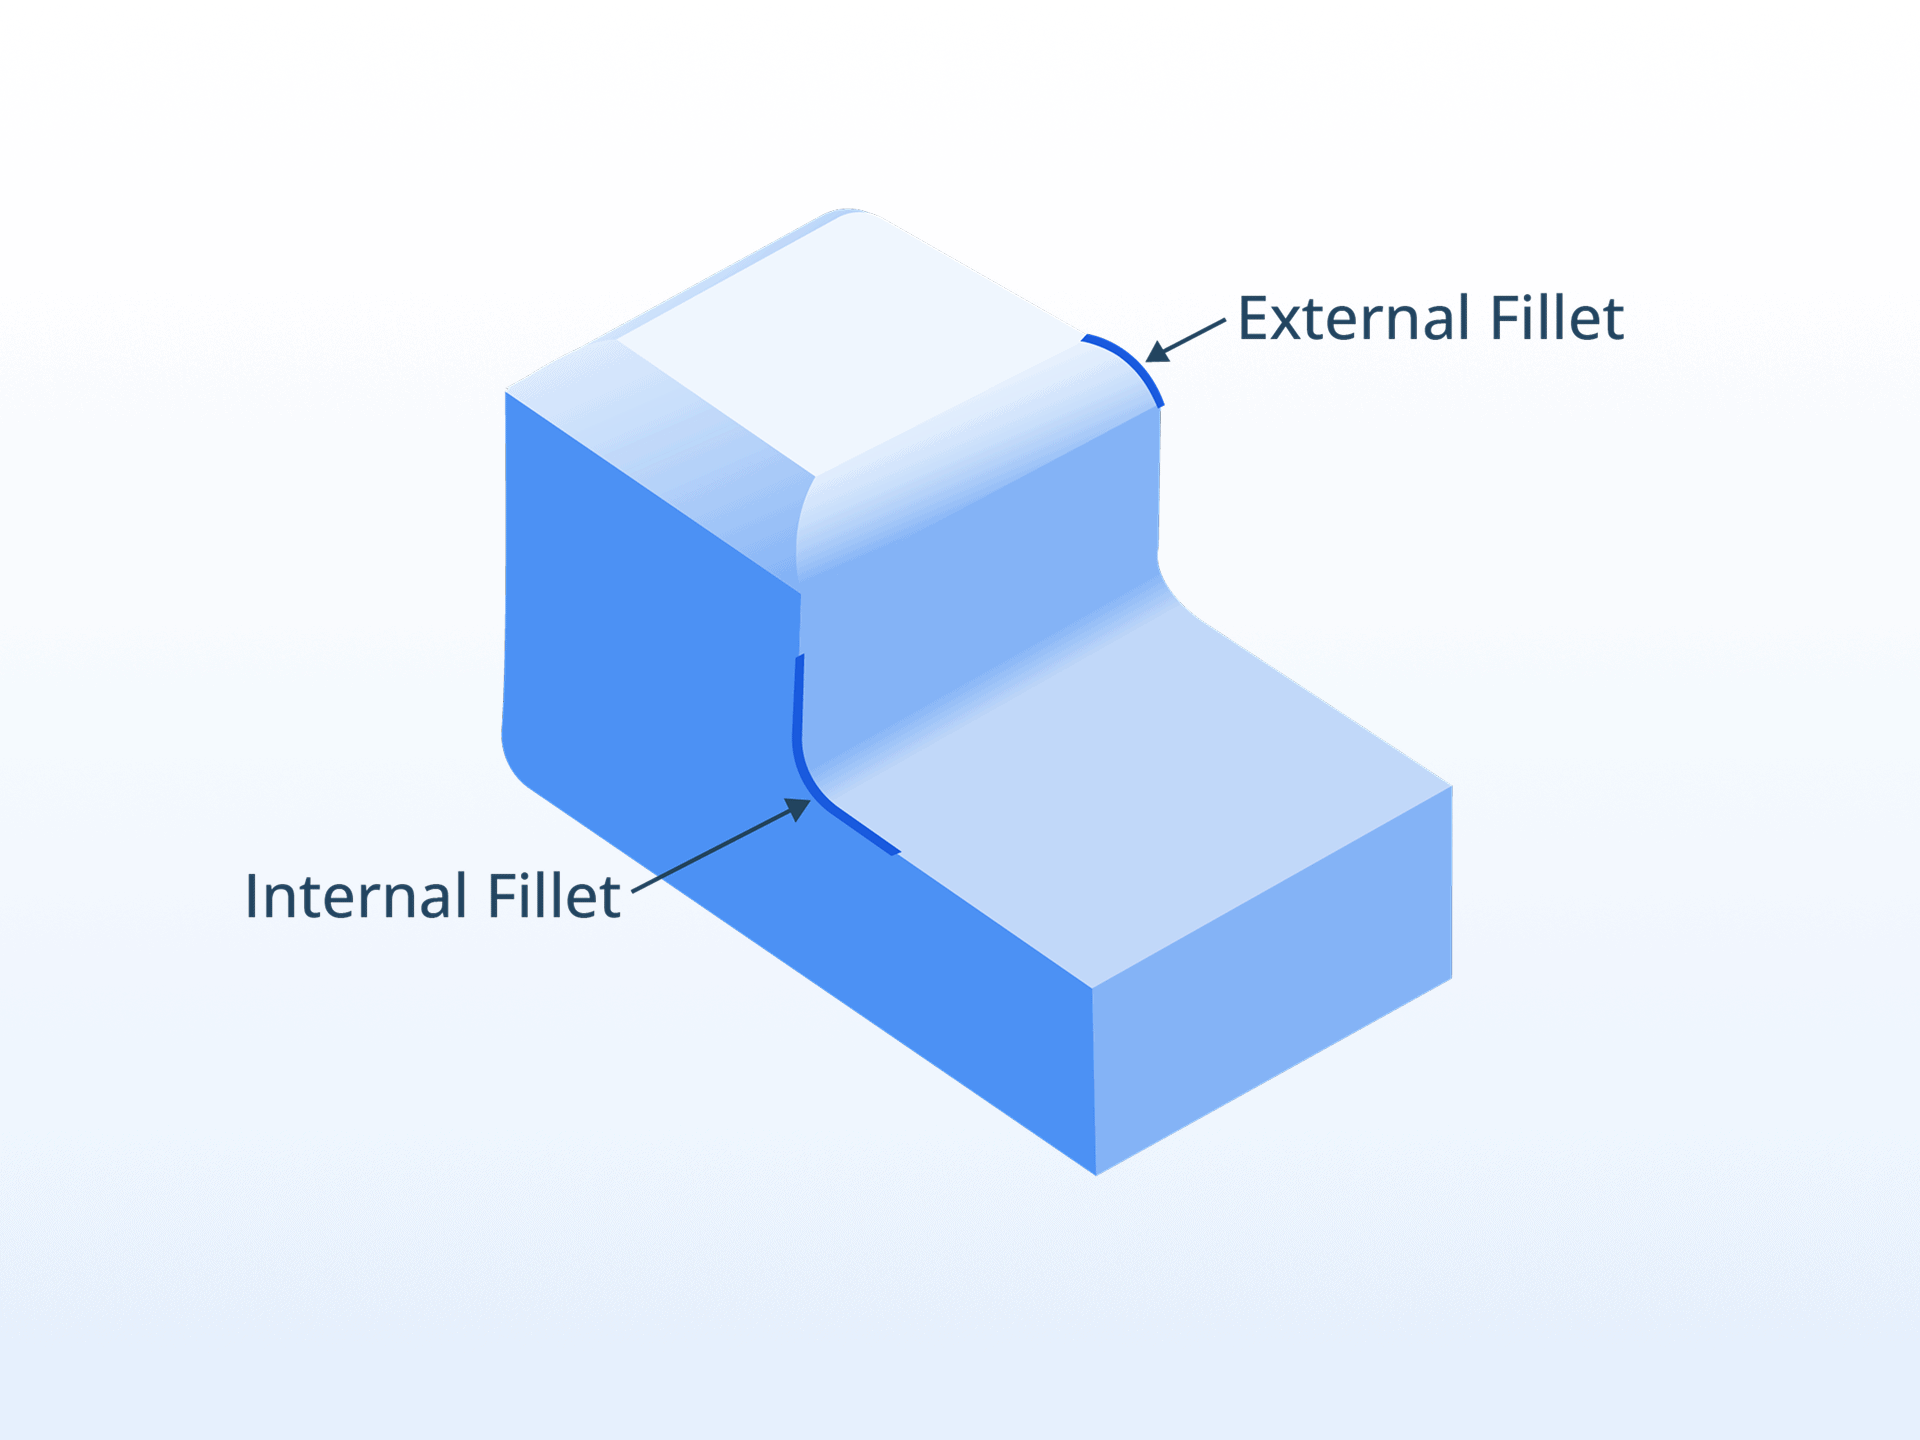
Verrundungen – also abgerundete Innen- und Außenkanten – werden bei jedem 3D-Druckverfahren bevorzugt, um Übergänge zwischen Merkmalen abzumildern und punktuelle Spannungsspitzen zu reduzieren. Großzügige Verrundungen können die Leistung eines gedruckten Bauteils im Endeinsatz verbessern.
Kragarme im Blick behalten
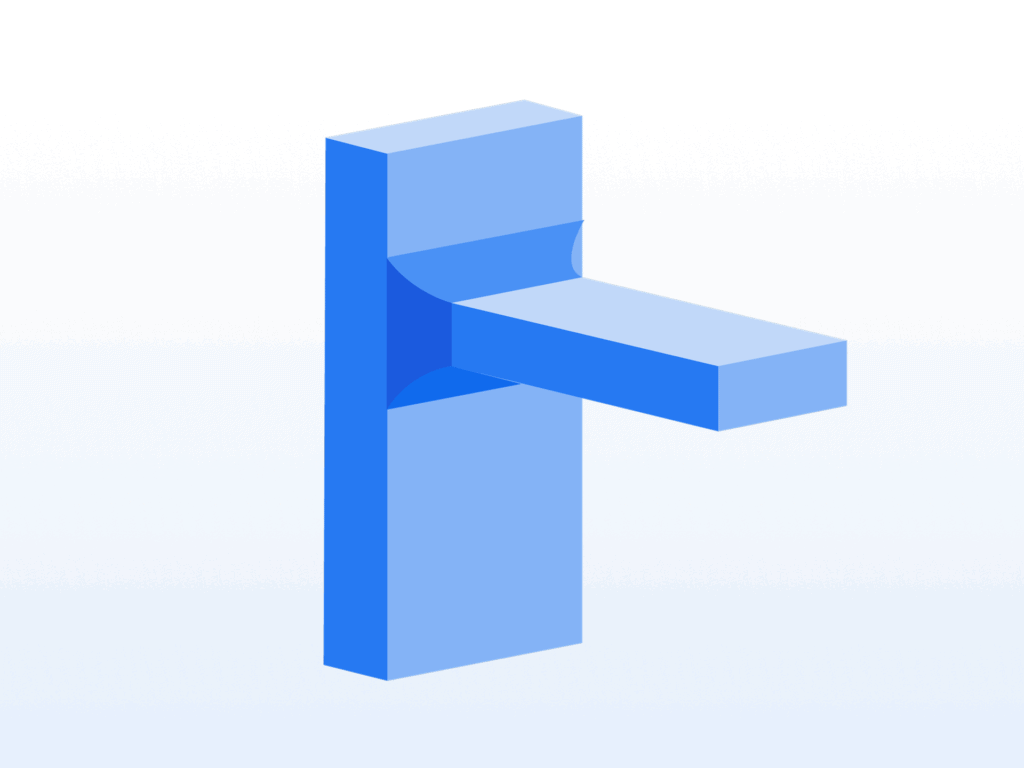
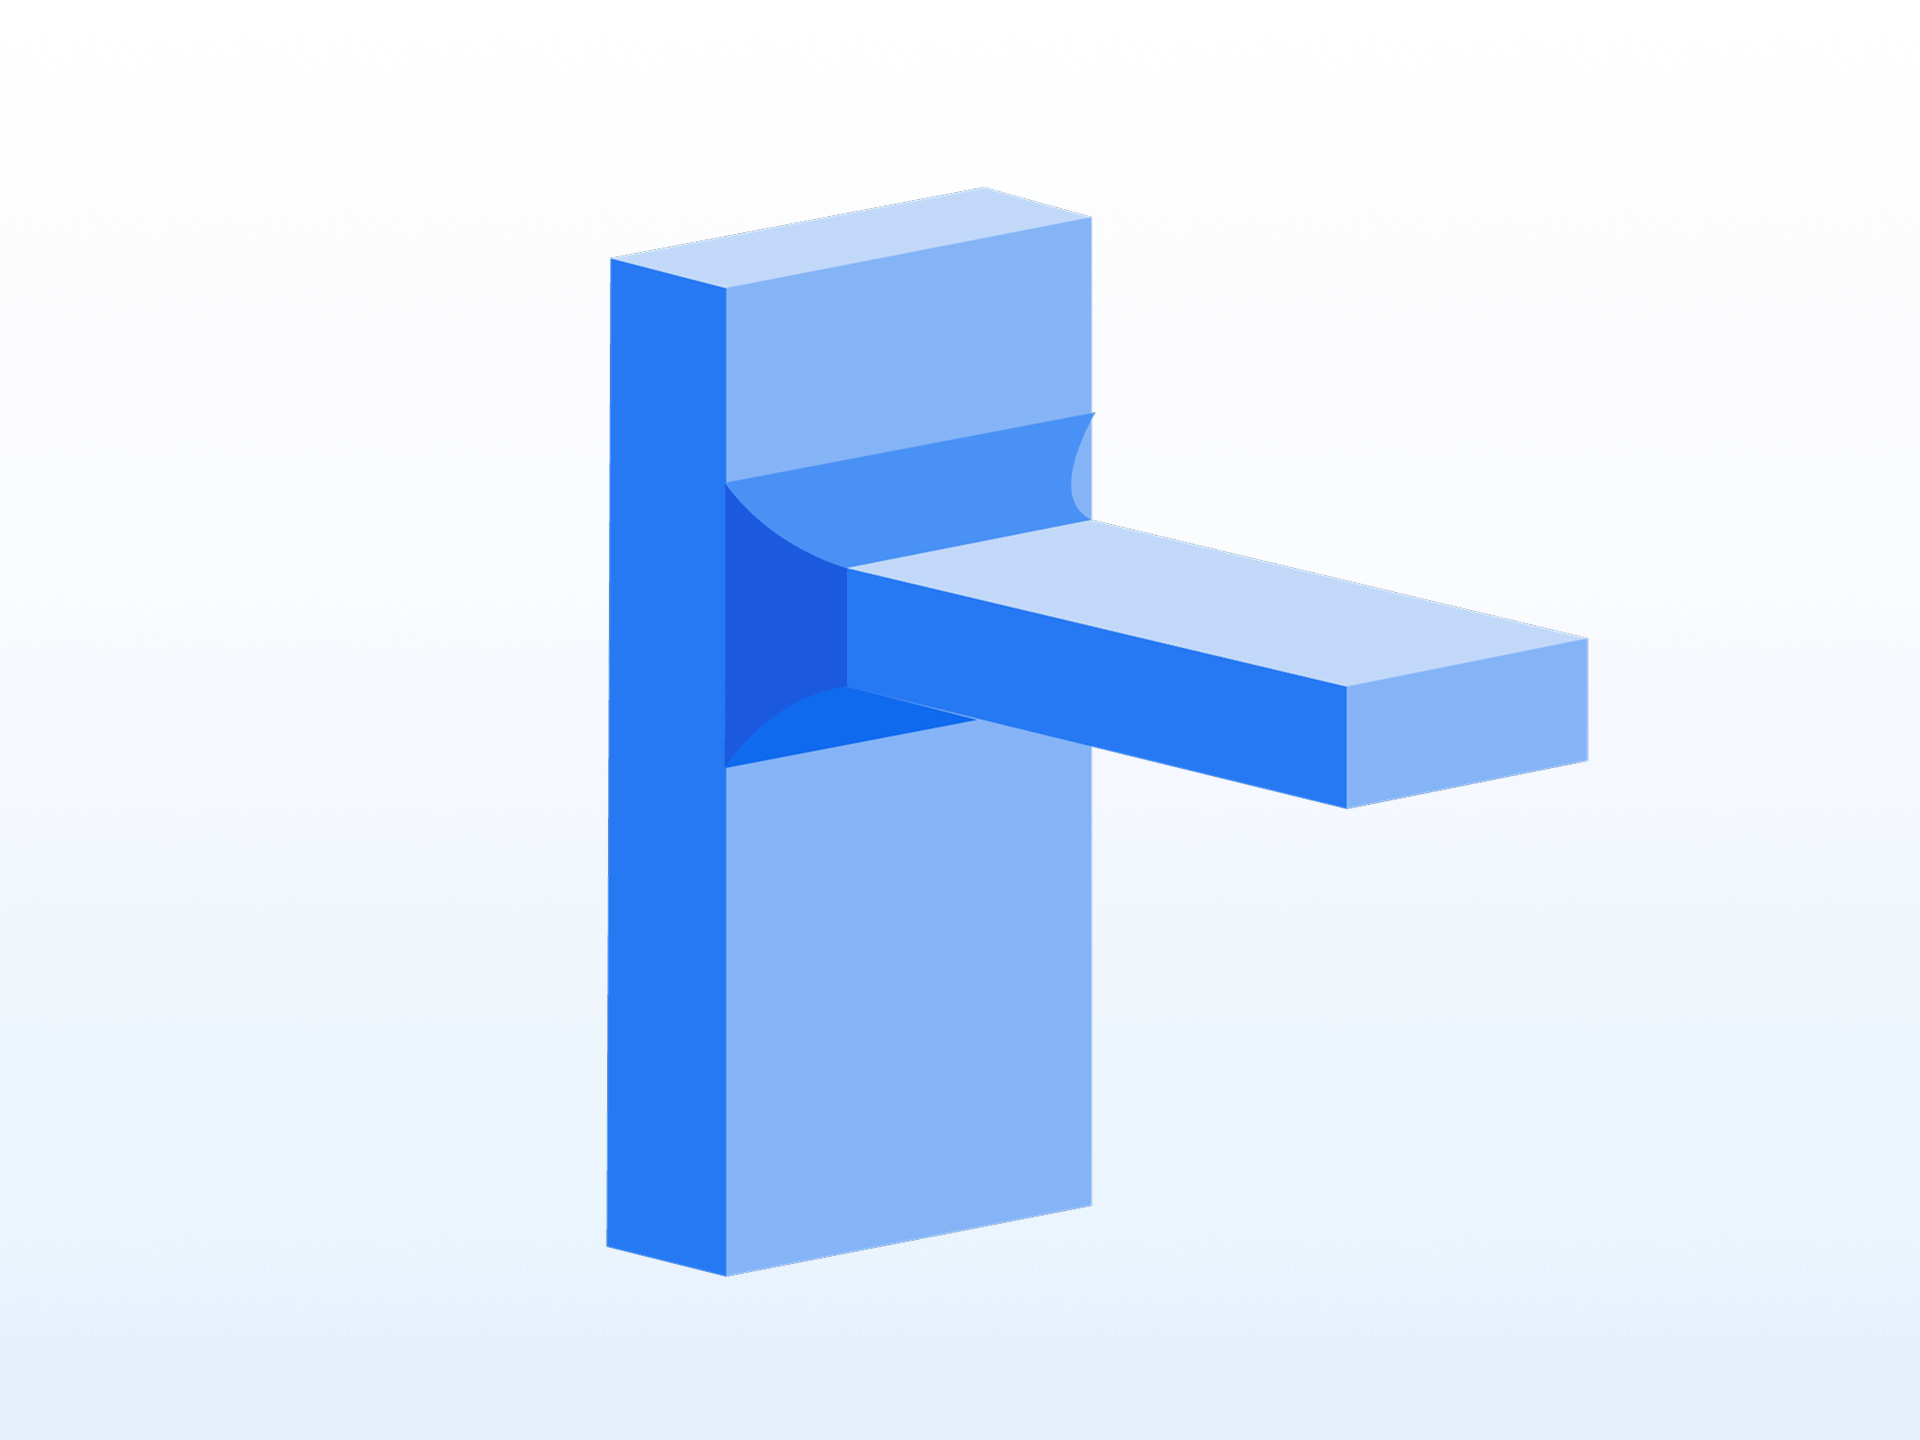
Der 3D-Druck bietet erhebliche gestalterische Freiheit, doch Merkmale wie Kragarme und sogenannte „Lollipop“-Geometrien sind tendenziell fragiler als der Rest des Bauteils. Bei der Gestaltung solcher Elemente ist besondere Sorgfalt geboten, insbesondere wenn sie für die Funktion des Bauteils entscheidend sind.
In manchen Fällen empfiehlt es sich, diese Merkmale austauschbar zu gestalten oder auf handelsübliche Stifte zurückzugreifen – vor allem bei großen Bauteilen, bei denen sie durch das Eigengewicht des Bauteils gequetscht oder beschädigt werden könnten.


 0
Comment(0)